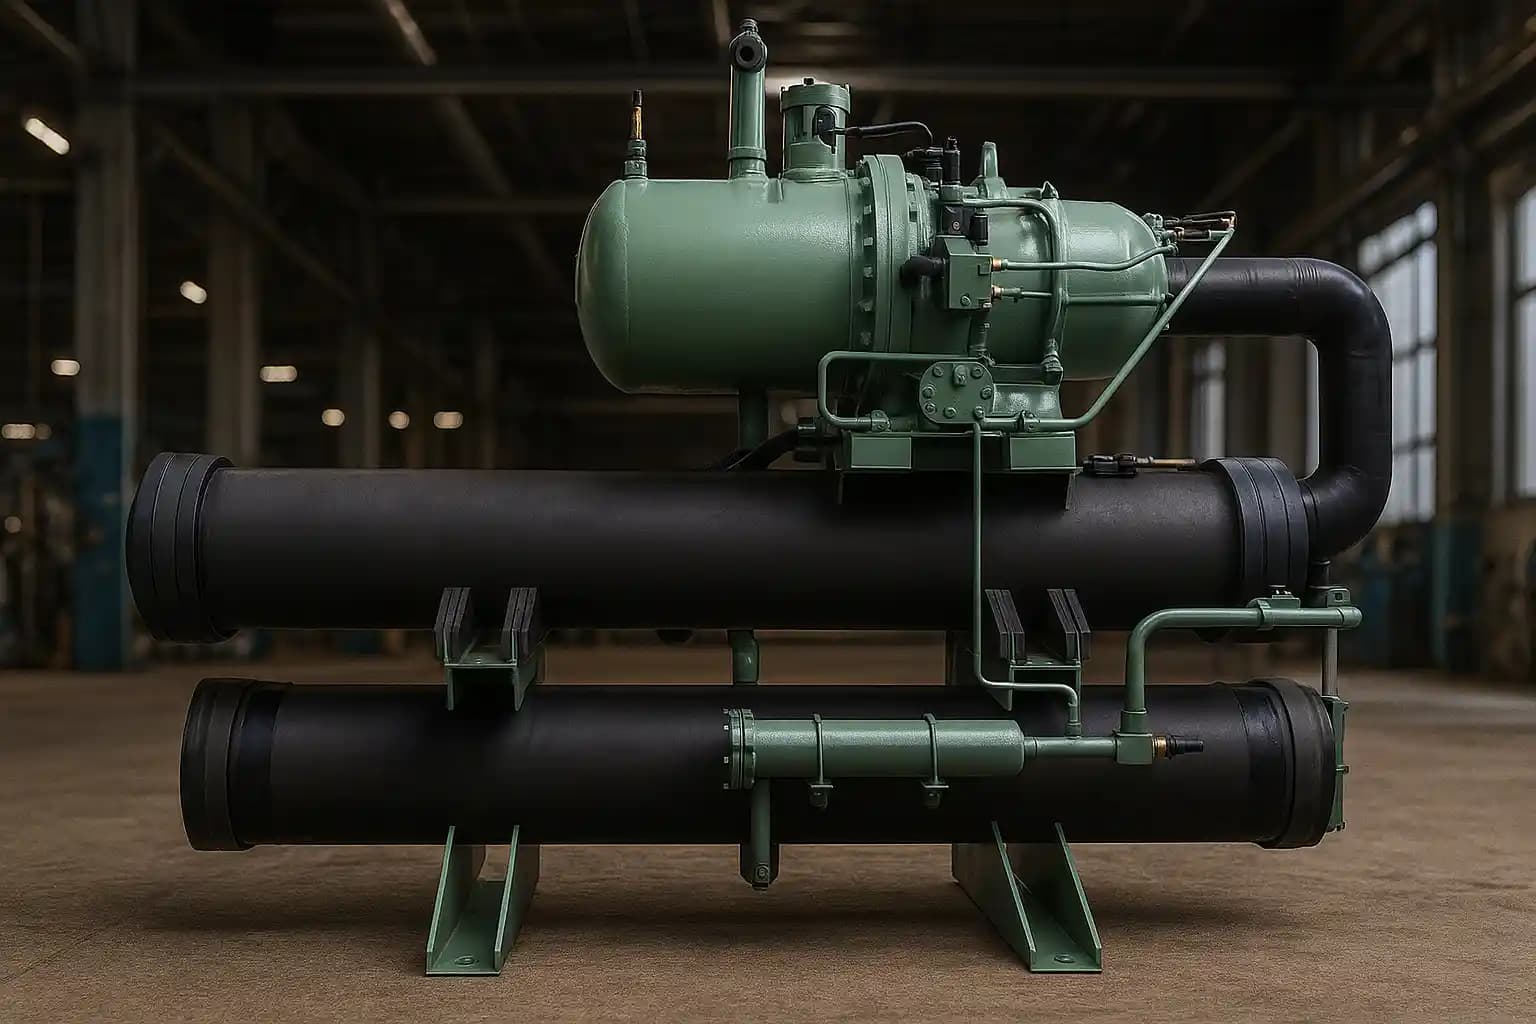
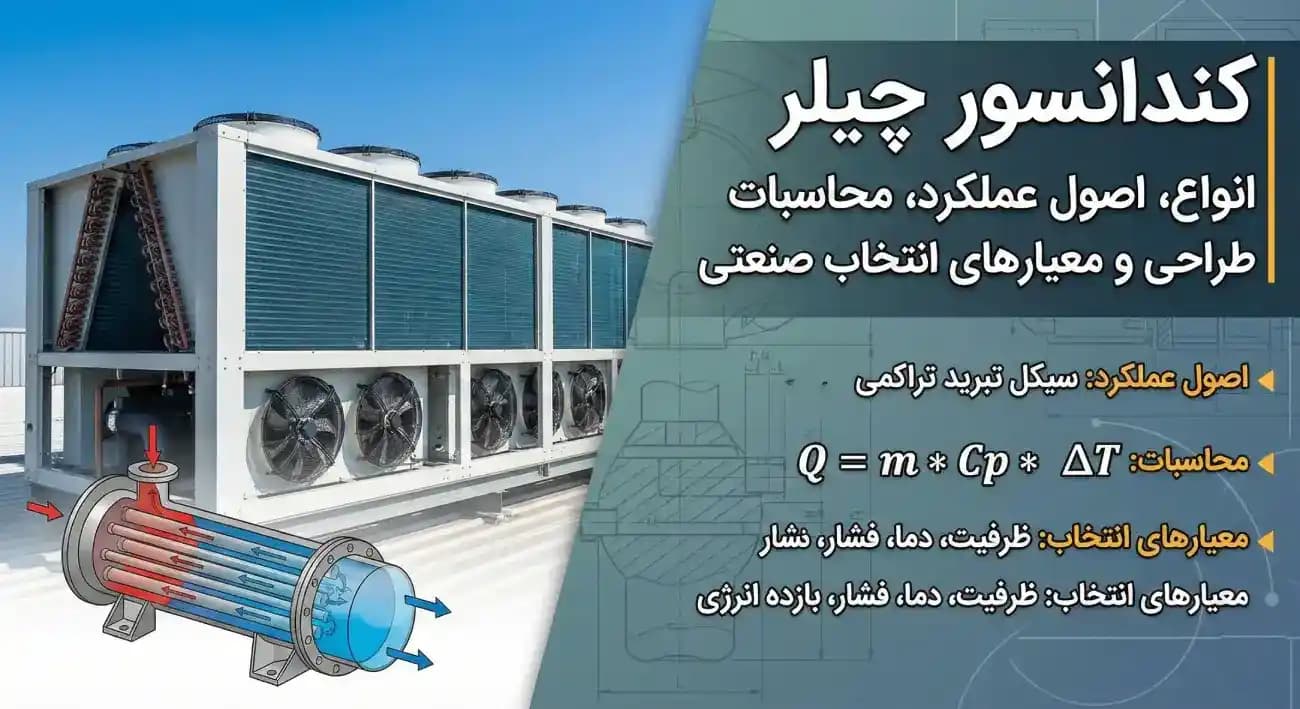
در ساخت یا تعمیر چیلر تراکمی، کیفیت اتصال لوله ها و قطعات فقط به ظاهر جوش مربوط نیست. اگر اتصال درست اجرا نشود ممکن است بعد از مدتی نشتی مبرد به وجود بیاید یا در زمان راه اندازی، سیستم نتواند شرایط کاری مورد انتظار را حفظ کند. در کارگاه هم گاهی یک اتصال در ابتدا کاملا سالم به نظر می رسد اما بعد از چند بار گرم و سرد شدن یا کارکرد طولانی دستگاه، ایراد خودش را نشان می دهد.
برای همین انتخاب روش اتصال باید بر اساس جنس قطعه، نوع اتصال، فشار و دمای کاری و دستورالعمل سازنده انجام شود. جوش آرگون یا TIG یکی از روش های مهم جوشکاری فلزات است. بریزینگ یا لحیم کاری سخت هم در ساخت و تعمیر بسیاری از مدارهای تبرید کاربرد دارد. این دو روش با هم فرق دارند و نباید به جای یکدیگر استفاده شوند. هنگام بررسی مشخصات و مدل های چیلر تراکمی نیز توجه به کیفیت ساخت و نحوه اجرای اتصالات اهمیت دارد.
در این مقاله بررسی می کنیم هر روش کجا کاربرد دارد، چه خطاهایی باعث نشتی می شوند و بعد از اجرای اتصال چه آزمایش هایی برای اطمینان از کیفیت کار لازم است.
پاسخ کوتاه: جوش آرگون بهتر است یا بریزینگ؟
پاسخ به جنس قطعه و نوع اتصال بستگی دارد. در بسیاری از اتصالات لوله مسی مدار تبرید، بریزینگ روش متداولی است. در مقابل، جوش TIG برای جوشکاری برخی قطعات فولادی و استیل یا اتصالاتی که طراحی آنها جوشکاری ذوبی را لازم می داند کاربرد دارد. هیچ کدام را نمی توان بدون شناخت شرایط کار، بهترین روش برای تمام بخش های چیلر معرفی کرد.
اگر هدف اتصال دو لوله مسی در مدار مبرد باشد، معمولا باید روش بریزینگ و مواد پرکننده مناسب آن بررسی شود. اگر قطعه از استیل یا فولاد ساخته شده باشد، نوع اتصال، ضخامت، دسترسی به محل کار و الزامات طراحی در انتخاب TIG یا فرآیند دیگری اثر دارد.
در یک چیلر صنعتی، انتخاب روش فقط به مهارت جوشکار محدود نیست. طراحی قطعه، فشار طراحی، نوع مبرد، محدودیت های سازنده و روش آزمون پس از کار نیز باید مشخص باشند. برای شناخت اجزای اصلی دستگاه و ارتباط آنها با یکدیگر، مقاله راهنمای چیلر تراکمی می تواند نقطه شروع مناسبی باشد.
جوش آرگون یا TIG دقیقا چیست؟
در فرآیند TIG از یک الکترود تنگستن برای ایجاد قوس الکتریکی استفاده می شود. گاز محافظ که معمولا آرگون است، ناحیه جوش را در برابر تماس با هوای محیط محافظت می کند. در صورت نیاز، فلز پرکننده هم به صورت جداگانه به محل اتصال اضافه می شود.
مزیت این فرآیند، امکان کنترل مناسب قوس و حوضچه مذاب است. این ویژگی در جوشکاری بعضی قطعات استیل و فولادی اهمیت دارد؛ به ویژه جایی که ظاهر اتصال، شکل هندسی جوش و کنترل نفوذ باید با دقت انجام شود.
با این حال، استفاده از TIG به معنی تضمین خودکار کیفیت نیست. اگر سطح قطعه آلوده باشد، تنظیمات فرآیند مناسب نباشد یا آماده سازی اتصال درست انجام نشود، باز هم احتمال عیب جوش وجود دارد. حتی یک جوش تمیز و براق هم بدون بررسی های لازم، مدرک قطعی برای آب بندی یا استحکام اتصال نیست. در کنار اجزای اصلی، شیر انبساط، تجهیزات کنترلی، فیلتر درایر و اتصالات نیز در عملکرد پایدار سیستم نقش دارند. برای آشنایی با این مجموعه، مطلب اجزای جانبی چیلر و کاربرد آنها را مطالعه کنید.
بریزینگ چیست و چه تفاوتی با جوشکاری دارد؟
در بریزینگ، قطعات پایه تا دمای لازم گرم می شوند و فلز پرکننده با نقطه ذوب پایین تر از فلز پایه، در فاصله مناسب بین سطوح جریان پیدا می کند. در اجرای درست، قطعات اصلی ذوب نمی شوند. اتصال به کمک ترشوندگی مناسب سطوح و جریان یافتن فلز پرکننده در محل اتصال شکل می گیرد.
این روش در مدارهای تبرید اهمیت زیادی دارد؛ زیرا در بسیاری از اتصالات لوله های مسی و قطعات مرتبط با آنها قابل استفاده است. انتخاب آلیاژ پرکننده باید با جنس قطعات، شرایط سرویس و توصیه سازنده سازگار باشد. روش گرم کردن نیز باید طوری کنترل شود که لوله یا قطعه آسیب نبیند.
تفاوت اصلی این است که در TIG فلز پایه در ناحیه جوش ذوب می شود اما در بریزینگ، اتصال عمدتا با ذوب فلز پرکننده شکل می گیرد. بنابراین وقتی کسی از جوش آرگون برای تمام اتصالات چیلر صحبت می کند، باید ابتدا مشخص شود منظورش کدام اتصال و کدام جنس فلز است.
در چیلرهای هواخنک، شرایط دمای محیط و نحوه دفع حرارت کندانسور روی عملکرد دستگاه اثر دارند. بنابراین اگر دستگاه در محیط گرم یا شرایط صنعتی سخت کار می کند، بررسی طراحی و شرایط واقعی کارکرد ضروری است. در این زمینه مقاله بررسی مهندسی چیلر هوا خنک اطلاعات تکمیلی ارائه می دهد.
در کدام بخش های چیلر از این روش ها استفاده می شود؟
مدار تبرید شامل کمپرسور، کندانسور، وسیله انبساط و اواپراتور است. لوله ها و اتصالات این مدار باید متناسب با فشار و دمای کاری طراحی شوند و پس از مونتاژ نیز آزمون های لازم را پشت سر بگذارند.
در بسیاری از اتصالات لوله مسی، بریزینگ کاربرد دارد. در بعضی قطعات فولادی یا استیل، جوش TIG یا فرآیند جوشکاری دیگری ممکن است بر اساس نقشه و دستورالعمل ساخت انتخاب شود. در مبدل های حرارتی نیز روش ساخت به نوع مبدل و طراحی سازنده وابسته است؛ برای مثال همه اتصالات یک مبدل پوسته و لوله الزاماً با یک فرآیند ساخته نمی شوند.
کمپرسور هم به دلیل ارتعاش و تغییر شرایط بار، باید با لوله کشی مناسب و مهار درست نصب شود. در اینجا کیفیت اتصال مهم است اما طراحی مسیر لوله، ساپورت ها و جلوگیری از انتقال تنش اضافی به نازل ها هم اهمیت دارد. برای آشنایی بیشتر با نقش این تجهیز، مقاله راهنمای کمپرسور چیلر را ببینید.
چرا کیفیت اتصال روی عملکرد چیلر اثر می گذارد؟
اگر از یک اتصال معیوب مبرد خارج شود، مقدار مبرد در مدار ممکن است کاهش پیدا کند و دستگاه از شرایط طراحی خود دور شود. نتیجه به نوع چیلر و شدت نشتی بستگی دارد، اما ممکن است ظرفیت سرمایش افت کند، زمان کارکرد کمپرسور افزایش یابد یا دستگاه با خطای حفاظتی متوقف شود.
از طرف دیگر، نشتی تنها دلیل کاهش عملکرد نیست. کثیفی مبدل، گرفتگی مسیر، تنظیم نادرست کنترل ها و مشکلات کمپرسور نیز می توانند اثر مشابهی داشته باشند. بنابراین نباید هر افت سرمایشی را به جوشکاری نسبت داد.
برای بررسی درست، ابتدا باید علائم، فشارها، دماها و شرایط عملکرد دستگاه ثبت شوند. سپس مدار و اجزای مرتبط با روش مناسب بررسی شوند. توضیح دقیق تر درباره رفتار مدار در مقاله ترمودینامیک چیلر تراکمی آمده است.
نقش نیتروژن در بریزینگ مدار تبرید
یکی از مواردی که در اتصال لوله های مسی اهمیت دارد، کنترل تشکیل اکسید در سطح داخلی لوله است. هنگام گرم کردن مس در حضور هوا، امکان تشکیل اکسیدهای مس وجود دارد. اگر این آلودگی ها وارد مدار شوند، ممکن است به فیلتر درایر یا اجزای حساس مدار آسیب بزنند.
در بسیاری از روش های اجرایی مدار تبرید، هنگام بریزینگ از جریان کنترل شده نیتروژن خشک و مناسب استفاده می شود تا حضور اکسیژن داخل لوله کاهش پیدا کند. مقدار جریان باید مطابق روش اجرایی تعیین شود؛ جریان بیش از حد یا اجرای نادرست آن هم می تواند مشکل ایجاد کند.
نیتروژن مورد استفاده برای این کار نباید با آزمون فشار اشتباه گرفته شود. پاک سازی داخل لوله حین گرم کردن یک موضوع است و آزمون فشار و نشتی پس از تکمیل اتصال موضوعی دیگر. هر کدام روش اجرایی و الزامات ایمنی خود را دارند.
ارتباط کیفیت ساخت با انتخاب چیلر
در زمان خرید چیلر، تنها ظرفیت اسمی دستگاه یا نوع کمپرسور را بررسی نکنید. کیفیت ساخت، مستندات آزمون، امکان سرویس، دسترسی به قطعات و تناسب دستگاه با شرایط پروژه نیز مهم هستند. اگر دستگاه برای کارکرد طولانی در یک کارخانه یا ساختمان بزرگ انتخاب می شود، هزینه توقف و تعمیر می تواند به اندازه هزینه اولیه اهمیت داشته باشد.
برای مشاهده گزینه های سرمایشی و مقایسه تجهیزات، از دسته بندی سرمایش اکسرلند شروع کنید. انتخاب نهایی باید با بار سرمایشی، شرایط محیطی و نیاز واقعی پروژه هماهنگ باشد.
چرا کیفیت اتصال در چیلر تراکمی اهمیت دارد؟
در ساخت چیلر تراکمی فقط انتخاب کمپرسور و تعیین ظرفیت سرمایشی مهم نیست. کیفیت اجرای مدار مبرد نیز روی ایمنی و پایداری عملکرد دستگاه اثر دارد. اتصال نامناسب ممکن است در زمان تست اولیه مشکلی نشان ندهد اما پس از چند دوره روشن و خاموش شدن دستگاه یا در اثر ارتعاش کمپرسور دچار نشتی شود.
نشتی مبرد فقط به معنای هدر رفتن گاز نیست. کاهش شارژ مبرد میتواند شرایط کاری سیستم را تغییر دهد و در صورت ادامه کار با شارژ نامناسب به عملکرد کمپرسور آسیب بزند. البته هر افت راندمانی را نمیتوان به کیفیت جوش نسبت داد؛ انتخاب نامناسب تجهیزات، تنظیمات کنترلی، کثیفی مبدلها و شرایط بهرهبرداری هم در عملکرد چیلر نقش دارند.
برای شناخت اجزای اصلی دستگاه و ارتباط آنها با یکدیگر میتوان به مقاله اجزای چیلر صنعتی و وظیفه هر بخش مراجعه کرد.
جوش آرگون و بریزینگ چه تفاوتی دارند؟
جوش آرگون معمولاً به فرایند جوشکاری TIG اشاره دارد. در این روش قوس الکتریکی بین الکترود تنگستن و قطعه کار ایجاد میشود و گاز آرگون از حوضچه جوش در برابر آلودگی هوا محافظت میکند. بسته به نوع اتصال و جنس قطعه ممکن است از فلز پرکننده نیز استفاده شود.
بریزینگ یا لحیمکاری سخت روش دیگری است. در این فرایند فلز پایه ذوب نمیشود و فلز پرکننده با دمای مناسب ذوب شده و در فاصله اتصال جریان پیدا میکند. این روش در بسیاری از اتصالات لولههای مسی مدار تبرید کاربرد دارد؛ به شرط آنکه جنس قطعات، طراحی اتصال و دستورالعمل سازنده برای آن مناسب باشد.
بنابراین این دو روش جایگزین مستقیم یکدیگر نیستند. برای انتخاب روش باید جنس لوله و قطعه، ضخامت، نوع اتصال، فشار طراحی و الزامات سازنده بررسی شود. استفاده از یک روش صرفاً به دلیل رایج بودن آن در پروژههای دیگر تصمیم فنی دقیقی نیست.
در کدام قسمتهای چیلر از بریزینگ استفاده میشود؟
در چیلرهای تراکمی هواخنک که در مدار تبرید آنها از لولههای مسی استفاده میشود، بریزینگ یکی از روشهای رایج اتصال لولهها به اتصالات و بعضی اجزای مدار مبرد است. کیفیت این اتصالات به آمادهسازی سطح، لقی مناسب بین قطعات، انتخاب فلز پرکننده و کنترل حرارت بستگی دارد. در طراحی و ساخت چیلر تراکمی هوا خنک، انتخاب روش اتصال باید با جنس قطعات و دستورالعمل سازنده هماهنگ باشد.
در مقابل، برخی قطعات فولادی یا استنلس استیل ممکن است با روش جوشکاری ذوبی مانند TIG به یکدیگر متصل شوند. بنابراین نمیتوان گفت تمام اتصالات چیلر با بریزینگ یا تمام قطعات فلزی آن با جوش آرگون ساخته میشوند. برای هر اتصال باید جنس مواد، شرایط کاری و الزامات طراحی بررسی شود.
چرا هنگام بریزینگ لوله مسی از نیتروژن استفاده میشود؟
یکی از موارد مهم در اتصال لوله های مسی مدار تبرید، کنترل تشکیل اکسید در سطح داخلی لوله است. هنگام گرم کردن مس در حضور هوا، امکان تشکیل اکسیدهای مس وجود دارد. اگر این آلودگیها وارد مدار شوند، ممکن است در فیلتر درایر جمع شوند یا روی عملکرد اجزای حساس مدار اثر بگذارند.
در بسیاری از روشهای اجرایی، هنگام بریزینگ از جریان کنترلشده نیتروژن خشک استفاده میشود تا تماس سطح داخلی لوله داغ با اکسیژن کاهش پیدا کند. مقدار جریان باید مطابق دستورالعمل اجرایی تعیین شود؛ زیرا جریان بیش از حد یا اجرای نادرست آن نیز میتواند مشکل ایجاد کند.
نیتروژن مورد استفاده هنگام بریزینگ را نباید با آزمون فشار و نشتی اشتباه گرفت. کنترل اکسیداسیون حین گرم کردن لوله یک موضوع است و بررسی آببندی مدار پس از تکمیل اتصالات موضوعی دیگر. هر کدام روش اجرایی و الزامات ایمنی خود را دارند.
این موضوع در ساخت چیلرهای آبخنک نیز اهمیت دارد. در این سیستمها، مدار تبرید و مدار آب خنککننده کندانسور دو مدار مجزا هستند. آب در گردش بین کندانسور و برج خنککن چیلر گرمای دفعشده از مبرد را به محیط منتقل میکند؛ بنابراین برج خنککن مستقیماً بخشی از مدار مبرد نیست، اما عملکرد صحیح آن در دفع حرارت و کارکرد مجموعه چیلر نقش دارد. برای آشنایی با ساختار این سیستم میتوانید مقاله پکیج چیلر + برج خنک کن را نیز مطالعه کنید.
چه عواملی کیفیت اتصال را تعیین میکنند؟
کیفیت اتصال تنها به ظاهر نهایی آن محدود نیست. یک اتصال ممکن است از بیرون تمیز به نظر برسد اما به دلیل آمادهسازی نامناسب، نفوذ ناکافی فلز پرکننده یا آسیب حرارتی عملکرد قابل قبولی نداشته باشد.
مهمترین مواردی که باید کنترل شوند عبارتاند از:
| اهمیت در اجرا | عامل |
|---|---|
| روش اتصال و فلز پرکننده باید با مواد پایه سازگار باشد. | جنس قطعات |
| چربی، آلودگی و اکسیدهای نامناسب میتوانند کیفیت اتصال را کاهش دهند. | آمادهسازی سطح |
| فاصله بین قطعات باید با فرایند و ماده پرکننده انتخابشده تناسب داشته باشد. | لقی اتصال |
| حرارت ناکافی یا بیش از حد میتواند به اتصال یا قطعات مجاور آسیب بزند. | کنترل حرارت |
| تنش مکانیکی و وزن نامناسب لوله نباید به اتصال منتقل شود. | مهار لوله |
| سلامت اتصال باید با روش کنترل مناسب بررسی شود. | بازرسی و آزمون |
در چیلرهای صنعتی، رعایت دستورالعمل ساخت و کنترل کیفیت باید بخشی از فرایند تولید باشد؛ نه اینکه فقط پس از مشاهده نشتی به آن توجه شود.
نقش ارتعاش کمپرسور در دوام اتصالات
کمپرسور یکی از منابع ارتعاش در چیلر تراکمی است. اگر لولهکشی بدون تکیهگاه مناسب اجرا شود یا بار مکانیکی به اتصال منتقل شود، در طول زمان احتمال خستگی و آسیب در بعضی نقاط افزایش پیدا میکند. این مسئله بهویژه در مسیرهایی اهمیت دارد که نزدیک کمپرسور هستند یا تغییر جهتهای متعدد دارند.
برای کاهش این ریسک، مسیر لولهکشی باید با توجه به طراحی دستگاه اجرا شود. تکیهگاهها باید وزن لوله و تجهیزات را تحمل کنند و اتصال نباید نقش تکیهگاه مکانیکی را داشته باشد. همچنین فاصلهگذاری و نحوه مهار لوله باید با الزامات سازنده و شرایط ارتعاشی دستگاه هماهنگ باشد.
اگر قرار است درباره عملکرد چیلر در بارهای مختلف تصمیمگیری شود، بررسی ظرفیت و شرایط کاری کمپرسور نیز اهمیت دارد. مقاله پایداری عملکرد چیلرهای اسکرو میتواند برای آشنایی بیشتر با این موضوع مفید باشد.
تست فشار و نشتی پس از اجرای اتصالات
پس از تکمیل اتصالات، مدار باید طبق دستورالعمل سازنده و الزامات فنی پروژه بررسی شود. روش آزمون، فشار مجاز، مدت نگهداری فشار و تجهیزات مورد استفاده باید با فشار طراحی و مشخصات اجزای مدار سازگار باشند. نمیتوان یک فشار یا زمان ثابت را برای تمام چیلرها تجویز کرد.
در چیلر تراکمی آبخنک نیز بررسی اتصالات مدار مبرد اهمیت دارد. وجود کندانسور آبخنک به این معنا نیست که مدار مبرد و مدار آب یکسان هستند؛ این دو مدار از هم جدا هستند و هرکدام الزامات طراحی و آزمون مخصوص خود را دارند. برای آشنایی بیشتر با ساختار این دستگاه میتوانید مقاله چیلر تراکمی آب خنک را مطالعه کنید.
برای آزمون فشار مدار مبرد معمولاً از نیتروژن خشک و تجهیزات مناسب استفاده میشود. استفاده از اکسیژن یا هوای فشرده بهعنوان جایگزین خودسرانه میتواند خطرناک باشد. فشار آزمون نیز نباید از محدوده مجاز اجزای مدار فراتر برود و باید مطابق دستورالعمل سازنده تعیین شود.
در کنار آزمون فشار، محل اتصالات باید با روش مناسب نشتییابی بررسی شود. افت فشار بهتنهایی همیشه نشانه قطعی نشتی نیست؛ تغییر دما و شرایط آزمون نیز میتواند بر نتیجه اثر بگذارد. به همین دلیل، نتیجه باید طبق روش آزمون تعریفشده ارزیابی شود و هر ایراد احتمالی پیش از شارژ نهایی مبرد برطرف شود.
آیا اتصال باکیفیت مصرف انرژی چیلر را کاهش میدهد؟
اتصال باکیفیت به تنهایی تضمینکننده مصرف انرژی کمتر نیست. نقش اصلی آن حفظ یکپارچگی مدار و کاهش احتمال نشتی و خرابی است. اگر نشتی باعث کاهش شارژ مبرد شود، عملکرد سیستم ممکن است از شرایط طراحی فاصله بگیرد و در برخی وضعیتها مصرف انرژی یا فشار کاری افزایش پیدا کند.
مصرف برق چیلر به عوامل دیگری نیز وابسته است؛ از جمله دمای آب خروجی، دمای محیط، بار واقعی، نوع کمپرسور، وضعیت کندانسور و اواپراتور و تنظیمات کنترلی. بنابراین برای مقایسه راندمان باید شرایط کار یکسان باشد و شاخصهای عملکردی دستگاه اندازهگیری شوند.
برای بررسی تفاوت عملکرد چیلرهای هواخنک و آبخنک میتوان مقاله مقایسه چیلر اسکرو هوا خنک و آب خنک را مطالعه کرد.
هنگام خرید چیلر تراکمی چه چیزی درباره کیفیت ساخت بپرسیم؟
در زمان خرید، فقط ظرفیت اسمی و قیمت دستگاه را بررسی نکنید. مشخصات کمپرسور، نوع مبرد، شرایط طراحی، تجهیزات کنترلی، جنس قطعات مدار و روش کنترل کیفیت نیز باید روشن باشند. اگر پروژه صنعتی است، شرایط واقعی کار و نحوه نگهداری آینده دستگاه هم باید در انتخاب لحاظ شود.
از سازنده بپرسید اتصالات مدار بر اساس چه دستورالعملی اجرا میشوند، آزمون فشار و نشتی چگونه انجام میشود و نتایج کنترل کیفیت چگونه ثبت میشوند. پاسخ روشن به این پرسشها امکان مقایسه فنی پیشنهادها را بهتر میکند؛ بهخصوص وقتی دو دستگاه با ظرفیت اسمی مشابه قیمتهای متفاوتی دارند.
برای بررسی معیارهای انتخاب و برآورد هزینه، مقاله راهنمای خرید چیلر تراکمی صنعتی را ببینید. قیمت نهایی باید بر اساس ظرفیت مورد نیاز، شرایط طراحی، تجهیزات انتخابی و محدوده تحویل مشخص شود.
جوش آرگون و بریزینگ دو روش متفاوت برای ایجاد اتصال هستند و انتخاب بین آنها باید بر اساس جنس قطعات، نوع اتصال و دستورالعمل ساخت انجام شود. در بسیاری از اتصالات لوله مسی مدار تبرید، بریزینگ روش رایجی است؛ اما نمیتوان آن را برای تمام اجزای چیلر مناسب دانست.
استفاده کنترلشده از نیتروژن خشک هنگام بریزینگ، آمادهسازی صحیح سطوح، کنترل حرارت، مهار مناسب لولهها و انجام آزمون فشار و نشتی از بخشهای مهم کنترل کیفیت هستند. در نهایت، کیفیت ساخت زمانی قابل اتکاست که روش اجرا و نتیجه آزمونها مشخص و قابل بررسی باشند.
در اکسرلند، برای انتخاب چیلر تراکمی باید ظرفیت و شرایط کاری پروژه در کنار مشخصات فنی و کیفیت ساخت بررسی شود. برای دریافت پیشنهاد فنی، اطلاعاتی مانند ظرفیت سرمایشی مورد نیاز، دمای آب ورودی و خروجی، شرایط محیط نصب و نوع کاربرد را آماده کنید تا انتخاب دستگاه بر مبنای شرایط واقعی پروژه انجام شود.