گرمایش موضعی صنعتی چیست و چرا در صنعت به یک مسئله مهندسی تبدیل شده است؟
در بسیاری از خطوط تولید صنعتی، مشکل گرمایش نه به دلیل کمبود انرژی، بلکه به دلیل نحوه توزیع و اعمال حرارت بروز میکند. مهندس در چنین شرایطی با وضعیتی مواجه است که از نظر ظاهری پارادوکسیکال به نظر میرسد:
سیستم گرمایش مرکزی فعال است
دیگ حرارتی صنعتی یا دیگ روغن داغ بدون نقص کار میکند
دمای سیال در محدوده طراحی قرار دارد
با این حال، فرآیند در یک ناحیه مشخص به دمای عملیاتی مؤثر نمیرسد.
این ناحیه میتواند شامل:
یک فلنج حساس
بخشی از لوله
ناحیه ورودی یک سیال ویسکوز
سطح تماس یک تجهیز مکانیکی
باشد.
در چنین شرایطی، مسئله کمبود انرژی نیست؛ مسئله محل و دقت اعمال انرژی حرارتی است.
اینجاست که مفهوم گرمایش موضعی صنعتی (Localized Industrial Heating) مطرح میشود:
راهکاری مهندسی برای اصلاح گلوگاههای حرارتی
مکمل گرمایش مرکزی، نه جایگزین آن
طراحی شده بر اساس نیاز واقعی فرآیند، نه صرفاً کاتالوگ تجهیزات
با استفاده از گرمایش موضعی صنعتی، مهندس میتواند دمای بهینه در نقاط حساس فرآیند را تضمین کند، حتی زمانی که دیگ حرارتی صنعتی بهطور کامل و صحیح کار میکند.
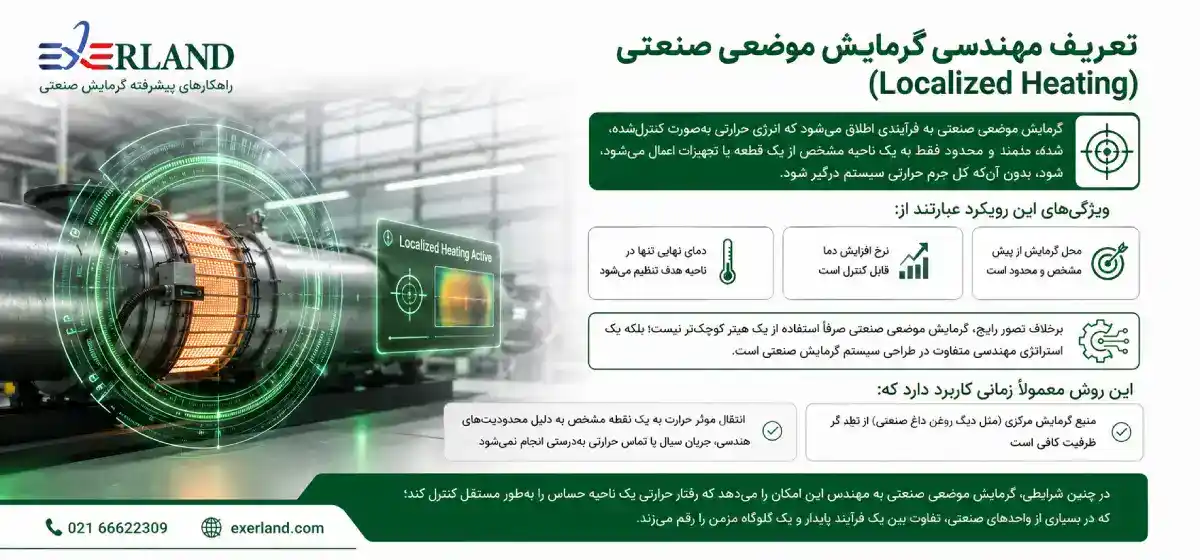
تعریف مهندسی گرمایش موضعی صنعتی (Localized Heating)
گرمایش موضعی صنعتی به فرآیندی اطلاق میشود که انرژی حرارتی بهصورت کنترلشده، هدفمند و محدود فقط به یک ناحیه مشخص از یک قطعه یا تجهیز اعمال میشود، بدون آنکه کل جرم حرارتی سیستم درگیر شود.
ویژگیهای این رویکرد عبارتند از:
محل گرمایش از پیش مشخص و محدود است
نرخ افزایش دما قابل کنترل است
دمای نهایی تنها در ناحیه هدف تنظیم میشود
برخلاف تصور رایج، گرمایش موضعی صنعتی صرفاً استفاده از یک هیتر کوچکتر نیست؛ بلکه یک استراتژی مهندسی متفاوت در طراحی سیستم گرمایش صنعتی است.
این روش معمولاً زمانی کاربرد دارد که:
منبع گرمایش مرکزی (مثل دیگ روغن داغ صنعتی) از نظر ظرفیت کافی است
انتقال مؤثر حرارت به یک نقطه مشخص به دلیل محدودیتهای هندسی، جریان سیال یا تماس حرارتی بهدرستی انجام نمیشود
در چنین شرایطی، گرمایش موضعی صنعتی به مهندس این امکان را میدهد که رفتار حرارتی یک ناحیه حساس را بهطور مستقل کنترل کند؛ قابلیتی که در بسیاری از واحدهای صنعتی، تفاوت بین یک فرآیند پایدار و یک گلوگاه مزمن را رقم میزند.
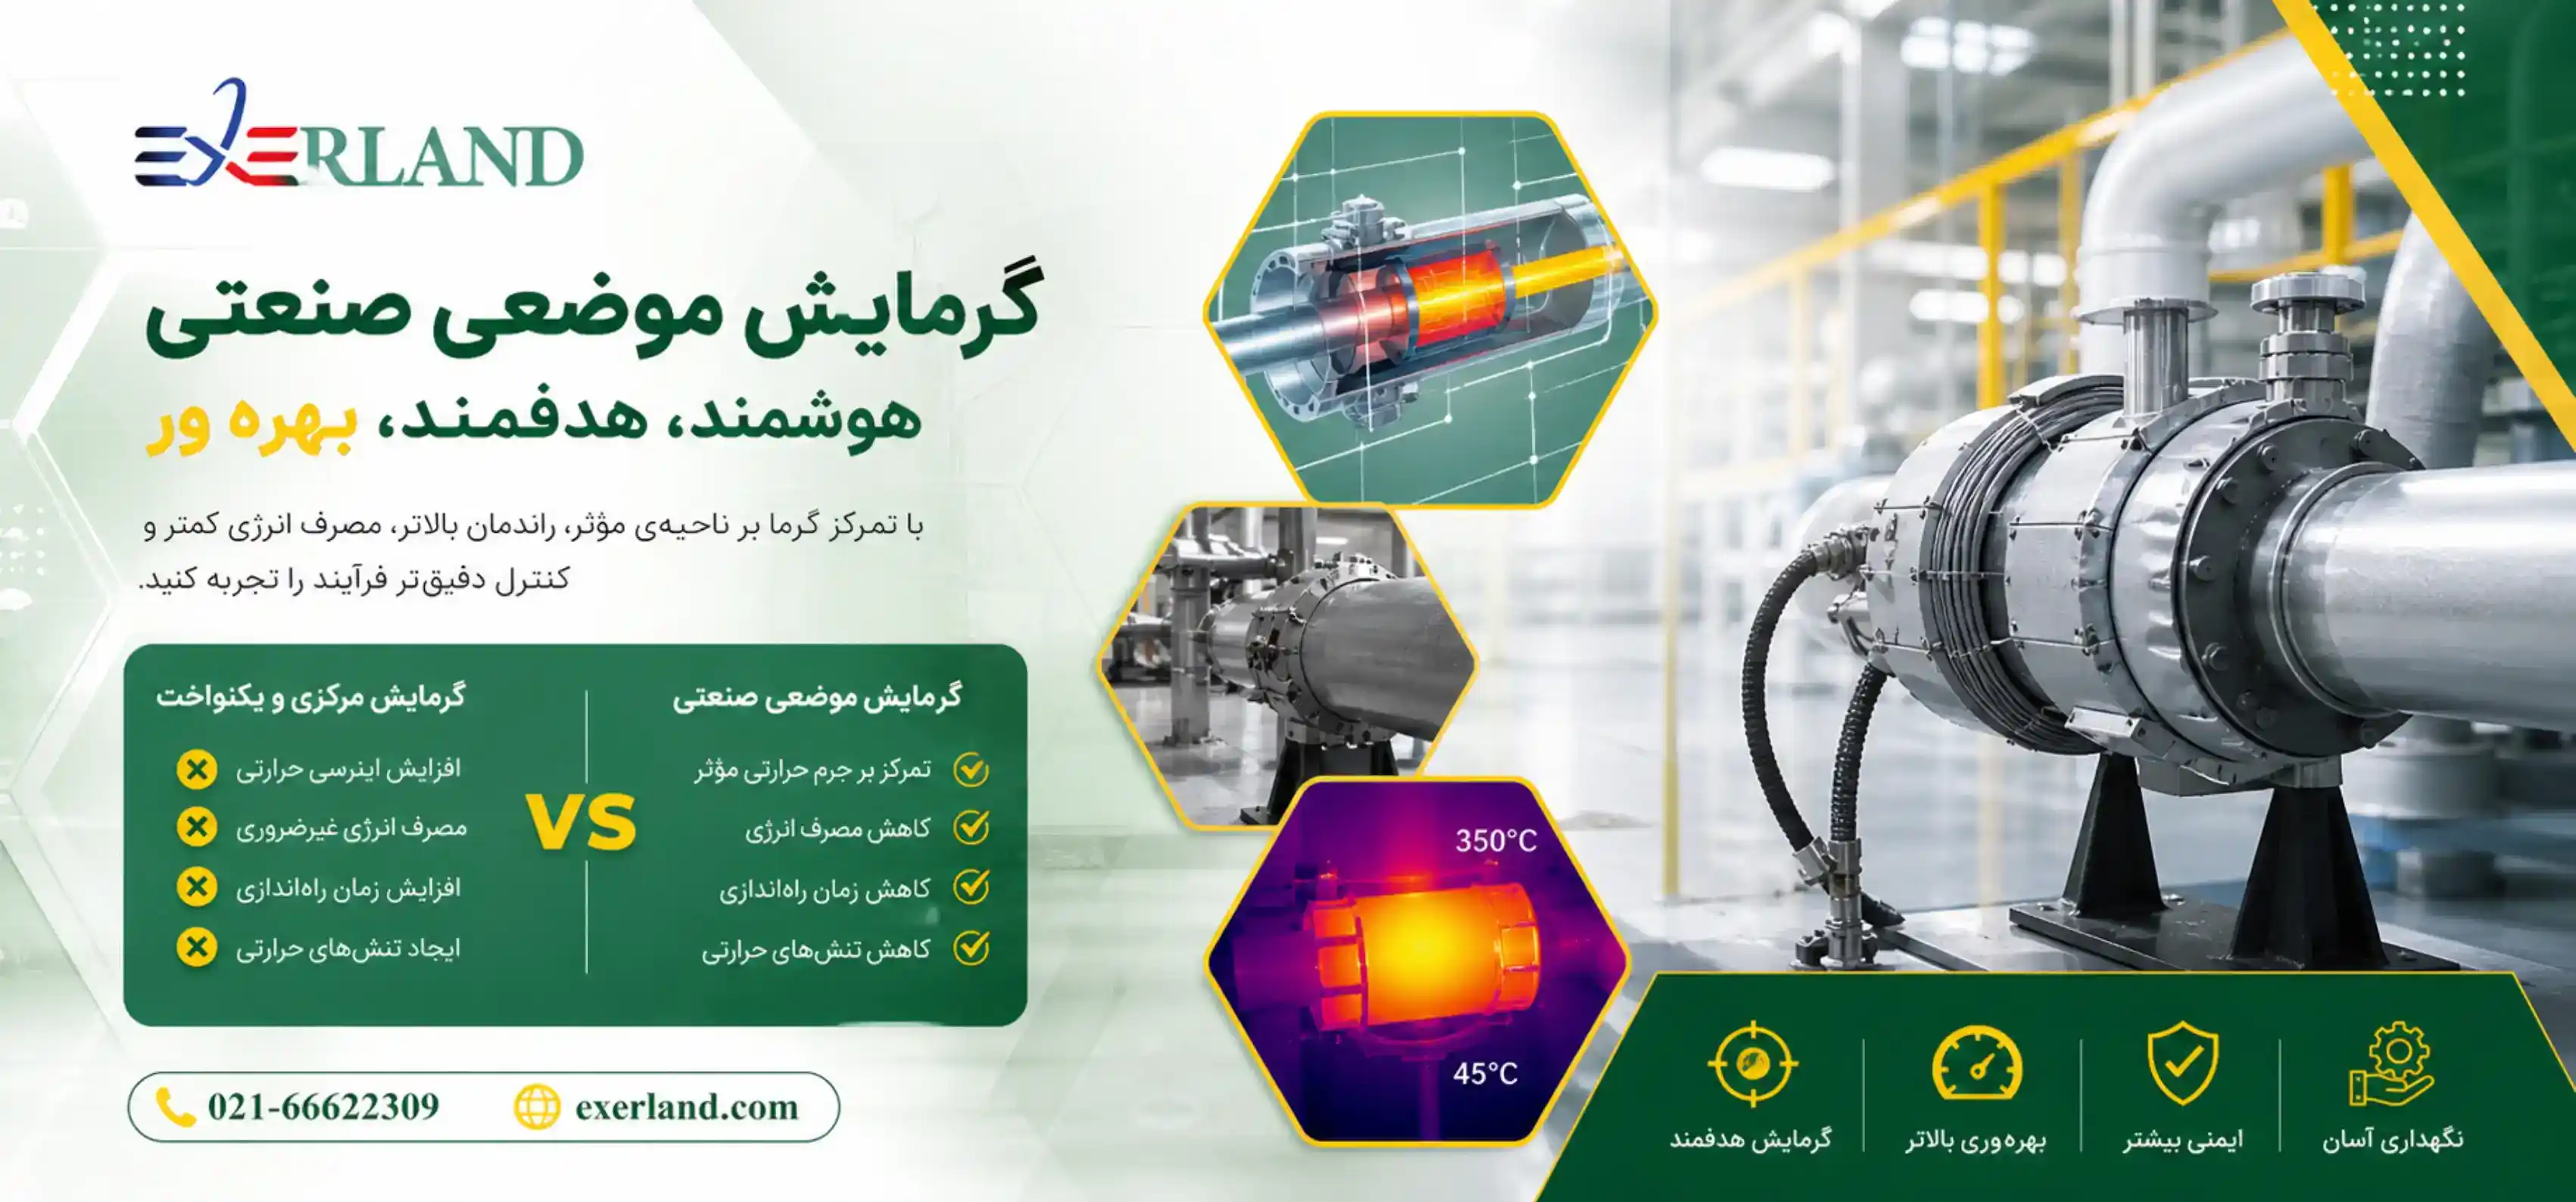
تفاوت گرمایش موضعی صنعتی با گرمایش مرکزی و یکنواخت
در گرمایش مرکزی یا یکنواخت، کل جرم تجهیز یا سیستم درگیر میشود. این روش در بسیاری از کاربردها مناسب است، اما زمانی که تنها بخش محدودی از تجهیز به دمای بالا نیاز دارد، میتواند باعث شود:
افزایش اینرسی حرارتی
مصرف انرژی غیرضروری
افزایش زمان راهاندازی فرآیند
ایجاد تنشهای حرارتی ناخواسته در اتصالات و ساپورتها
در مقابل، گرمایش موضعی صنعتی تمرکز خود را بر جرم حرارتی مؤثر میگذارد؛ یعنی جرمی که افزایش دمای آن مستقیماً بر عملکرد فرآیند تأثیر میگذارد، نه کل جرم هندسی قطعه.
این تمایز، یکی از پایههای اصلی طراحی مهندسی گرمایش موضعی صنعتی است و نادیده گرفتن آن، منبع بسیاری از شکستهای اجرایی در پروژههای صنعتی است.
در بسیاری از خطوط تولید، حتی وقتی که دیگ آب گرم صنعتی بهطور کامل و صحیح کار میکند، گرمایش موضعی این امکان را فراهم میکند که دمای بهینه تنها در ناحیه حساس فرآیند اعمال شود و راندمان حرارتی و پایداری فرآیند افزایش یابد.
چرا گرمایش موضعی صنعتی در پروژههای واقعی اهمیت پیدا میکند؟
در عمل، تصمیم به استفاده از گرمایش موضعی صنعتی معمولاً زمانی گرفته میشود که راهکارهای سادهتر پاسخگو نبودهاند. سیستم گرمایش مرکزی فعال است، ظرفیت حرارتی کافی وجود دارد، اما فرآیند همچنان در یک نقطه خاص دچار مشکل میشود.
افزودن ظرفیت به سیستم مرکزی—مثلاً افزایش توان دیگ بخار صنعتی—اغلب:
مشکل را حل نمیکند
مصرف انرژی را افزایش میدهد
تنش حرارتی را در بخشهای غیرضروری افزایش میدهد
در این شرایط، گرمایش موضعی صنعتی بهعنوان یک ابزار اصلاحی دقیق مطرح میشود؛ ابزاری که هدف آن بهبود عملکرد یک نقطه بحرانی است، نه تغییر کل رفتار حرارتی سیستم.
استفاده هوشمندانه از گرمایش موضعی به مهندس امکان میدهد که دمای بهینه در نقاط حساس فرآیند را تأمین کند، حتی زمانی که دیگ بخار صنعتی بهطور کامل و صحیح عمل میکند، بدون افزایش مصرف انرژی یا ایجاد مشکلات حرارتی در بخشهای دیگر.
دامنه کاربرد گرمایش موضعی صنعتی و مرزهای آن
یکی از اهداف کلیدی در طراحی گرمایش صنعتی، مشخصکردن مرزهای کاربرد گرمایش موضعی صنعتی است. این روش راهحل همهچیز نیست و استفاده نادرست از آن میتواند ریسک عملیاتی ایجاد کند.
بهطور کلی، گرمایش موضعی صنعتی زمانی منطقی است که:
ناحیه گرمشونده محدود باشد
جرم مؤثر نسبت به جرم کل تجهیز کوچک باشد
کنترل نرخ افزایش دما اهمیت داشته باشد
شوک حرارتی یک ریسک واقعی محسوب شود
در مقابل، اگر:
ناحیه گرمشونده گسترده باشد
یکنواختی دما در کل تجهیز حیاتی باشد
اختلاف دمای موضعی قابلقبول نباشد
در این شرایط، گرمایش مرکزی یا نیمهمرکزی مثلاً با استفاده از دیگ بخار فایر تیوب معمولاً انتخاب منطقیتر خواهد بود.
استفاده از گرمایش موضعی صنعتی در مرزهای درست، به مهندس این امکان را میدهد که دمای بهینه تنها در ناحیه حساس فرآیند تأمین شود، بدون آنکه عملکرد کل سیستم یا ایمنی تجهیزات تحت تأثیر قرار گیرد.
گرمایش موضعی صنعتی دقیقاً چه مسئله ای را حل می کند؟
این مقاله با هدف آموزش عمومی نوشته نشده است. مخاطب آن، مهندس، طراح، ناظر یا تصمیمگیر صنعتی است که باید بداند:
گرمایش موضعی صنعتی دقیقاً چه مسئلهای را حل میکند
چه زمانی استفاده از آن توجیه دارد
چگونه باید بهصورت عددی و قابل دفاع طراحی شود
چه ریسکهایی را نباید نادیده گرفت
به همین دلیل، در ادامه مقاله:
محاسبات عددی واقعی ارائه میشود
جداول تصمیمگیری مهندسی آورده میشود
مثال صنعتی گامبهگام بررسی میشود
محدودیتها و Failure Mode ها شفاف بیان میشوند
در نهایت، گرمایش موضعی صنعتی نه یک انتخاب لوکس است و نه یک راهحل جایگزین همه روشها. این روش، یک ابزار مهندسی برای کنترل ریسک حرارتی است؛ ابزاری که اگر درست طراحی و اجرا شود، میتواند:
زمان راهاندازی فرآیند را کاهش دهد
تنشهای حرارتی ناخواسته را محدود کند
پایداری فرآیند را افزایش دهد
در بسیاری از خطوط صنعتی، حتی وقتی دیگ روغن داغ صنعتی بهطور کامل و صحیح کار میکند، گرمایش موضعی به مهندس امکان میدهد که دمای بهینه تنها در ناحیه حساس فرآیند اعمال شود و عملکرد کلی سیستم تحت تأثیر قرار نگیرد.
این مقاله تلاش میکند قبل از ورود به محاسبات و جداول، چارچوب فکری لازم برای این تصمیم را فراهم کند؛ چارچوبی که بدون آن، حتی دقیقترین محاسبات هم میتوانند به یک تصمیم اشتباه مهندسی منجر شوند.
معیارهای اصلی تصمیم گیری برای استفاده از گرمایش موضعی صنعتی
پس از درک مفهوم گرمایش موضعی صنعتی و تفاوت آن با سیستمهای گرمایش یکنواخت، سؤال اصلی این است:
چه زمانی این روش واقعاً توجیه مهندسی دارد و چگونه باید طراحی شود؟
ما اینجا دقیقاً به همین سؤال پاسخ میدهد. این مقاله بهجای تعریفهای کلی، وارد قلمرو معیارها، محدودیتها و تصمیمهای واقعی میشود؛ تصمیمهایی که مستقیماً روی ایمنی، مصرف انرژی، پایداری فرآیند و هزینه نگهداری اثر میگذارند.
هیچ سیستم گرمایش موضعی صنعتی نباید صرفاً بر اساس «حس مهندسی» یا تجربه پراکنده انتخاب شود. انتخاب صحیح نیازمند بررسی همزمان چند معیار کلیدی است که نادیدهگرفتن هرکدام میتواند کل پروژه را به یک وصله موقتی تبدیل کند.
جرم حرارتی مؤثر (Effective Thermal Mass)
اولین و مهمترین معیار، جرم حرارتی ناحیهای است که قرار است گرم شود.
جرم حرارتی مؤثر شامل بخشهایی است که:
مستقیماً در تماس با منبع گرمایش هستند
در زمان عملکرد فرآیند باید به دمای مشخصی برسند
انتقال حرارت آنها به سایر بخشها محدود است
اگر جرم حرارتی مؤثر نسبت به کل جرم تجهیز کوچک باشد، گرمایش موضعی صنعتی معمولاً انتخاب منطقیتری نسبت به گرمایش مرکزی است.
حساسیت فرآیند به اختلاف دما
در برخی فرآیندها، اختلاف دمای موضعی نهتنها مشکلساز نیست، بلکه ضروری است.
اما در برخی دیگر، حتی چند درجه اختلاف دما میتواند باعث:
تنش مکانیکی
تغییر خواص متریال
افت کیفیت محصول نهایی
شود.
در طراحی گرمایش موضعی صنعتی، باید مشخص شود که:
حداکثر اختلاف دمای مجاز چقدر است
این اختلاف در چه بازه زمانی رخ میدهد
آیا فرآیند تحمل گرادیان دمایی را دارد یا خیر
نرخ مجاز افزایش دما (Heating Rate)
یکی از اشتباهات رایج در پروژههای صنعتی، تمرکز صرف بر دمای نهایی و نادیدهگرفتن نرخ افزایش دماست.
در گرمایش موضعی صنعتی، این موضوع اهمیت دوچندان دارد.
افزایش سریع دما میتواند باعث:
ترکهای ریز حرارتی
کاهش عمر فلنجها و اتصالات
ایجاد تنش پسماند در قطعات فلزی
شود.
بنابراین طراحی باید بهگونهای انجام شود که نرخ گرمایش در محدوده مجاز متریال و استانداردهای مربوطه باقی بماند.
حتی در تجهیزاتی که دارای مبدل حرارتی صفحه ای هستند، تمرکز بر جرم حرارتی مؤثر باعث میشود انرژی دقیقاً در همان صفحات حیاتی اعمال شود و حرارت اضافی به کل مبدل منتقل نشود.
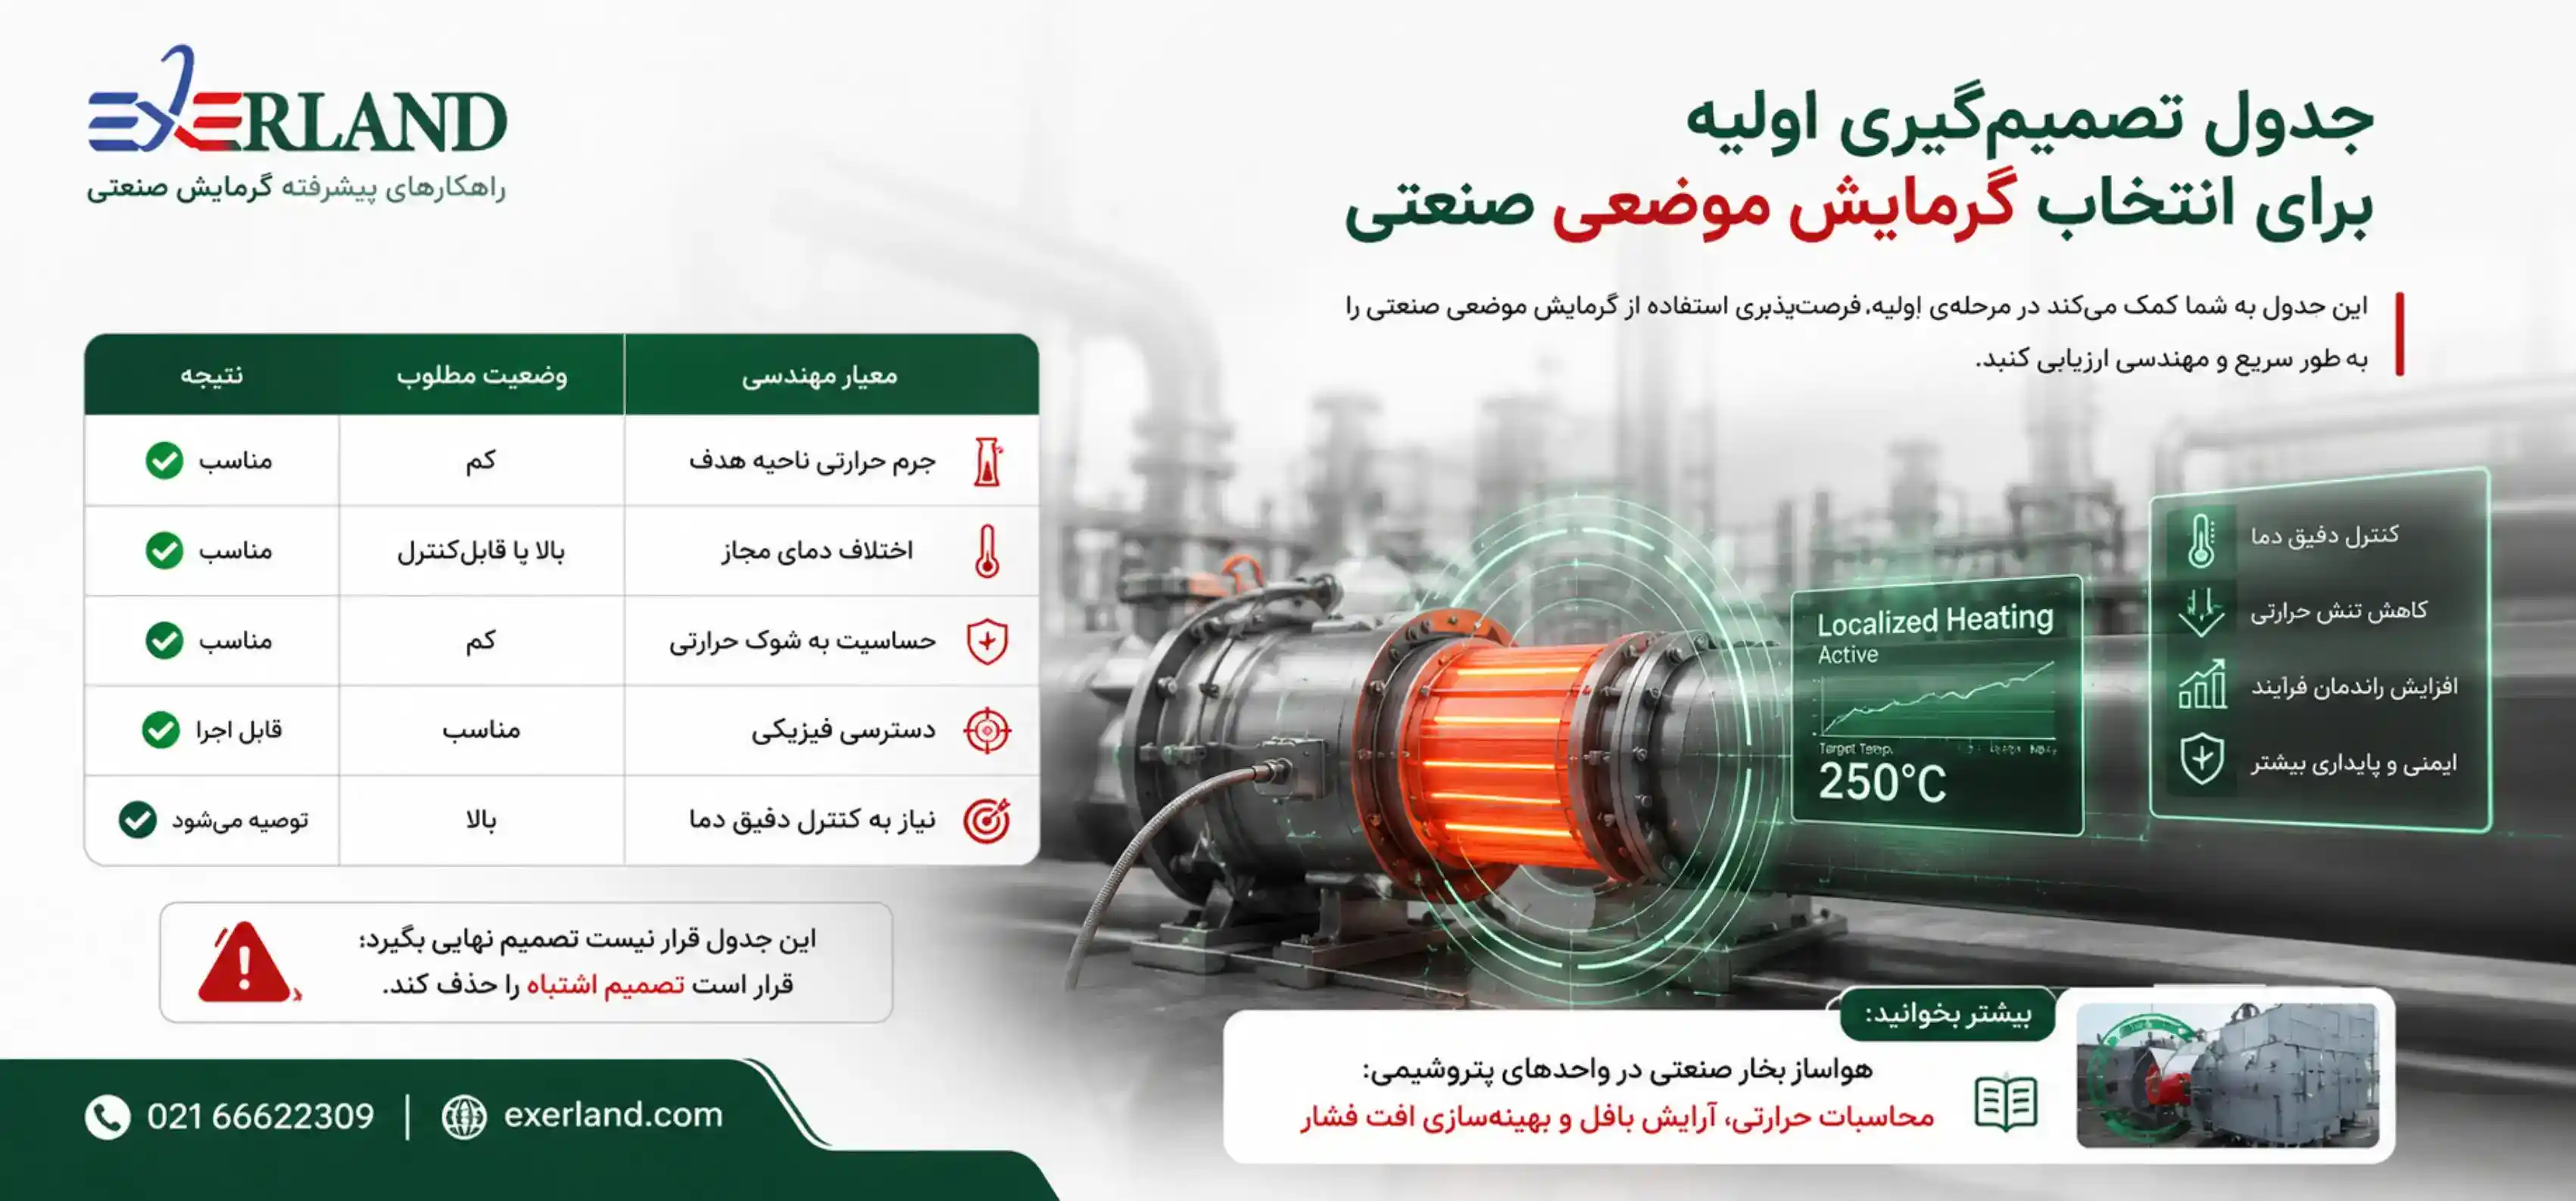
جدول تصمیمگیری اولیه برای انتخاب گرمایش موضعی صنعتی
| معیار مهندسی | وضعیت مطلوب | نتیجه |
|---|---|---|
| جرم حرارتی ناحیه هدف | کم | مناسب |
| اختلاف دمای مجاز | بالا یا قابلکنترل | مناسب |
| حساسیت به شوک حرارتی | کم | مناسب |
| دسترسی فیزیکی | مناسب | قابل اجرا |
| نیاز به کنترل دقیق دما | بالا | توصیه میشود |
این جدول قرار نیست تصمیم نهایی بگیرد؛ قرار است تصمیم اشتباه را حذف کند.
بیشتر بخوانید: هواساز بخار صنعتی در واحدهای پتروشیمی: محاسبات حرارتی، آرایش بافل و بهینهسازی افت فشار
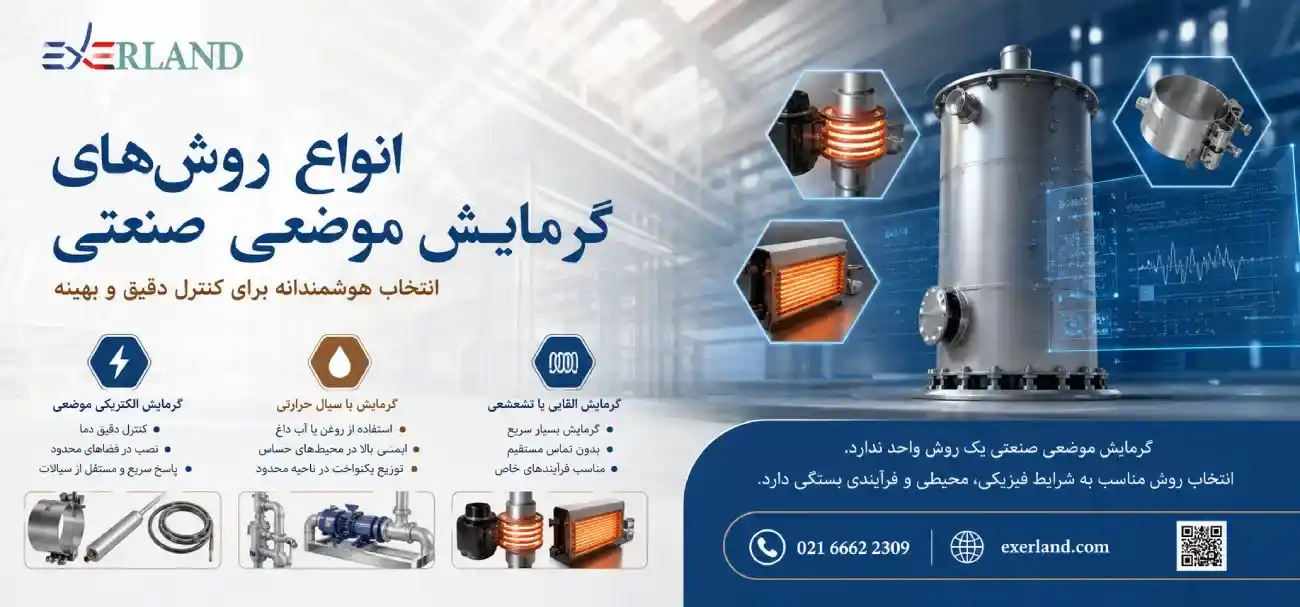
انواع روشهای گرمایش موضعی صنعتی و محدوده کاربرد آنها
گرمایش موضعی صنعتی یک روش واحد ندارد. انتخاب روش مناسب به شرایط فیزیکی، محیطی و فرآیندی بستگی دارد.
گرمایش الکتریکی موضعی (Localized Electric Heating)
این روش شامل استفاده از:
هیترهای نواری
هیترهای کارتریجی
کابلهای حرارتی صنعتی
است و زمانی مناسب است که:
کنترل دقیق دما اهمیت بالایی دارد
فضای نصب محدود است
نیاز به پاسخ سریع وجود دارد
مزیت اصلی این روش، قابلیت کنترل بالا و استقلال از سیستمهای سیالی است.
گرمایش موضعی با سیال حرارتی (روغن یا آب داغ)
در این روش، سیال گرم فقط در یک مدار محدود گردش میکند.
این راهکار معمولاً زمانی استفاده میشود که:
گرمایش الکتریکی مجاز یا ایمن نباشد
سیستم مرکزی سیال حرارتی از قبل وجود داشته باشد
نیاز به توزیع یکنواختتر گرما در یک ناحیه محدود باش
گرمایش القایی یا تشعشعی موضعی
این روشها کاربردهای خاصتری دارند و معمولاً در فرآیندهایی با:
نیاز به گرمایش بسیار سریع
تماس مستقیم غیرممکن
یا محدودیتهای بهداشتی خاص
استفاده میشوند.
حتی در تجهیزاتی که مبدل حرارتی هوا خنک دارند، گرمایش الکتریکی موضعی میتواند برای پیشگرمایش هوای ورودی یا جلوگیری از یخزدگی کویلهای اولیه به کار رود، بدون آنکه کل جریان سیال دچار تغییر شود.
محاسبات پایه در طراحی گرمایش موضعی صنعتی
بدون ورود به فرمولهای پیچیده، هر طراحی گرمایش موضعی صنعتی باید به سه سؤال عددی پاسخ دهد:
چه مقدار انرژی نیاز است؟
این مقدار بر اساس:
جرم مؤثر
ظرفیت گرمایی متریال
اختلاف دمای مورد نیاز
محاسبه میشود
.
این انرژی در چه زمانی باید تأمین شود؟
زمان گرمایش مستقیماً روی:
توان هیتر
نرخ افزایش دما
تنش حرارتی
اثر میگذارد.
تلفات حرارتی چقدر است؟
در گرمایش موضعی صنعتی، تلفات به محیط نقش پررنگی دارد.
عایقکاری ضعیف میتواند کل منطق استفاده از این روش را زیر سؤال ببرد.
بیشتر بخوانید: راهنمای جامع خرید هواساز عمودی
ریسک های رایج در اجرای نادرست گرمایش موضعی صنعتی
نادیدهگرفتن محدودیتها و شرایط واقعی میتواند گرمایش موضعی صنعتی را از یک ابزار مهندسی دقیق به یک منبع دردسر دائمی تبدیل کند.
رایجترین ریسکها عبارتاند از:
تمرکز بیشازحد حرارت در یک نقطه
ایجاد تنشهای حرارتی موضعی
افزایش احتمال ترک یا تغییر شکل قطعات
انتخاب توان بالاتر از نیاز واقعی
مصرف انرژی غیرضروری
افزایش تنش حرارتی در بخشهای غیرهدف
نبود سیستم کنترلی مناسب
ناتوانی در کنترل نرخ گرمایش
نوسان دما و کاهش کیفیت فرآیند
عدم تطابق طراحی با شرایط بهرهبرداری واقعی
طراحی بر اساس فرضیات خوشبینانه
ناکارآمدی سیستم در ساعات پیک یا بار جزئی
نکته ریز مهندسی: حتی اگر دیگ بخار دوگانه سوز از نظر ظرفیت کامل باشد، استفاده نادرست از گرمایش موضعی یا عدم هماهنگی با سیستم کنترل، میتواند عملکرد حرارتی کل فرآیند را مختل کند و سیستم را به یک «وصله اضطراری» تبدیل نماید، نه یک راهحل پایدار و بهینه.
جایگاه گرمایش موضعی صنعتی در طراحی مدرن فرآیند
در طراحیهای مدرن، گرمایش موضعی صنعتی دیگر یک گزینه فرعی نیست، بلکه بخشی از استراتژی کنترل انرژی و ریسک محسوب میشود.
این روش به طراح اجازه میدهد:
انرژی را دقیقاً همانجایی مصرف کند که لازم است
از بزرگکردن بیدلیل سیستمهای مرکزی جلوگیری کند
رفتار حرارتی فرآیند را انعطافپذیرتر کند
به همین دلیل، در بسیاری از پروژههای جدید، گرمایش موضعی از ابتدا در فاز طراحی دیده میشود، نه بهعنوان راهحل بعد از بحران.
این مقاله نشان میدهد که گرمایش موضعی صنعتی یک ابزار قدرتمند است، اما فقط زمانی که:
درست انتخاب شود
درست محاسبه شود
و درست کنترل شود
این روش قرار نیست جایگزین تمام سیستمهای گرمایش شود؛ قرار است مشکلاتی را حل کند که روشهای دیگر از حل آنها ناتوان بودهاند.
حتی در تجهیزاتی مانند مبدل حرارتی لوله ای، گرمایش موضعی میتواند در پیشگرمایش یا محافظت از بخشهایی از لوله که در معرض افت دما یا کندانس هستند، بهکار رود. این کار باعث میشود سیستم مرکزی کارآمد باقی بماند و نقاط حساس فرآیند بدون ایجاد تنش حرارتی یا مصرف انرژی اضافی، کنترل شوند.
جایگاه محاسبات در طراحی گرمایش موضعی صنعتی
گرمایش موضعی صنعتی بدون محاسبه، صرفاً یک حدس کنترلنشده است.
قبل از ورود به فرمولها، باید جایگاه آنها مشخص شود. محاسبات در گرمایش موضعی صنعتی سه نقش اصلی دارند:
تعیین امکانپذیری فنی گرمایش موضعی
انتخاب توان و نوع منبع گرمایی
کنترل ریسک تنش حرارتی و آسیب تجهیز
هر محاسبهای که به یکی از این سه هدف وصل نشود، در بهترین حالت وقتکشی مهندسی است.
تعریف جرم حرارتی مؤثر (Effective Thermal Mass)
در گرمایش موضعی صنعتی، تمام جرم تجهیز گرم نمیشود. فقط بخشی از سیستم که در تبادل مستقیم حرارتی قرار دارد وارد محاسبه میشود.
جرم حرارتی مؤثر شامل:
قطعه یا ناحیه هدف
لایههای مجاور با انتقال حرارت معنیدار
بخشهایی که در بازه زمانی گرمایش، دما میگیرند
فرمول پایه جرم حرارتی
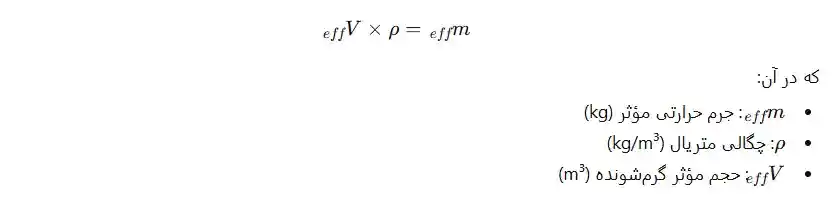
که در آن:
تشخیص حجم مؤثر، یک تصمیم مهندسی است نه صرفاً هندسی. اینجا تجربه و شناخت انتقال حرارت نقش کلیدی دارد.
محاسبه انرژی حرارتی مورد نیاز
پس از تعیین جرم مؤثر، مقدار انرژی لازم برای افزایش دما محاسبه میشود.
فرمول انرژی حرارتی
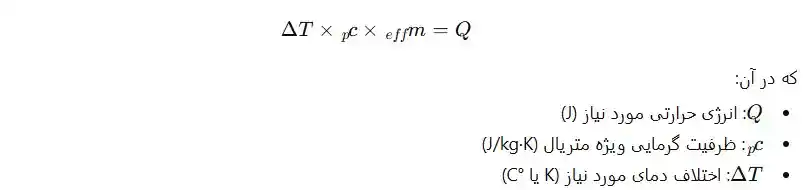
این فرمول پایهایترین رابطه طراحی است، اما تصمیمساز میشود زمانی که:
اختلاف دما واقعبینانه انتخاب شود
دمای اولیه و شرایط محیطی لحاظ شوند
تبدیل انرژی به توان گرمایشی
انرژی بدون زمان، برای طراحی بیفایده است.
در گرمایش موضعی صنعتی، زمان گرمایش مستقیماً به ریسک تنش حرارتی و انتخاب هیتر مربوط میشود.
فرمول توان حرارتی
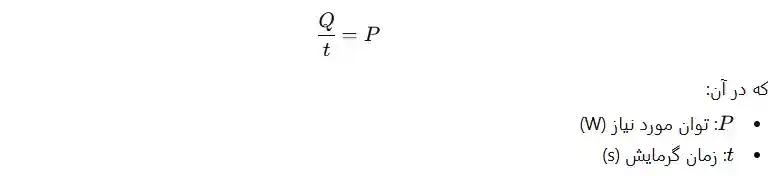
انتخاب زمان گرمایش نباید صرفاً بر اساس سرعت دلخواه باشد. این زمان باید با:
محدودیت متریال
نرخ مجاز افزایش دما
استانداردهای ایمنی
هماهنگ باشد.
لحاظکردن تلفات حرارتی واقعی
هیچ سیستم صنعتی بدون اتلاف وجود ندارد. در گرمایش موضعی صنعتی، تلفات میتوانند شامل:
انتقال حرارت به هوای اطراف
هدایت حرارت به بخشهای ناخواسته
تشعشع حرارتی از سطح داغ
باشند.
اعمال ضریب اتلاف
که در آن:
در محیطهای صنعتی بدون عایق مناسب، انتخاب ضریب اتلاف پایین یک خطای طراحی جدی است.
بررسی شار حرارتی و ایمنی سطح
توان بالا در سطح کوچک میتواند خطرناک باشد.
بنابراین بررسی شار حرارتی ضروری است.
فرمول شار حرارتی
شار حرارتی بیشازحد میتواند باعث:
تخریب سطحی
سوختن عایق
آسیب اپراتور
شود.
تشخیص حجم مؤثر، یک تصمیم مهندسی است نه صرفاً هندسی. تجربه و شناخت انتقال حرارت نقش کلیدی دارد، مشابه نحوه طراحی EX-EL هواساز الکتریکی که توان گرمایی دقیق فقط به کویل هدف اعمال میشود.
طراحی گرمایش موضعی برای یک فلنج صنعتی
فرضیات:
جنس فلنج: فولاد کربنی
جرم مؤثر: 25 kg
ظرفیت گرمایی: 500 J/kg·K
دمای اولیه: 25°C
دمای هدف: 120°C
زمان گرمایش: 30 دقیقه (1800 s)
ضریب اتلاف: 30٪
محاسبات:
اختلاف دما: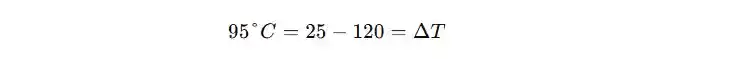
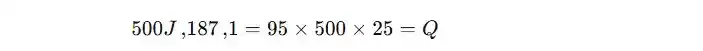
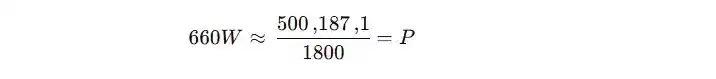
نتیجه:
هیتر انتخابی باید توان نامی حداقل 900 وات داشته باشد، نه بیشتر از حد نیاز و نه کمتر.
جدول خلاصه محاسبات طراحی گرمایش موضعی صنعتی
| پارامتر | مقدار |
|---|---|
| جرم مؤثر | 25 kg |
| اختلاف دما | 95°C |
| انرژی مورد نیاز | 1.19 MJ |
| زمان گرمایش | 30 دقیقه |
| توان نهایی | 860 W |
این جدول همان چیزی است که یک طراح، ناظر یا تأمینکننده تجهیزات به آن اعتماد میکند.
چک لیست مهندسی قبل از انتخاب نهایی هیتر
جرم مؤثر واقعبینانه محاسبه شده است
نرخ افزایش دما با متریال سازگار است
تلفات حرارتی دستکم گرفته نشده است
شار حرارتی در محدوده ایمن است
توان انتخابی قابلیت کنترل دارد، نه فقط تأمین انرژی
در این جا ، گرمایش موضعی صنعتی از یک مفهوم تئوریک به یک سیستم قابل طراحی و دفاع مهندسی تبدیل میشود.
فرمولها اینجا برای نمایش دانش نیستند؛ برای حذف خطا، کاهش ریسک و انتخاب آگاهانهاند.
فرمولها و محاسبات اینجا برای نمایش دانش نیستند؛ بلکه ابزاری برای حذف خطا، کاهش ریسک و انتخاب آگاهانه محسوب میشوند، همانطور که در راهنمای جامع خرید هواساز اتاق تمیز و بیمارستان نیز برای تضمین عملکرد دقیق و ایمنی تجهیزات به کار میروند.
شرایطی که گرمایش موضعی صنعتی انتخاب اشتباه است
گرمایش موضعی صنعتی قرار نیست برای همه چیز استفاده شود. در شرایط زیر، استفاده از آن معمولاً تصمیم غلط مهندسی است.
جرم حرارتی مؤثر بیش از حد بزرگ
اگر جرم مؤثر بخش هدف:
بخش قابلتوجهی از کل تجهیز باشد
یا در زمان کوتاه، گرما به کل سیستم پخش شود
گرمایش موضعی عملاً مزیت خود را از دست میدهد و تبدیل به گرمایش ناقص مرکزی میشود.
در این حالت:
کنترل دشوار میشود
اتلاف افزایش مییابد
و اختلاف دمای ناخواسته ایجاد میشود.
حساسیت بالا به تنش حرارتی
در تجهیزاتی که:
متریال شکننده دارند
جوشهای حساس دارند
یا سابقه ترک حرارتی دارند
گرمایش موضعی بدون شیب حرارتی دقیق، ریسک بالایی دارد.
در چنین مواردی، گرمایش یکنواخت آهسته معمولاً انتخاب ایمنتری است، حتی اگر مصرف انرژی بالاتر باشد.
نبود امکان کنترل دقیق دما
گرمایش موضعی بدون کنترل، اساساً گرمایش موضعی نیست؛ ریسک موضعی است.
اگر:
کنترلر مناسب وجود ندارد
سنسور دما در محل درست نصب نشده
یا اپراتور آموزش ندیده
سیستم گرمایش موضعی بهسرعت از یک ابزار دقیق به یک منبع خطای خطرناک تبدیل میشود.
نادیده گرفتن این موارد باعث میشود سیستمی که در سال اول عالی عمل میکند، در سال سوم به یک سربار پرهزینه تبدیل شود.
این موضوع مشابه بهرهبرداری بلندمدت از دیگ بخار واتر تیوب است؛ حتی اگر ظرفیت و طراحی اولیه کامل باشد، نگهداری، کالیبراسیون و مدیریت حرارتی دقیق، تعیینکننده پایداری و طول عمر واقعی سیستم است.
تفاوت حیاتی بین «محاسبه درست» و «اجرای درست»
این بخش همان جایی است که بسیاری از پروژهها زمین میخورند.
محاسبه ممکن است:
درست باشد
عددها دقیق باشند
توان بهدرستی انتخاب شده باشد
اما اجرا:
عایقبندی ضعیف باشد
هیتر تماس یکنواخت نداشته باشد
سنسور در نقطه اشتباه نصب شده باشد
نتیجه؟
سیستمی که روی کاغذ عالی است و در عمل دردسرساز.
جدول Failure Modes در گرمایش موضعی صنعتی
| پیامد | علت اصلی | حالت خرابی (Failure Mode) |
|---|---|---|
| تخریب متریال | توان بالا + سطح کم | داغشدن بیشازحد موضعی |
| عدم رسیدن به دمای هدف | اتلاف بالا | گرمایش ناکافی |
| افت کیفیت فرآیند | کنترل ضعیف | ناپایداری دما |
| کاهش عمر تجهیز | نرخ گرمایش بالا | ترک حرارتی |
| ریسک ایمنی | شار حرارتی بالا | آسیب اپراتور |
این جدول برای ترساندن نیست؛ برای پیشگیری است.
ریسکهای بهره برداری بلندمدت که معمولاً نادیده گرفته میشوند
گرمایش موضعی صنعتی فقط یک تصمیم طراحی نیست؛ یک تعهد بهرهبرداری است.
ریسکهای بلندمدت شامل:
کاهش عمر هیترها
تغییر رفتار حرارتی تجهیز در طول زمان
افزایش نیاز به کالیبراسیون
وابستگی فرآیند به تنظیمات دقیق کنترلی
نادیدهگرفتن این موارد باعث میشود سیستمی که در سال اول عالی است، در سال سوم تبدیل به سربار شود.این وضعیت مشابه عملکرد بلندمدت مبدل حرارتی یوتیوب است؛ حتی اگر طراحی اولیه کامل باشد، مدیریت حرارتی، پایش و نگهداری مناسب تعیینکننده عملکرد پایدار و عمر مفید واقعی سیستم هستند.


