پروژه ای در صنعت نیروگاهی
در یک نیروگاه بخار، بخار ورودی به مبدل حرارتی با فشاری در حدود ۱۰ بار و دمایی بالاتر از ۲۵۰ درجه سانتیگراد وارد سیستم میشود. وظیفه مبدل، کاهش دمای بخار با استفاده از آب تغذیه، پیش از ورود به توربین است.
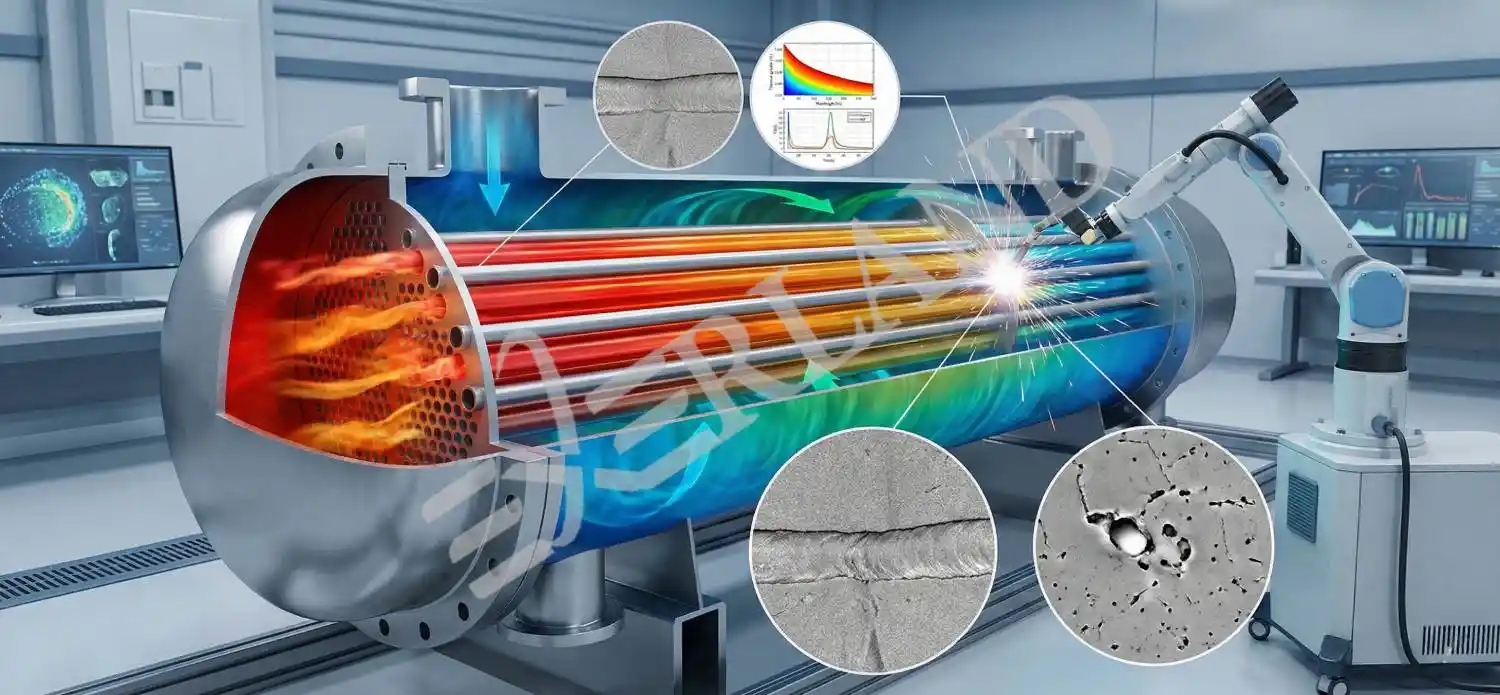
در نگاه اول، همهچیز نرمال به نظر میرسد؛ اما گزارش یک نشتی جزئی در ناحیه اتصال Tube Sheet، زنگ خطر را به صدا در میآورد. بررسیهای اولیه، ایراد را به شیرها نسبت میدهد، اما بازرسی دقیقتر نشان میدهد منشأ مشکل، ترکهای ریز در ناحیه جوش تیوبها به صفحه لوله است.
این ترکها اگر در مراحل اولیه شناسایی نشوند، میتوانند بهمرور باعث:
افت فشار سیستم
کاهش راندمان انتقال حرارت
افزایش تنشهای موضعی
و در موارد بحرانی، نشت یا آسیب جدی تجهیز
شوند.
در این نقطه، یک واقعیت صنعتی خودش را نشان میدهد:
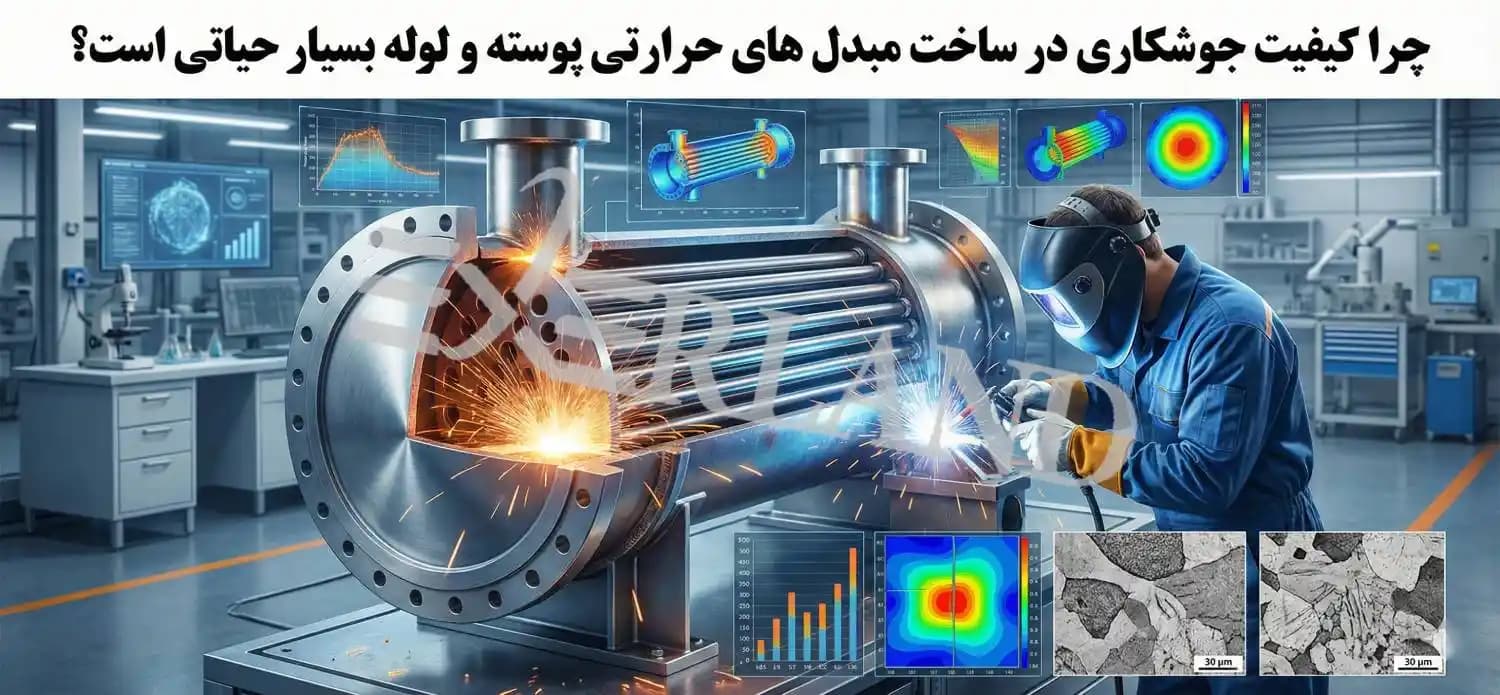
کیفیت جوشکاری در مبدل حرارتی، مستقیماً عمر مفید، ایمنی و قابلیت اطمینان تجهیز را تعیین میکند.
اگر تجهیز برای یک پروژه جدید انتخاب میشود، علاوه بر کیفیت جوشکاری باید مشخصات فرآیندی، متریال، فشار و دمای طراحی، سطح انتقال حرارت و الزامات بازرسی در برآورد هزینه لحاظ شوند. برای آشنایی با عوامل مؤثر بر قیمت مبدل حرارتی پوسته و لوله میتوانید راهنمای مربوط به قیمت را نیز مطالعه کنید.
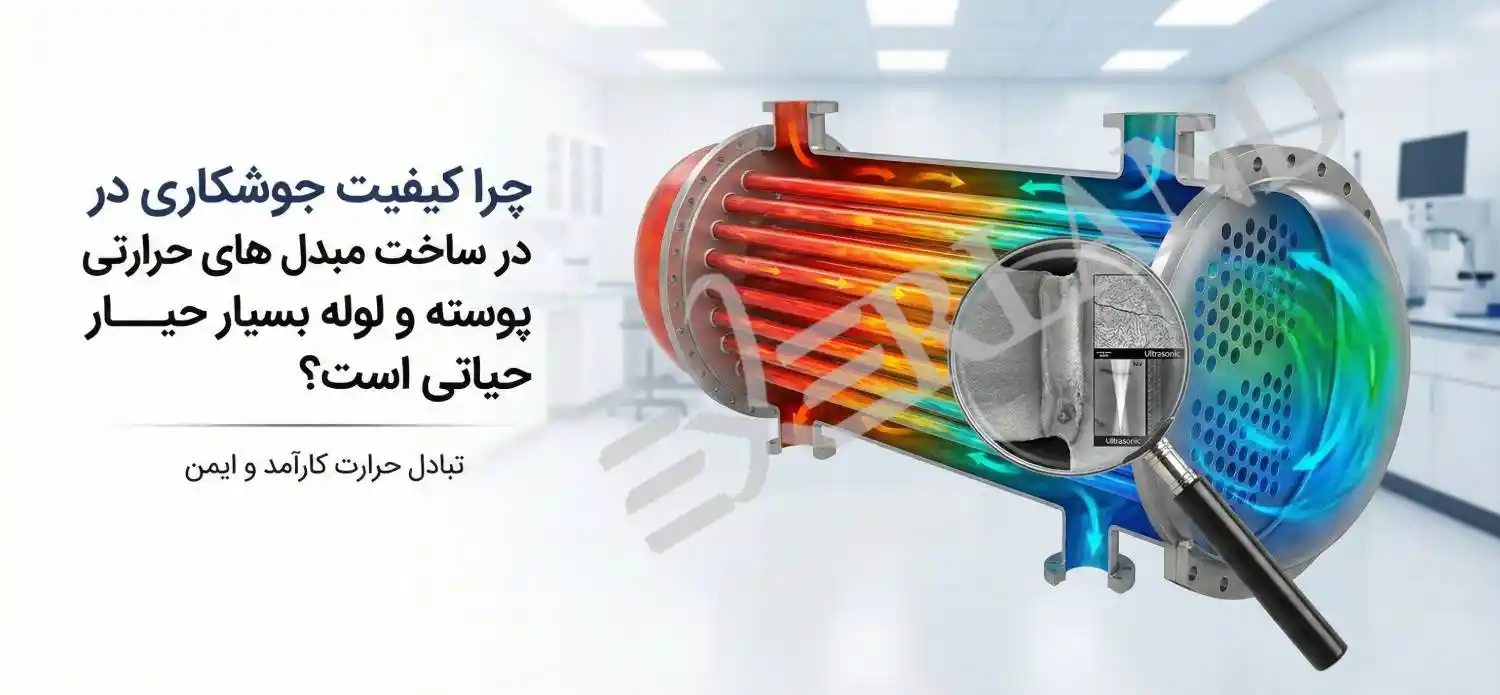
مشکلات رایج جوشکاری در مبدل های حرارتی صنعتی
در پروژههای صنعتی، بهویژه در ساخت مبدل های پوسته و لوله، برخی چالشها بارها تکرار میشوند:
ترکهای حرارتی و تمرکز تنش
اختلاف دمای قابلتوجه بین پوسته و تیوبها، بهخصوص در زمان راهاندازی و خاموشی، باعث ایجاد تنشهای حرارتی شدید در ناحیه جوش میشود.
جوشهایی که طراحی و اجرای مناسبی ندارند، توان تحمل این بارگذاری سیکلی را نخواهند داشت.
نفوذ ناقص در جوشهای اتصال تیوب به Tube Sheet
در این ناحیه، جداسازی کامل دو سیال حیاتی است. هرگونه نقص در جوش نفوذی، میتواند به نشت داخلی، کاهش راندمان و آغاز فرآیند خوردگی منجر شود.
خوردگی تحت تنش (SCC)
سطوح جوش ناصاف، ریشههای ترک و نواحی متاثر از حرارت کنترلنشده، مستعد تمرکز خوردگی هستند. در محیطهای مرطوب یا خورنده، ترکهای میکروسکوپی میتوانند با سرعت بالا رشد کنند و عمر مبدل را بهشدت کاهش دهند.
افزایش هزینههای تعمیر و توقف خط
دسترسی به Tube Bundle و Tube Sheet ساده نیست. هر تعمیر ناشی از ضعف جوشکاری، معمولاً به معنای توقف واحد، افزایش هزینههای نگهداری و کاهش بهرهوری است.
در سرویسهای دارای سیالات سمی یا خطرناک، نقص جوش میتواند پیامد ایمنی بسیار جدیتری داشته باشد؛ بنابراین تعیین مسیر مناسب سیال، احتمال نشتی و روش پایش باید از مرحله طراحی بررسی شود. در چنین پروژههایی، راهنمای جانمایی سیال سمی در مبدل پوسته و لوله نیز مرتبط است.
چرا کیفیت جوشکاری، یک سرمایه گذاری بلند مدت است؟
نگاه مهندسی به این موضوع کاملاً روشن است:
افزایش عمر مفید تجهیز
جوشکاری استاندارد میتواند عمر مبدل حرارتی را به بیش از ۲۰ تا ۲۵ سال برساند؛ در حالیکه جوشهای ضعیف، این عدد را به کمتر از نصف کاهش میدهند.ایمنی عملیاتی بالاتر
حذف ترکها و نشتهای پنهان، ریسک حوادث و آسیبهای ثانویه را به حداقل میرساند.ارتباط کیفیت ساخت با عملکرد حرارتی واقعی
ΔTlm از دماهای ورودی و خروجی سیالات و آرایش جریان محاسبه میشود و بهخودیخود شاخص مستقیمی برای کیفیت جوشکاری نیست.
با این حال، کیفیت ساخت و جوشکاری میتواند بر قابلیت اطمینان تجهیز، آببندی، هندسه مسیر جریان و حفظ شرایط طراحی اثر بگذارد. بنابراین در ارزیابی عملکرد واقعی مبدل باید علاوه بر ΔTlm، بار حرارتی، ضریب کلی انتقال حرارت، افت فشار، رسوب، شرایط جریان و نتایج بازرسیهای ساخت نیز بررسی شوند.
سهولت تعمیر و نگهداری
جوش یکنواخت و مهندسیشده، فرآیندهای بازرسی و تعمیرات دورهای را سادهتر و کمریسکتر میکند.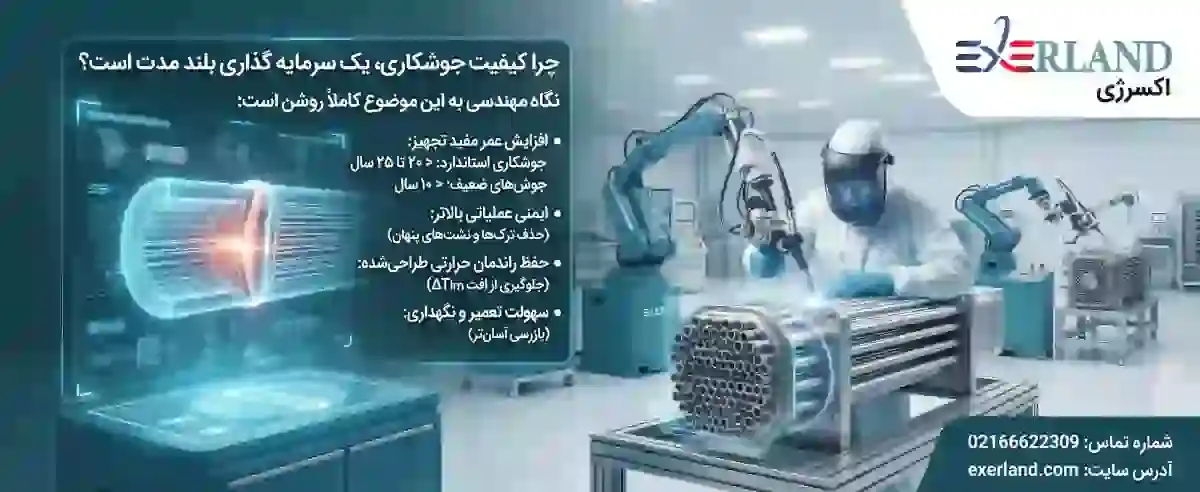
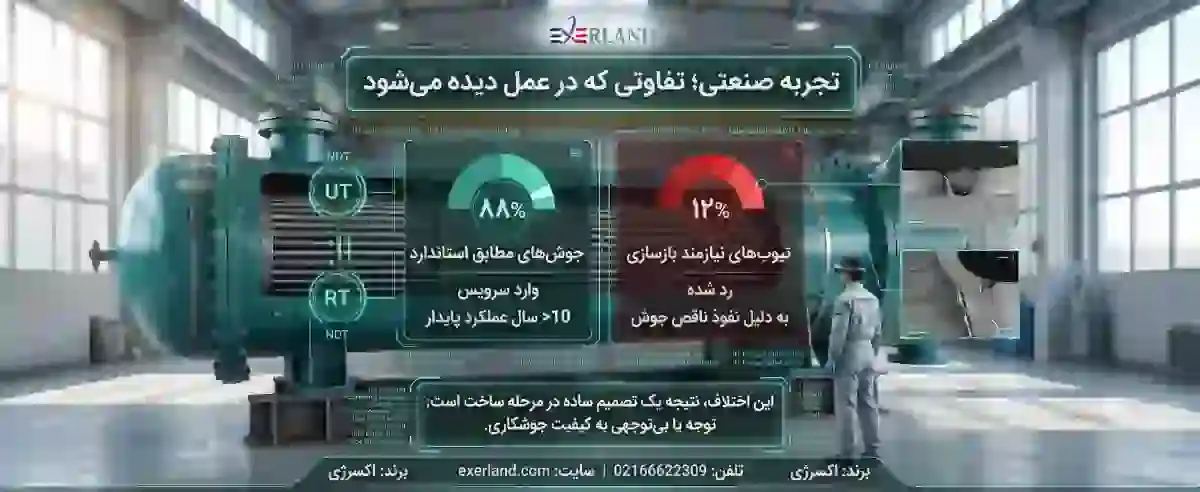
تجربه صنعتی؛ تفاوتی که در عمل دیده میشود
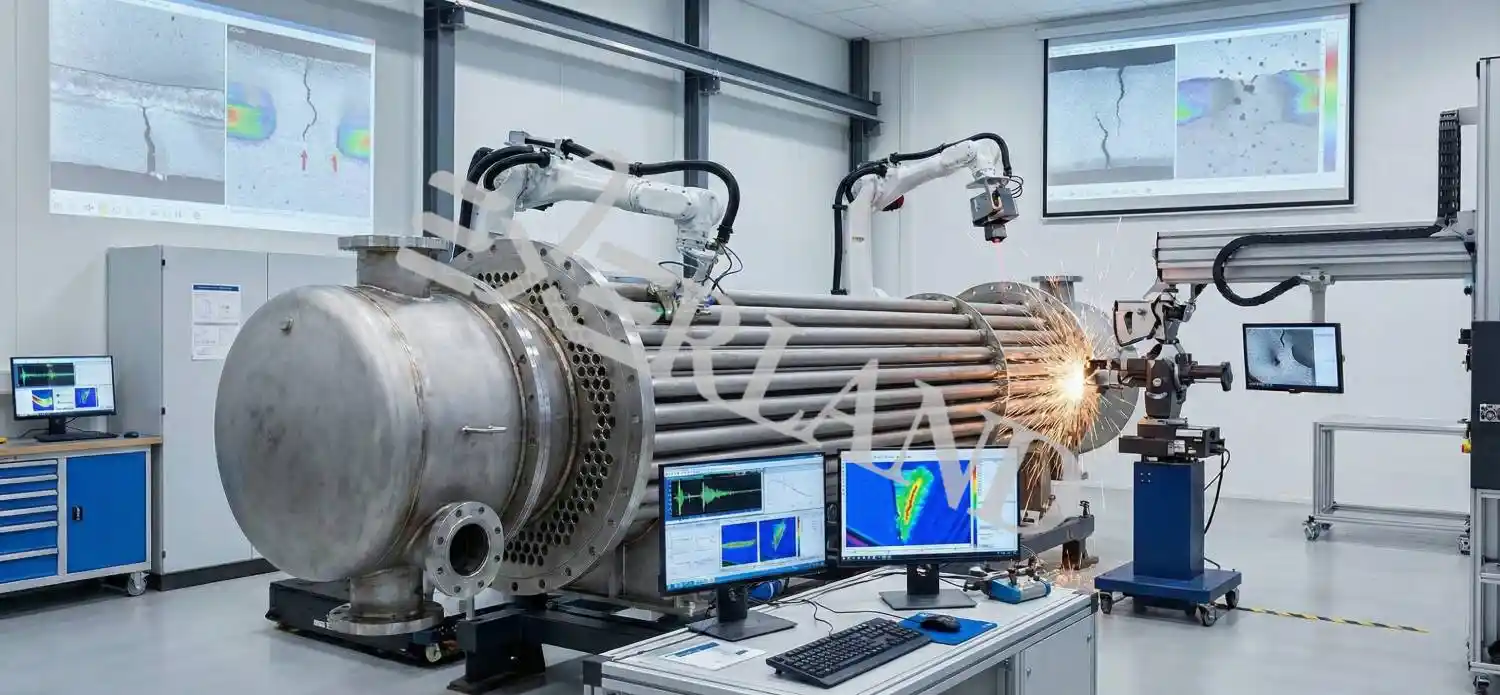
در یکی از پروژههای پالایشگاهی، یک مبدل حرارتی پوسته و لوله با وزن تقریبی ۵۰ تن و Tube Bundle فولادی مورد ارزیابی قرار گرفت. نتایج آزمونهای غیرمخرب (NDT) نشان داد:
حدود ۱۲٪ از تیوبها به دلیل نفوذ ناقص جوش، نیازمند بازسازی بودند.۸۸٪ از جوشها که مطابق استاندارد اجرا شده بودند، بدون مشکل وارد سرویس شدند و پس از بیش از ۱۰ سال، همچنان عملکرد پایدار دارند.
این اختلاف، نتیجه یک تصمیم ساده در مرحله ساخت است:
توجه یا بیتوجهی به کیفیت جوشکاری.
نقش سازنده در کیفیت نهایی مبدل حرارتی پوسته و لوله
کیفیت جوشکاری، حاصل تصادف نیست.
این کیفیت، نتیجه ترکیب طراحی مهندسی، انتخاب متریال، فرآیند ساخت کنترلشده و تجربه اجرایی است.
در اکسرلند، بهعنوان سازنده تخصصی مبدلهای حرارتی، بهویژه مبدل حرارتی پوسته و لوله، کیفیت جوشکاری نه یک مرحله جانبی، بلکه بخشی جداییناپذیر از طراحی و ساخت محسوب میشود؛
از انتخاب WPS و کنترل HAZ گرفته تا آزمونهای غیرمخرب و تطابق کامل با شرایط واقعی بهرهبرداری.
الزامات ساخت و بازرسی باید با مشخصات فنی پروژه و استانداردهای مورد استفاده هماهنگ باشند. برای بررسی الزامات ساختاری و طبقهبندیهای مرتبط با این تجهیز، میتوانید استاندارد TEMA در مبدل حرارتی پوسته و لوله را نیز مطالعه کنید.
تحلیل اجزای مبدل حرارتی پوسته و لوله و نقش تعیین کننده کیفیت جوشکاری
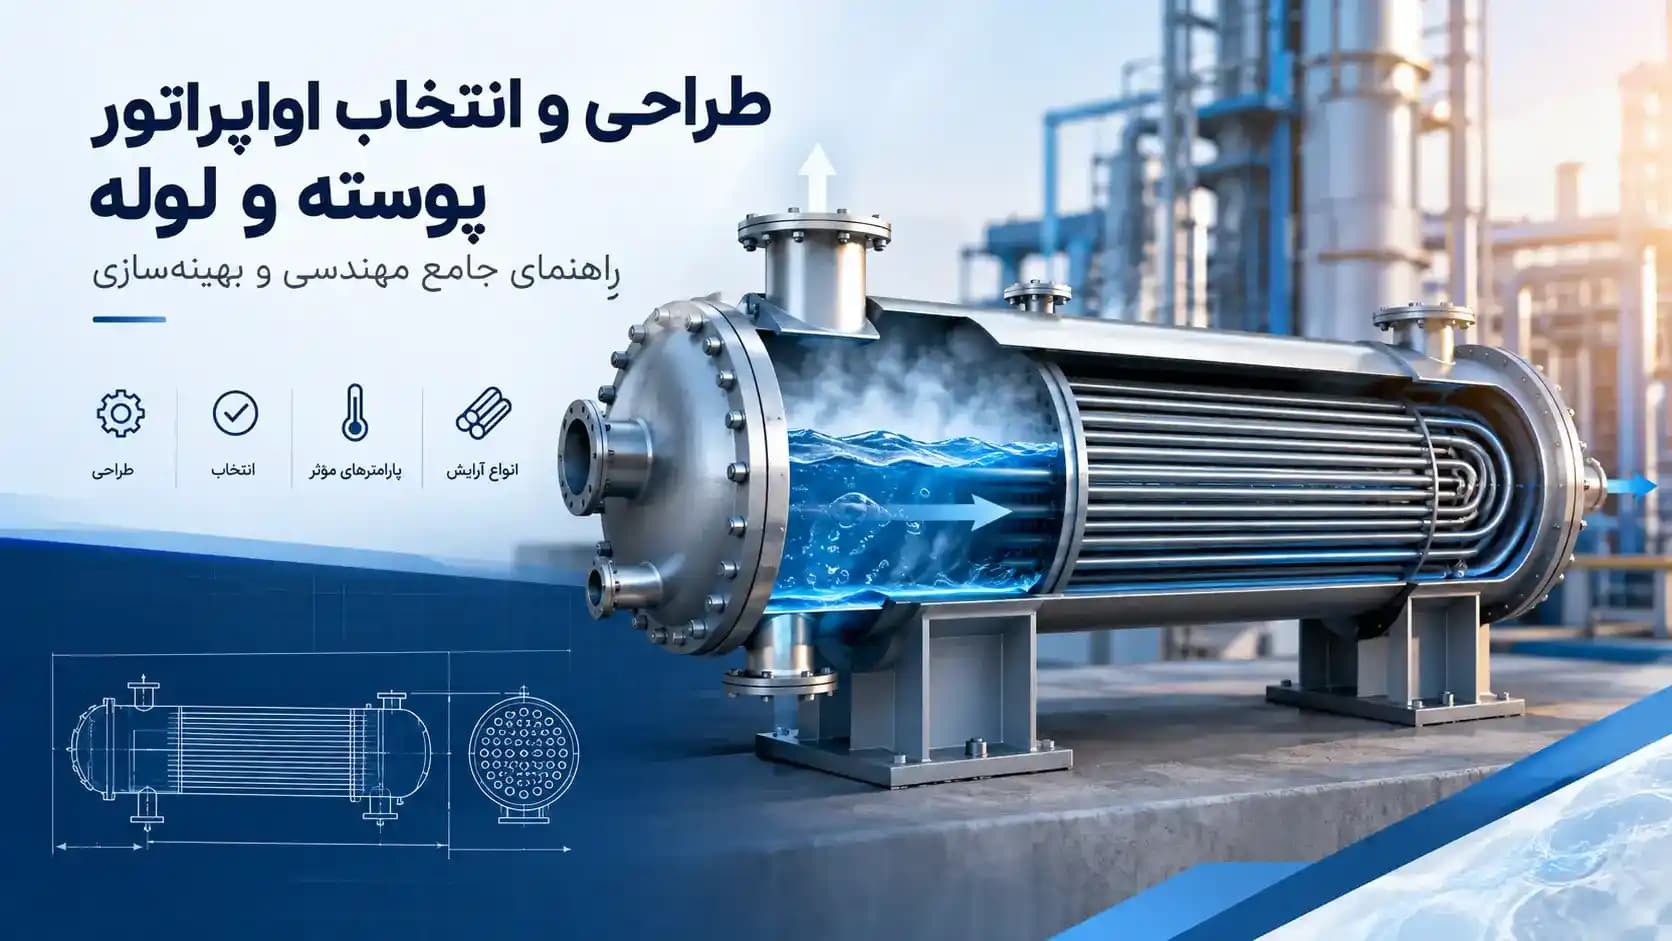
مبدل حرارتی پوسته و لوله مجموعهای از قطعات بههمپیوسته است؛
اما در عمل، این جوشها هستند که تعیین میکنند این قطعات با هم کار کنند یا علیه هم.
در ادامه، اجزای اصلی مبدل را نه فقط از زاویه طراحی، بلکه از نگاه عملکرد واقعی در خط بهرهبرداری بررسی میکنیم؛ جایی که کیفیت جوشکاری، مرز بین عملکرد پایدار و خرابی زودهنگام است.
ضعف در اتصال تیوب به Tube Sheet فقط خطر نشتی ایجاد نمیکند و میتواند روی خستگی، خوردگی و هزینه نگهداری بلندمدت نیز اثر بگذارد. به همین دلیل، بررسی راهکارهای افزایش عمر مبدل حرارتی پوسته و لوله مکمل ارزیابی کیفیت جوشکاری است.
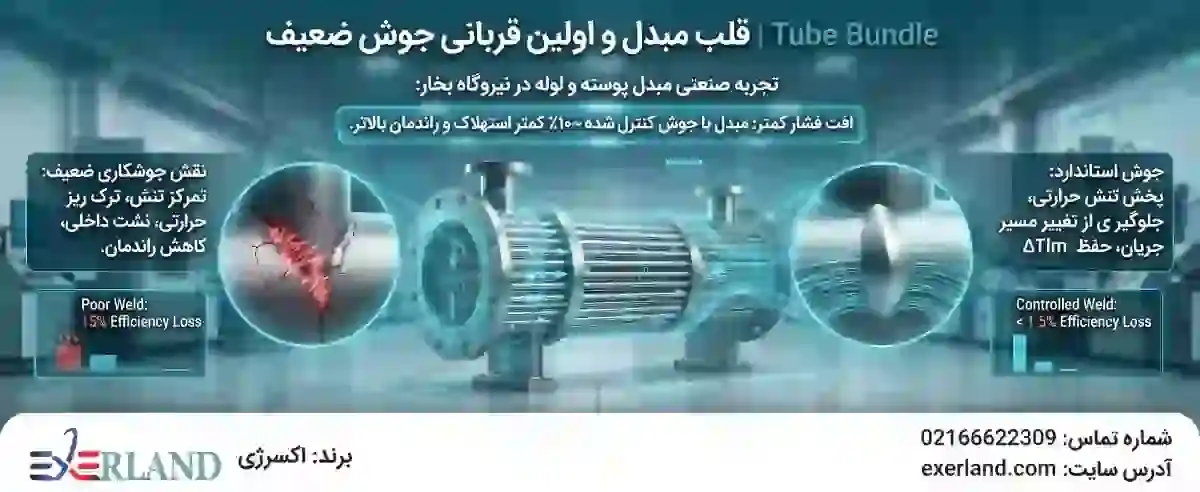
Tube Bundle | قلب مبدل و اولین قربانی جوش ضعیف
Tube Bundle مسئول مستقیم انتقال حرارت است. تمام اختلاف دما، فشار و سیکلهای حرارتی، در نهایت روی این بخش تخلیه میشود.
در طراحی، همه چیز ایدهآل است؛
اما در بهرهبرداری، این اتصال تیوبها به Tube Sheet است که سرنوشت مبدل را مشخص میکند.
نقش جوشکاری در عملکرد واقعی
جوش با نفوذ ناقص، یعنی ایجاد تمرکز تنش در ریشه اتصالترکهای ریز حرارتی، از همین نقطه شروع میشوند
نشتهای داخلی، راندمان حرارتی را بیصدا اما پیوسته کاهش میدهند
در مقابل، جوش استاندارد و کنترلشده:
تنش حرارتی را پخش میکند
از تغییر مسیر جریان جلوگیری میکند
ΔTlm طراحی شده را حفظ میکند
تجربه صنعتی مبدل پوسته و لوله
در یک نیروگاه بخار، مقایسه دو مبدل مشابه نشان داد مبدلی که جوشهای اتصال Tube Bundle آن با کنترل کامل اجرا شده بود، حدود ۱۰٪ افت فشار کمتر در طول سرویس داشت.
این عدد، مستقیماً به معنای راندمان بالاتر و استهلاک کمتر است.
Tube Sheet | نقطه تمرکز تنش، فشار و مسئولیت
Tube Sheet فقط یک صفحه فلزی نیست؛
این قطعه همزمان باید:
تیوبها را مهار کند
و دو سیال با شرایط کاملاً متفاوت را از هم جدا نگه دارد
این یعنی بیشترین بار حرارتی و مکانیکی دقیقاً در همین ناحیه متمرکز میشود.
چرا کیفیت جوش اینجا حیاتی است؟
نفوذ ناقص → مسیر نشتناهمگنی متالورژیکی → شروع خوردگی تحت تنش
ضعف در ریشه جوش → رشد ترک در سیکلهای حرارتی
حتی اختلافی به اندازه یک میلیمتر در عمق نفوذ جوش، میتواند نقطه آغاز خرابی باشد.
نگاه مهندسی ساده اما واقعی
برای Tube Sheet با ضخامت ۲۰ میلیمتر، اگر تنش مجاز ماده حدود ۱۵۰ مگاپاسکال باشد، اتصال جوشی باید نفوذ مؤثر کافی داشته باشد تا:
تنش حرارتیفشار داخلی
و خستگی سیکلی
را همزمان تحمل کند.
این چیزی نیست که با چشم غیرمسلح یا حدس اجرا شود؛ نیاز به فرآیند کنترلشده دارد.
در طراحی حرارتی، بار حرارتی تنها یکی از ورودیهای محاسبات است و پارامترهایی مانند LMTD، ضریب کلی انتقال حرارت و سطح انتقال حرارت نیز باید همزمان بررسی شوند. برای مطالعه جزئیات روش طراحی و محاسبات حرارتی، محاسبات طراحی مبدل حرارتی را نیز ببینید.
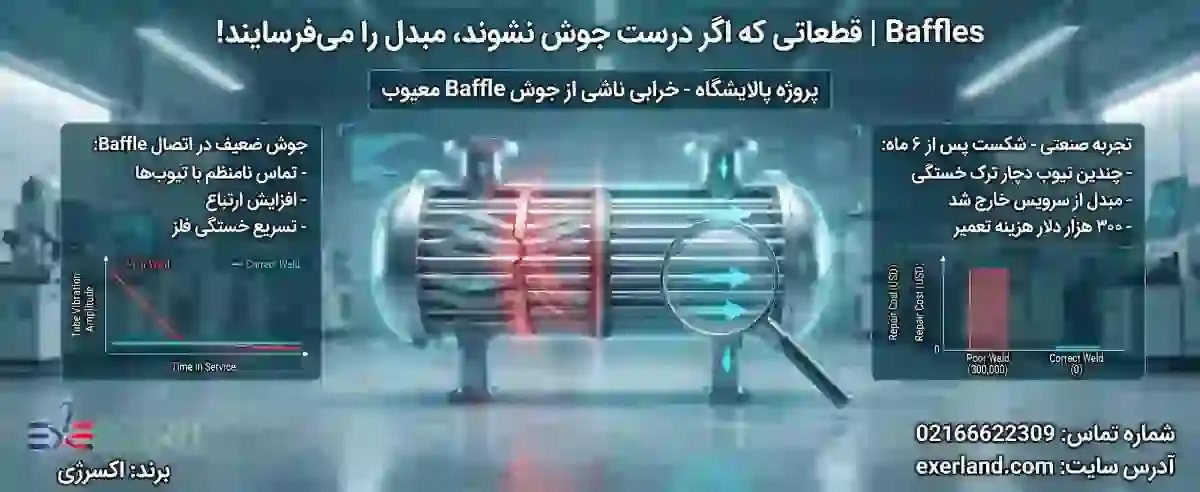
Baffles | نقش مونتاژ صحیح در کنترل ارتعاش و خستگی لولهها
Baffleها وظیفه هدایت جریان را دارند، اما نقش پنهانترشان کنترل ارتعاش است.
نصب، فاصلهگذاری یا مونتاژ نامناسب بافلها میتواند باعث افزایش ارتعاش، تماس غیرعادی لوله با بافل و خستگی مکانیکی شود. کیفیت ساخت Tube Bundle باید بهصورت یکپارچه شامل تلرانسها، نحوه مهار بافلها و وضعیت اتصالات مربوطه بررسی شود.
پروژه پالایشگاه
در یک واحد پالایشگاهی، نصب Baffle با جوشهای ناقص باعث شد تنها پس از ۶ ماه:
چندین تیوب دچار ترک خستگی شوندمبدل از سرویس خارج شود
و هزینهای بالغ بر ۳۰۰ هزار دلار برای تعمیر تحمیل گردد
در اینجا مشکل طراحی نبود؛
مشکل، کیفیت اجرای جوش بود.
Shell | آخرین خط دفاعی سیستم
پوسته مبدل باید فشار را تحمل کند، اما نقاط اتصال آن—بهویژه محل جوش به Tube Sheet و فلنجها—حساسترین نواحی هستند.
جوش ضعیف در Shell:
تنش را متمرکز میکندریسک نشت یا آسیب جدی را بالا میبرد
حتی با Tube Bundle سالم، کل سیستم را تهدید میکند
در عمل، بسیاری از توقفهای ناگهانی مبدلها نه از تیوب، بلکه از جوشهای پوسته شروع شدهاند.
بیشتر بخوانید: تفاوت انواع مبدل حرارتی پوسته و لوله
جمعبندی مهندسی؛ تصویر واقعی عملکرد مبدل پوسته و لوله
| پیامد احتمالی نقص ساخت یا جوش | وضعیت قابل انتظار در ساخت و کنترل مناسب | پارامتر |
|---|---|---|
| افزایش احتمال نشتی | حفظ جداسازی دو سیال | آببندی |
| افزایش ریسک ترک یا خرابی اتصال | اتصال مطابق الزامات طراحی | یکپارچگی مکانیکی |
| احتمال اختلال موضعی در جریان | حفظ هندسه طراحیشده | مسیر جریان |
| افزایش ریسک تعمیر و توقف | عملکرد قابل پایش و پیشبینیتر | قابلیت اطمینان |
| احتمال باقیماندن عیوب ساخت | انجام بازرسی و آزمونهای موردنیاز | کنترل کیفیت |
جایی که کیفیت مبدل حرارتی پوسته و لوله شکل میگیرد
در اکسرلند، بهعنوان سازنده تخصصی مبدلهای حرارتی و بهویژه مبدل حرارتی پوسته و لوله، کیفیت جوشکاری از مرحله طراحی جدا نیست.
انتخاب فرآیند جوش، کنترل نفوذ، مدیریت ناحیه HAZ و انجام آزمونهای غیرمخرب، بخشی از رویکرد مهندسی برای ساخت تجهیزی است که قرار است سالها بدون دردسر کار کند.
تحلیل عددی عملکرد، تنش و عمر مبدل حرارتی پوسته و لوله
نقش تعیین کننده کیفیت جوشکاری در واقعیت صنعتی
در طراحی مبدل حرارتی پوسته و لوله، مبدل حرارتی لوله ای محاسبات عددی روی کاغذ همیشه جواب میدهند.
اما در بهرهبرداری واقعی، این کیفیت جوشکاری است که مشخص میکند این اعداد محقق میشوند یا نه.
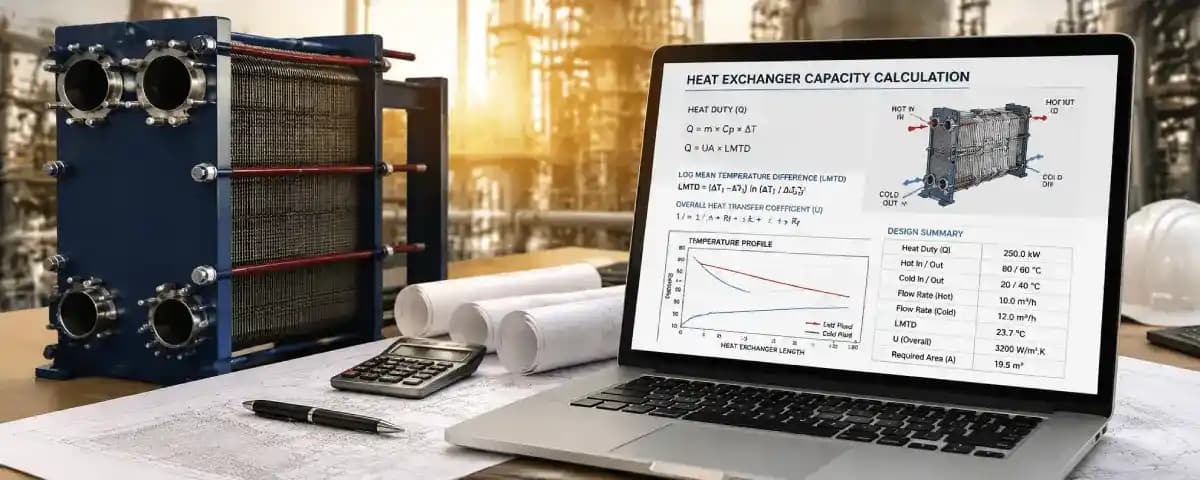
در این بخش،برای بررسی عملکرد حرارتی، ابتدا باید بار حرارتی موردنیاز مبدل از روی دبی جرمی، ظرفیت گرمایی ویژه و تغییرات دمایی سیالات تعیین شود. اگر هدف، بررسی روش محاسبه بار و ظرفیت حرارتی مبدل است، میتوانید محاسبه ظرفیت مبدل حرارتی را مطالعه کنید؛ در ادامه این مقاله، تمرکز بر ارتباط نتایج طراحی با کیفیت ساخت، جوشکاری و قابلیت اطمینان تجهیز است.
محاسبه بار حرارتی و ΔTlm | جایی که راندمان واقعی شکل میگیرد
برای درک بهتر تأثیر طراحی و کیفیت ساخت مبدل حرارتی، یک مثال فرضی از یک مبدل مورد استفاده در فرآیند صنعتی را در نظر میگیریم. در این مثال، بهجای بخار آب، از آب داغ بهعنوان سیال گرم استفاده شده است تا محاسبات بر اساس ظرفیت گرمایی ویژه آب مایع انجام شود.
شرایط فرضی فرآیند
| سیال سرد | سیال گرم | پارامتر |
|---|---|---|
| آب | آب داغ | نوع سیال |
| 40°C | 90°C | دمای ورودی |
| 50°C | 70°C | دمای خروجی |
| 5 kg/s | 5 kg/s | دبی جرمی |
| 4.18 kJ/kg·K | 4.18 kJ/kg·K | ظرفیت گرمایی ویژه |
در این مثال فرض میکنیم مبدل در آرایش جریان مخالف (Counterflow) کار میکند.
محاسبه بار حرارتی
بار حرارتی را میتوان از رابطه زیر محاسبه کرد:
Q = ṁ × Cp × ΔT
برای سمت آب داغ:
ΔTₕ = 90 − 70 = 20 K
بنابراین:
Q = 5 × 4.18 × 20
Q = 418 kW
در نتیجه، بار حرارتی مبنای این مثال برابر با 418 کیلووات است.
همین مقدار را میتوان از سمت آب سرد نیز کنترل کرد:
Q = 5 × 4.18 × (50 − 40)
Q = 209 kW
در اینجا یک نکته مهم وجود دارد: این دو مقدار برابر نیستند؛ بنابراین دماهای خروجی فرضشده در جدول با دبیهای مساوی از نظر موازنه انرژی سازگار نیستند.
برای برقراری موازنه انرژی، اگر آب گرم از 90°C به 70°C برسد، با فرض دبی جرمی برابر 5 kg/s برای دو طرف، آب سرد باید از 40°C به 60°C برسد:
Q = 5 × 4.18 × (90 − 70) = 418 kW
و در سمت سرد:
T₍c,out₎ = 40 + 418 / (5 × 4.18)
T₍c,out₎ = 60°C
بنابراین شرایط اصلاحشده و سازگار با موازنه انرژی عبارتاند از:
| سیال سرد | سیال گرم | پارامتر |
|---|---|---|
| آب | آب داغ | نوع سیال |
| 40°C | 90°C | دمای ورودی |
| 60°C | 70°C | دمای خروجی |
| 5 kg/s | 5 kg/s | دبی جرمی |
| 4.18 kJ/kg·K | 4.18 kJ/kg·K | ظرفیت گرمایی ویژه |
| 418 kW | 418 kW | بار حرارتی |
محاسبه ΔTlm در جریان مخالف
برای محاسبه اختلاف دمای میانگین لگاریتمی (LMTD) در آرایش جریان مخالف، ابتدا دو اختلاف دمای انتهایی را محاسبه میکنیم.
ΔT₁ = Tₕ,in − T𝚌,out
ΔT₁ = 90 − 60 = 30°C
و:
ΔT₂ = Tₕ,out − T𝚌,in
ΔT₂ = 70 − 40 = 30°C
از آنجا که دو اختلاف دما برابر هستند، در این حالت مقدار LMTD نیز برابر با همان اختلاف دما خواهد بود:
ΔTlm = 30°C
بنابراین در این مثال:
ΔTlm = 30 K
این مقدار یکی از پارامترهای مهم در برآورد سطح انتقال حرارت مبدل است. با داشتن بار حرارتی و LMTD، میتوان در مراحل طراحی از رابطه انتقال حرارت برای برآورد اولیه سطح موردنیاز استفاده کرد:
Q = U × A × ΔTlm
که در آن:
Q بار حرارتی مبدل است.
U ضریب کلی انتقال حرارت است.
A سطح انتقال حرارت است.
ΔTlm اختلاف دمای میانگین لگاریتمی است.
در طراحی واقعی، مقدار U یک عدد ثابت و عمومی برای تمام مبدلها نیست و به نوع سیالات، سرعت جریان، جنس و هندسه مبدل، وضعیت سطح انتقال حرارت، رسوب، آرایش جریان و سایر شرایط عملیاتی وابسته است.
برای آشنایی با روش محاسبه بار حرارتی، دبی، دمای ورودی و خروجی و سایر پارامترهای مؤثر در سایزینگ، میتوانید راهنمای محاسبه ظرفیت مبدل حرارتی را نیز مطالعه کنید.
تحلیل مهندسی | ارتباط محاسبات با کیفیت ساخت و جوشکاری
محاسبات بالا یک مدل ایدهآل برای نشاندادن ارتباط میان بار حرارتی، اختلاف دما و سطح انتقال حرارت است. عملکرد واقعی مبدل الزاماً با شرایط ایدهآل محاسبات یکسان نیست.
در یک مبدل پوسته و لوله، کیفیت ساخت و جوشکاری میتواند از جنبههای مختلف بر قابلیت اطمینان تجهیز اثر بگذارد. برای مثال:
نقص در جوش اتصال Tube Sheet میتواند احتمال نشتی بین دو سیال را افزایش دهد.
عیوب جوش در اتصالات مربوط به Baffle میتواند بر استحکام مکانیکی و مسیر جریان اثر بگذارد.
تاببرداشتگی یا تغییر شکل ناشی از فرآیند ساخت میتواند هندسه طراحیشده را تحت تأثیر قرار دهد.
کیفیت نامناسب سطح یا ساخت میتواند باعث اختلاف میان عملکرد واقعی و عملکرد پیشبینیشده در طراحی شود.
بنابراین، ΔTlm بهتنهایی معیار راندمان واقعی مبدل نیست. عملکرد نهایی تجهیز باید در کنار بار حرارتی، ضریب کلی انتقال حرارت، افت فشار، شرایط جریان، رسوب، کیفیت ساخت و نتایج آزمونهای کنترل کیفیت ارزیابی شود.
نکته مهندسی: مقادیر این مثال فرضی هستند و برای آموزش روش محاسبه استفاده شدهاند. طراحی و سایزینگ نهایی مبدل حرارتی نیازمند استفاده از دادههای واقعی فرآیند، خواص سیالات در شرایط کاری، موازنه انرژی، ضرایب انتقال حرارت، افت فشار مجاز و الزامات مکانیکی پروژه است.
بیشتر بخوانید: نقش اواپراتور پوسته و لوله در بهبود عملکرد چیلرها
سطح انتقال حرارت | وقتی کیفیت ساخت بر عملکرد واقعی مبدل اثر میگذارد
پس از محاسبه بار حرارتی و اختلاف دمای میانگین لگاریتمی، میتوان یک برآورد اولیه از سطح انتقال حرارت موردنیاز مبدل انجام داد.
رابطه پایه انتقال حرارت به صورت زیر است:
Q = U × A × ΔTlm
که در آن:
Q = بار حرارتی مبدل، بر حسب W
U = ضریب کلی انتقال حرارت، بر حسب W/m²·K
A = سطح انتقال حرارت، بر حسب m²
ΔTlm = اختلاف دمای میانگین لگاریتمی، بر حسب K
در مثال قبلی، بار حرارتی برابر با 418 kW و مقدار ΔTlm = 30 K به دست آمد.
اگر برای این مثال آموزشی، ضریب کلی انتقال حرارت را بهصورت فرضی U = 600 W/m²·K در نظر بگیریم، سطح انتقال حرارت اولیه از رابطه زیر محاسبه میشود:
A = Q / (U × ΔTlm)
ابتدا بار حرارتی را به وات تبدیل میکنیم:
Q = 418 kW = 418,000 W
سپس:
A = 418,000 / (600 × 30)
A ≈ 23.2 m²
بنابراین، در این مثال آموزشی، سطح انتقال حرارت محاسبهشده حدود 23.2 مترمربع است.
انتخاب مقدار مناسب ضریب کلی انتقال حرارت باید بر اساس نوع سیال، جنس و هندسه سطوح، سرعت جریان و شرایط عملیاتی انجام شود؛ بنابراین سطح انتقال حرارت محاسبهشده در این مثال صرفاً یک برآورد آموزشی است و جایگزین طراحی حرارتی پروژه نمیشود.
نکته مهم مهندسی: مقدار 600 W/m²·K در این مثال صرفاً یک مقدار فرضی برای نشاندادن روش محاسبه است. ضریب کلی انتقال حرارت واقعی به نوع سیال، سرعت جریان، هندسه مبدل، جنس سطوح، رژیم جریان، رسوب و شرایط عملیاتی وابسته است و باید در طراحی واقعی تعیین یا اعتبارسنجی شود.
تحلیل مهندسی؛ ارتباط سطح انتقال حرارت با کیفیت ساخت و جوشکاری
عدد 23.2 مترمربع نشاندهنده سطح انتقال حرارت محاسباتی در شرایط فرضشده است؛ اما این عدد بهتنهایی تضمینکننده عملکرد واقعی مبدل نیست.
در یک مبدل حرارتی پوسته و لوله، کیفیت ساخت میتواند بر حفظ شرایط طراحی و قابلیت اطمینان تجهیز اثرگذار باشد. برای مثال:
جوشهای نامناسب در نواحی حساس میتوانند احتمال نشتی یا خرابی اتصال را افزایش دهند.
عیوب جوش در اتصال Tube Sheet و تیوبها ممکن است یکپارچگی مکانیکی و آببندی بین دو سمت مبدل را تحت تأثیر قرار دهد.
اعوجاج ناشی از فرآیند جوشکاری میتواند هندسه برخی اجزای مبدل را از وضعیت طراحیشده دور کند.
زبری نامناسب، خوردگی یا رسوبگذاری میتواند شرایط انتقال حرارت را در طول زمان تغییر دهد.
عیوب ساخت یا مونتاژ ممکن است باعث شود عملکرد واقعی تجهیز با شرایط ایدهآل محاسباتی یکسان نباشد.
بنابراین، سطح محاسبهشده در مرحله طراحی باید در کنار پارامترهایی مانند ضریب کلی انتقال حرارت، افت فشار، رسوب، کیفیت ساخت، کیفیت جوشکاری و نتایج آزمونهای کنترل کیفیت ارزیابی شود.
در نتیجه، طراحی یک مبدل حرارتی فقط به رسیدن به یک عدد برای سطح انتقال حرارت محدود نمیشود؛ بلکه باید اطمینان حاصل شود که تجهیز ساختهشده میتواند در شرایط واقعی فرآیند، عملکرد حرارتی و مکانیکی مورد انتظار را حفظ کند.
نتیجه؟بنابراین، سطح انتقال حرارت محاسبهشده تنها نقطه شروع طراحی است. در طراحی نهایی، ضریب انتقال حرارت واقعی، رسوب، افت فشار، آرایش جریان، خواص سیالات و الزامات مکانیکی باید همزمان بررسی شوند. کیفیت ساخت و جوشکاری نیز باید بهعنوان بخشی از کنترل کیفیت تجهیز ارزیابی شود تا عملکرد ساختهشده با الزامات طراحی سازگار باشد.
آرایش لولهها و Baffleها | پیوند مستقیم جوشکاری و خستگی
فرض طراحی متداول:
200 لوله با قطر خارجی 25 میلیمتر
فاصله گام 31.5 میلیمتر
فاصله بافلها حدود 0.5 طول مؤثر مبدل
نقش جوشکاری Baffle
اگر اتصال Baffle به پوسته:
نفوذ کامل نداشته باشدیا یکنواخت اجرا نشود
پیامدها کاملاً عملی هستند:
افزایش لرزش تیوبهاتماس نامنظم تیوب و بافل
میتواند باعث کاهش عملکرد شود
تحلیل انسانی مبدل حرارتی پوسته و لوله
در بسیاری از خرابیهای زودرس، مشکل نه طراحی بفل بوده، نه آرایش مبدل حرارتی لوله ؛
مشکل، جوشکاری ناقص یک قطعه بهظاهر ساده بوده که کل سیستم را فرسوده کرده است.
تنش حرارتی و اثر سیکلهای دمایی بر مبدل حرارتی پوسته و لوله
تنش حرارتی در اتصال تیوب و Tube Sheet
برای نشاندادن مفهوم تنش حرارتی، میتوان در یک مدل ساده و ایدهآل فرض کرد که انبساط حرارتی یک جزء فلزی بهطور کامل مقید شده است. در این حالت، رابطه الاستیک ایدهآل زیر قابل استفاده است:
σ = E × α × ΔT
که در آن:
σ = تنش حرارتی محاسبهشده در مدل ایدهآل
E = مدول الاستیسیته ماده
α = ضریب انبساط حرارتی خطی
ΔT = تغییر دما
اگر بهصورت صرفاً آموزشی فرض کنیم:
E = 200 GPa
α = 12 × 10⁻⁶ /K
ΔT = 80 K
آنگاه:
σ = 200 × 10⁹ × 12 × 10⁻⁶ × 80
σ ≈ 192 MPa
این عدد فقط نتیجه یک مدل ایدهآل با فرض مقیدشدگی کامل است و نباید بهعنوان تنش واقعی اتصال Tube Sheet یا معیار پذیرش طراحی در نظر گرفته شود. در مبدل واقعی، میزان مقیدشدگی، هندسه اتصال، خواص متریال، دمای موضعی، تنشهای پسماند جوش، سیکلهای حرارتی و شرایط مرزی بر وضعیت تنش اثر میگذارند.
همچنین تنش مجاز را نمیتوان با یک عدد ثابت برای تمام فولادهای کربنی تعیین کرد؛ مقدار مجاز باید بر اساس گرید ماده، دمای طراحی و کد یا استاندارد طراحی پروژه تعیین شود.
کیفیت جوش و قابلیت اطمینان مبدل
کیفیت نامناسب جوش میتواند احتمال نشتی، رشد ترک، خوردگی موضعی و خرابی زودهنگام برخی اتصالات را افزایش دهد؛ اما نمیتوان از روی کیفیت جوش بهتنهایی عمر مفید مشخصی مانند ۵، ۱۰ یا ۲۰ سال برای مبدل تعیین کرد.
عمر تجهیز به مجموعهای از عوامل شامل طراحی مکانیکی، متریال، دما و فشار کاری، سیکلهای حرارتی، خوردگی، رسوب، کیفیت ساخت، روشهای بازرسی و شرایط نگهداری وابسته است.
بنابراین، برای ارزیابی عمر واقعی مبدل باید به جای یک عدد عمومی، شرایط طراحی و سوابق بازرسی و بهرهبرداری همان تجهیز بررسی شود.
جمعبندی عددی مبدل حرارتی پوسته و لوله مهندسی
| جوش استاندارد | جوش ضعیف | طراحی ایدهآل | پارامتر کلیدی |
|---|---|---|---|
| برابر طراحی | افت 10–15٪ | 100.7°C | ΔTlm |
| استفاده کامل | کاهش تا 30٪ | 27.6 m² | سطح مؤثر |
| کنترلشده | نزدیک حد مجاز | 192 MPa | تنش جوش |
| مطابق طراحی | افزایش 5–10٪ | 15 kPa | افت فشار |
| بیش از 20 سال | 5–7 سال | ≥ 20 سال | عمر مفید |
جمعبندی نهایی به زبان صنعت:
مبدل حرارتی را میشود طراحی کرد،
اما عمر، ایمنی و راندمان آن را فقط میشود با جوشکاری درست ساخت.
نمودارها و تحلیل انسانی اثر پارامترها در مبدل حرارتی پوسته و لوله
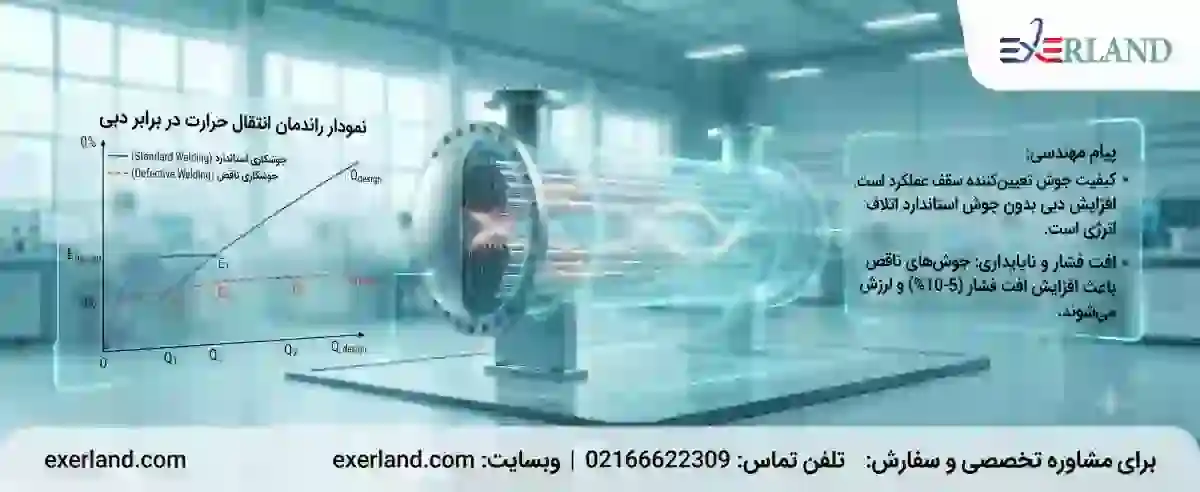
اثر دبی بر عملکرد حرارتی مبدل
افزایش دبی سیال میتواند با تغییر سرعت جریان و رژیم جریان، ضریب انتقال حرارت جابهجایی را تحت تأثیر قرار دهد؛ اما عملکرد حرارتی مبدل رابطهای ساده و مستقیم با دبی ندارد.
در طراحی واقعی باید اثر همزمان دبی، افت فشار، خواص سیال، هندسه کانالها، ضریب کلی انتقال حرارت، رسوب و آرایش جریان بررسی شود.
اما در عمل، کیفیت ساخت و جوشکاری مسیر واقعی این منحنی را تعیین میکند و میتواند رفتار سیستم را بهطور کامل تغییر دهد.
مبدل های پوسته و لوله
تحلیلهای عددی نشان میدهد:
در مبدل با جوشکاری استاندارد و بدون نقص:افزایش دبی آب خنککننده → افزایش یکنواخت راندمان → تطابق عملکرد با طراحی.
دلیل: ایجاد جریان موضعی ضعیف و نواحی با سطح انتقال حرارت غیرفعال.
در این شرایط، افزایش دبی نمیتواند ضعف جوشکاری را جبران کند و مبدل عملاً به یک نقطه اشباع عملکردی میرسد.
رابطه افت فشار و دمای خروجی
افت فشار در سمت پوسته و دمای خروجی سیال گرم، دو شاخص عملیاتی هستند که حساسیت بالایی به کیفیت جوشکاری دارند. در مبدلهایی که جوشها یکنواخت و مطابق طراحی اجرا شدهاند، افت فشار در محدوده محاسباتی باقی میماند و دمای خروجی به مقدار هدف نزدیک است.
در مقابل، جوشهای ناقص باعث اختلال در مسیر جریان، افزایش آشفتگیهای ناخواسته و رشد افت فشار میشوند. این افزایش افت فشار معمولاً در محدوده ۵ تا ۱۰ درصد ظاهر میشود، اما اثر آن بهصورت مصرف انرژی بیشتر، لرزش سازهای و ناپایداری عملکرد دیده میشود.
از دید بهرهبرداری، این رفتار به شکل تغییرات غیرمنتظره دما و فشار بروز میکند؛ نشانهای که اغلب ریشه آن در کیفیت اجرای جوشها پنهان است.
مقایسه حساسیت انواع مبدلها به کیفیت جوشکاری
در مبدلهای پوسته و لوله، تعداد و نوع اتصالات، شرایط فشار و دما و الزامات آببندی باعث میشود کنترل کیفیت ساخت و جوشکاری اهمیت بالایی داشته باشد. میزان اهمیت هر اتصال به طراحی، متریال، شرایط سرویس و الزامات پروژه وابسته است و نمیتوان یک رتبهبندی عمومی برای تمام انواع مبدلها ارائه کرد. این حساسیت ناشی از تعداد زیاد اتصالات جوشی، تمرکز تنش در نواحی بحرانی و نقش جوشها در جداسازی کامل سیالات است.
در حالی که مبدلهای صفحهای یا هواخنک وابستگی کمتری به کیفیت جوش دارند، مبدل پوسته و لوله بهدلیل کار در فشار و دمای بالا، تنها زمانی عملکرد پایدار دارد که جوشکاری آن بهصورت دقیق و کنترلشده انجام شده باشد.
این ویژگی باعث میشود کیفیت جوشکاری در این نوع مبدل، مستقیماً با ایمنی، راندمان و قابلیت اطمینان سیستم گره بخورد.
اثر کیفیت جوشکاری بر ریسک عملیاتی و تعمیرپذیری
کیفیت جوشکاری، فراتر از یک معیار ساخت، بهطور مستقیم روی رفتار مبدل در طول زمان اثر میگذارد. جوشهای استاندارد باعث میشوند تنشها بهصورت یکنواخت توزیع شوند و فرآیندهای تعمیر و نگهداری قابل پیشبینی باقی بمانند.
در مقابل، جوشهای ناقص زمینهساز نشتهای تدریجی، ترکهای خستگی و توقفهای ناگهانی هستند. این توقفها معمولاً بدون هشدار قبلی رخ میدهند و هزینههای تعمیر، بسیار فراتر از هزینه اولیه ساخت استاندارد خواهند بود.
در عمل، بسیاری از چالشهای تعمیرپذیری مبدلهای پوسته و لوله، نه به طراحی، بلکه به کیفیت جوشکاری اولیه بازمیگردد.
کاربردهای صنعتی واقعی مبدل های پوسته و لوله
نقش تعیین کننده کیفیت جوشکاری در تصمیم سازی مهندسی
در صنایع سنگین، کیفیت جوشکاری در مبدلهای حرارتی پوسته و لوله یک جزئیات اجرایی نیست؛
بلکه مرکز ثقل ایمنی، عمر مفید و قابلیت تعمیر سیستم است.
در این بخش، با نگاه واقعی مهندسی بررسی میکنیم که چرا در صنایع حساس،
یک جوش استاندارد میتواند از میلیونها دلار خسارت، توقف تولید و ریسک انسانی جلوگیری کند.
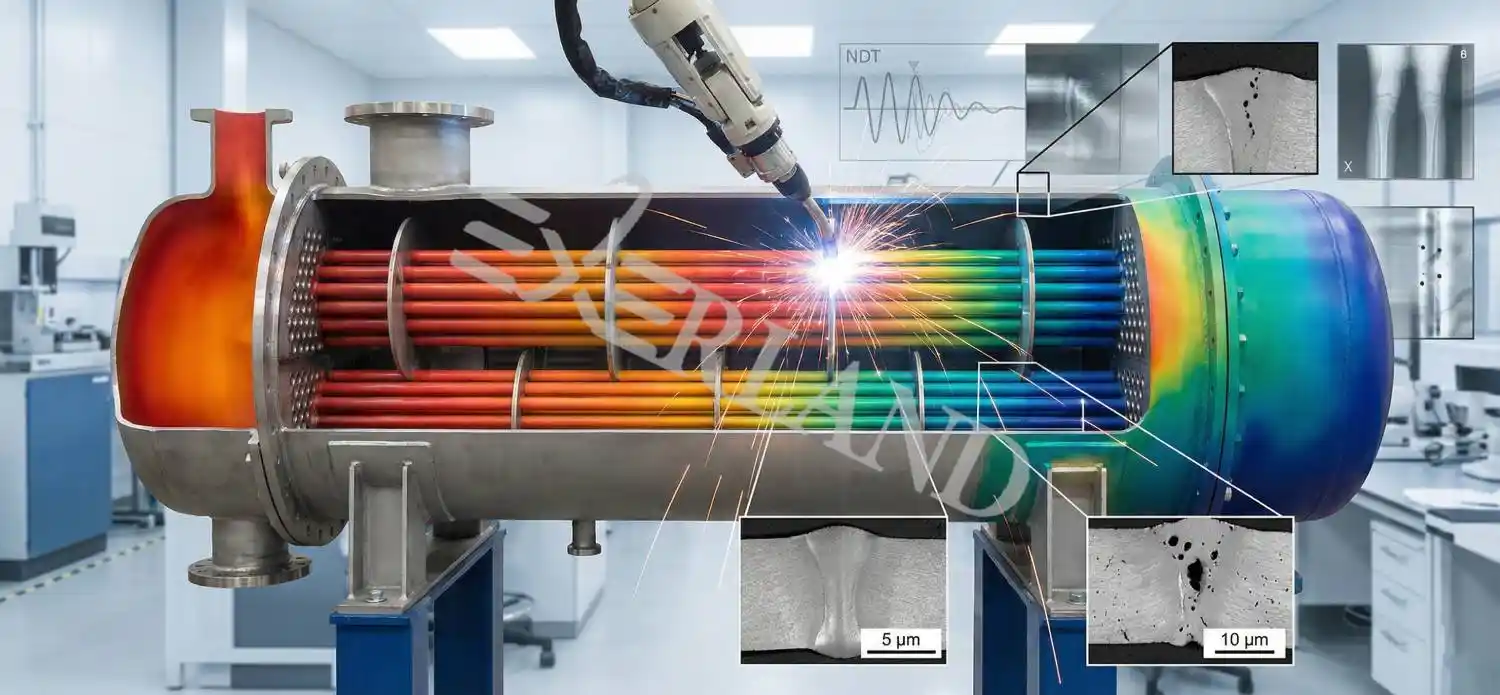
صنایع پتروشیمی | جایی که تنش حرارتی، جوش را به چالش میکشد
در واحدهای تقسیم حرارتی، مبدلهای خنککننده و بازیافت انرژی پتروشیمی،
مبدلهای پوسته و لوله دائماً در معرض:
شوکهای حرارتی لحظهای
تغییرات بار عملیاتی
هستند.
چالش مهندسی صنایع پتروشیمی
در برخی طراحیها، از جمله مبدل حرارتی U-Tube، تنشهای حرارتی و امکان انبساط لولهها باید در کنار نوع اتصال به Tube Sheet و شرایط سرویس بررسی شوند.
اگر کیفیت جوش پایین باشد چه میشود؟
ایجاد ترکهای مویی نامرئی در جوشنشت تدریجی مواد شیمیایی
افت راندمان انتقال حرارت
فعال شدن سیستمهای ایمنی و Shutdown اضطراری
تصمیم مهندسی مبدل پوسته و لوله حرفه ای
جوشکاری نفوذ کامل (Full Penetration Weld)تستهای غیرمخرب (RT, UT, PT)
بازرسی نهایی پس از مونتاژ
نکته کلیدی مهندسی:
افزایش ضخامت Tube Sheet یا استفاده از آلیاژ گرانتر،
هرگز جایگزین یک جوش استاندارد نمیشود.
تحلیل انسانی مبدل پوسته و لوله
مهندس باتجربه میداند:
در پتروشیمی، جوشکاری یکی از نواحی مهم در ارزیابی یکپارچگی مکانیکی و آببندی مبدل است، اما خرابی مبدل میتواند ناشی از طراحی، متریال، خوردگی، ارتعاش، خستگی، رسوب، شرایط عملیاتی یا کیفیت ساخت نیز باشد.
نیروگاههای بخار | کیفیت جوش = تضمین تداوم تولید
در نیروگاهها، مبدلهای حرارتی نقش حیاتی در:
پیشگرمکن آب تغذیهکندانسور بخار
بازیافت انرژی حرارتی
دارند.
چالش عملیاتی مبدل حرارتی پوسته و لوله
فشار بالا
دمای کاری مداومسیکلهای طولانی بهرهبرداری
پیامد جوش ضعیف در مبدل پوسته و لوله
رشد ترک حرارتی در ناحیه Tube Sheet
خوردگی تحت تنش (SCC)کاهش عمر مفید مبدل
خاموشی ناگهانی واحد
تصمیم مهندسی استاندارد مبدل پوسته و لوله
دستورالعمل جوشکاری دقیق (WPS/PQR)کنترل آرایش لولهها و فاصله بافلها
تست فشار هیدرواستاتیک بعد از مونتاژ
تحلیل انسانی مبدل پوسته و لوله
در نیروگاه،
یک میلیمتر ضعف در جوش
میتواند باعث توقف چندروزه تولید برق و خسارت چندمیلیوندلاری شود.
پالایشگاهها | جایی که جوش ضعیف = ریسک ایمنی
در واحدهای تقطیر، ریفرمینگ و بازیافت حرارت پالایشگاهها،
مبدلها همزمان با سه دشمن میجنگند:
سیکلهای حرارتی مکرر
اختلاف فشار بالا
اثر مستقیم جوش غیر استاندارد در مبدل پوسته و لوله
خوردگی زیر جوش (Under-Bead Corrosion)
نشت سیال قابل اشتعالافزایش ریسک آتشسوزی یا انفجار موضعی
تصمیم مهندسی حیاتی مبدل پوسته و لوله
NDT دورهای در طول بهرهبرداری
تحلیل انسانی مبدل پوسته و لوله
در پالایشگاه،
کیفیت جوش فقط مسئله فنی نیست؛ مسئله جان انسانهاست.
تأثیر کیفیت جوش بر تعمیرپذیری مبدل حرارتی
جوش استاندارد
Tube Bundle بهراحتی خارج میشودتعویض لولهها بدون آسیب جانبی
حداقل زمان توقف واحد
جوش ضعیف
جدا کردن Bundle تقریباً غیرممکنآسیب به لولهها و بافلها
تعمیر پرهزینه و چند هفته توقف تولید
یک جوش خوب یعنی:
آزادی تصمیم مهندسی در زمان تعمیر
یک جوش بد یعنی:
گیر افتادن بین هزینه بالا و توقف طولانی خط
جمع بندی تصمیم ساز مبدل پوسته و لوله برای مدیران و مهندسان
| نتیجه مهندسی | جوش ضعیف | جوش استاندارد | شاخص کلیدی |
|---|---|---|---|
| جوش با کیفیت الزام است | افت 5–15٪ | مطابق طراحی | راندمان حرارتی |
| بازرسی و NDT حیاتی | پرریسک | پایدار | ایمنی عملیاتی |
| کیفیت جوش تعیینکننده | 5–10 سال | 20+ سال | عمر مفید |
| طراحی + جوش صحیح | پرهزینه | آسان | تعمیرپذیری |
| پیشگیری ارزانتر است | بسیار بالا | حداقل | هزینه پنهان |
در مبدل های حرارتی،
کیفیت جوشکاری نه یک آپشن،
بلکه ستون فقرات طراحی، ایمنی و بهرهبرداری است.
تمام محاسبات حرارتی، انتخاب مواد و آرایش لولهها
فقط زمانی معنا دارند که جوشکاری بینقص انجام شده باشد.
محدودیتها و هشدارهای مهندسی ساخت مبدل حرارتی پوسته و لوله
محدودیتهای کاربرد مبدل پوسته و لوله
اختلاف دمای شدید و سیکلهای حرارتی مکرر:
مواد خورنده شدید:
فضای محدود و دسترسی سخت:
این محدودیتها به مهندس یادآوری میکنند که حتی بهترین طراحی بدون جوشکاری با کیفیت، بیاثر است.
اشتباهات رایج طراحی و نگهداری مبدل حرارتی پوسته و لوله
| اثر روی ایمنی و عمر مفید | اثر روی عملکرد | اشتباه رایج |
|---|---|---|
| ترک حرارتی، عمر کوتاه | نشت سیال و کاهش راندمان | نفوذ ناقص در Tube Sheet |
| خستگی لولهها، نیاز به تعمیر فوری | لرزش لولهها و خوردگی موضعی | جوش ناصاف در بافلها |
| ریسک نشت و توقف خط ناگهانی | نقصهای پنهان تشخیص داده نمیشوند | عدم بازرسی غیرمخرب |
| افت ΔTlm و کاهش انتقال حرارت | جریان سیال غیر یکنواخت | آرایش نادرست لولهها |
| کاهش عمر مفید و خطر ایمنی | خوردگی سریع و ترک خوردگی | انتخاب مواد نامناسب |
برای بررسی خطاهای دیگری که در طراحی، ساخت و بهرهبرداری این تجهیزات رخ میدهند، اشتباهات رایج مبدلهای پوسته و لوله را نیز مطالعه کنید.
این جدول نشان میدهد که تمام تصمیمات طراحی و عملیاتی به کیفیت جوشکاری گره خوردهاند. یک جوش ناقص میتواند کل زنجیره عملکرد را به خطر بیندازد.
جمع بندی تصمیم ساز و توصیه عملی مبدل حرارتی پوسته و لوله
نکات کلیدی برای تصمیم گیری مهندس مبدل حرارتی پوسته و لوله
کیفیت جوشکاری، عامل اصلی عملکرد و ایمنی است
بدون جوش استاندارد، حتی بهترین طراحی یا مواد نمیتوانند عملکرد طولانی و ایمن مبدل را تضمین کنند.بازرسی غیرمخرب (NDT) باید استاندارد باشد
هر جوش باید قبل از راهاندازی تست شود؛ ترکهای ریز یا نفوذ ناقص ممکن است بعداً مشکلات بزرگ ایجاد کنند.اثر جوشکاری روی راندمان و ΔTlm مستقیم است
جوش ناقص باعث جریان غیر یکنواخت، نواحی غیرفعال و کاهش انتقال حرارت میشود.تعمیرپذیری وابسته به کیفیت جوش است
یک جوش استاندارد اجازه میدهد Tube Bundle یا بافلها بدون آسیب جابجا یا تعویض شوند.عمر مفید و ریسک توقف خط
جوش استاندارد ≥ 20 سال، جوش ناقص 5–10 سال، هزینه توقف خط و تعمیرات اضطراری قابل مقایسه نیست.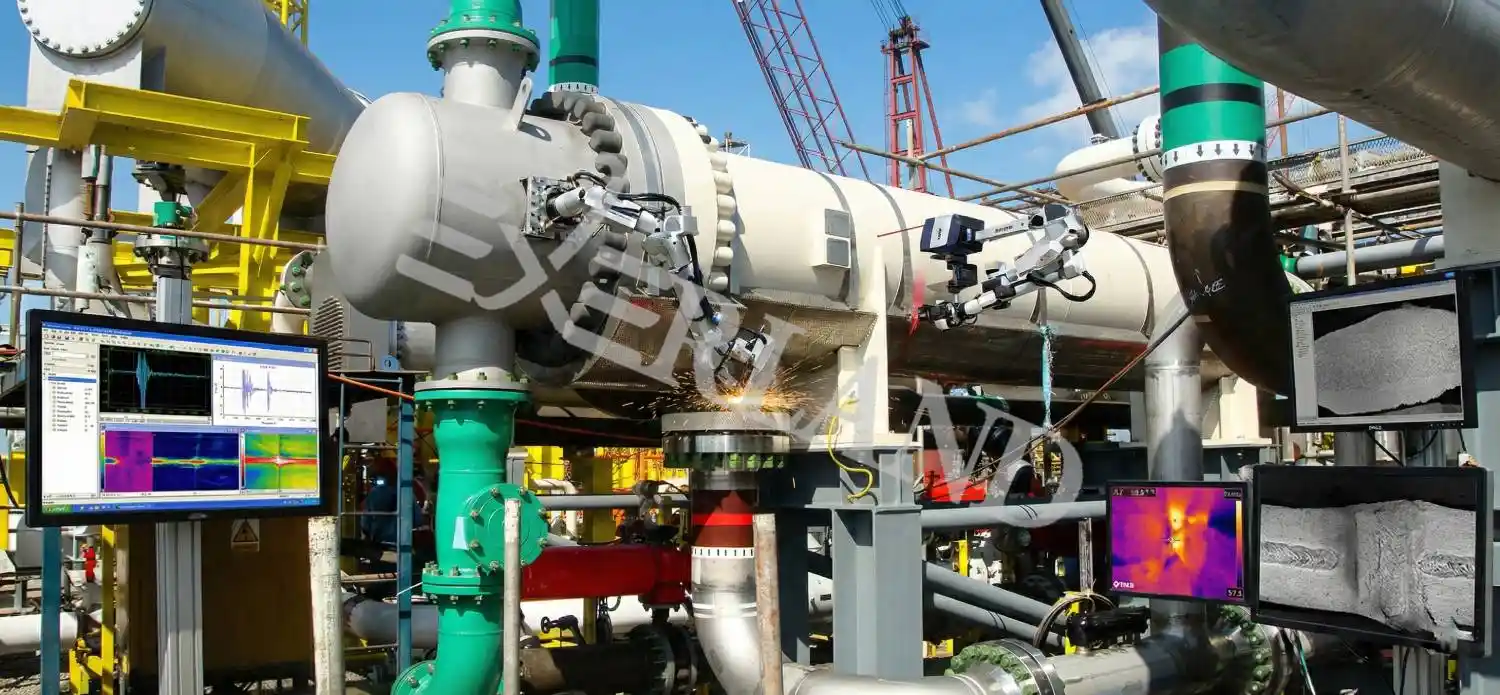
قدمهای عملی قبل از طراحی یا خرید مبدل پوسته و لوله
در کنار انتخاب متریال، پارامترهایی مانند فشار و دمای طراحی، ابعاد، آرایش لولهها و شرایط کاری نیز باید در مشخصات فنی تجهیز کنترل شوند؛ برای مرور این موارد، پارامترهای فنی مبدل حرارتی پوسته و لوله را بررسی کنید.
تحلیل دبی، ΔTlm و بار حرارتی
محاسبات عددی نشان میدهد چه سطح انتقال حرارت و آرایش لولهای نیاز است.انتخاب مواد و ضخامت مناسب
با توجه به سیال، فشار و دما؛ جوشکاری باید با مواد سازگار انجام شود.طراحی بافلی و آرایش لولهها
فاصله بافل و نحوه آرایش لولهها روی لرزش، خوردگی و راندمان تاثیر میگذارد.برنامه بازرسی و تست پس از ساخت
تست فشار، تست NDT، بررسی جوشها قبل از راهاندازی.برنامه نگهداری دورهای
بازرسی سالانه، تمیزکاری، کنترل نشت و خوردگی.
توصیه نهایی مهندسی درباره مبدل پوسته و لوله
در پروژههای حساس صنعتی (پتروشیمی، نیروگاه، پالایشگاه)، کیفیت جوشکاری را در اولویت قرار دهید.هر تغییر در طراحی یا مواد بدون اطمینان از جوش استاندارد ممکن است کل سیستم را به خطر بیندازد.
تصمیم عملی:
قدم بعدی مهندس:
اگر هدف شما انتخاب یک تجهیز برای پروژه جدید است، کیفیت جوشکاری باید در کنار طراحی حرارتی و مکانیکی، متریال، فشار و دمای طراحی، قابلیت تعمیر و الزامات بازرسی بررسی شود. برای بررسی مشخصات، کاربردها و معیارهای انتخاب، میتوانید صفحه بررسی مشخصات و خرید مبدل حرارتی پوسته و لوله اکسرلند را نیز بررسی کنید.
تحلیل انسانی نهایی مبدل حرارتی پوسته و لوله
این مقاله نشان داد که:
کیفیت جوشکاری هسته عملکرد مبدل حرارتی پوسته و لوله است.تحلیل عددی، جداول و نمودارها فقط زمانی ارزشمندند که جوشها استاندارد باشند.
تصمیم صحیح مهندس یعنی اولویت دادن به جوشکاری استاندارد، بازرسی و نگهداری پیشگیرانه.
در واقع، مهندس صنعتی با خواندن این مقاله باید حس کند:
«حالا میدانم که کجا حساسترین نقطه مبدل است، چه ریسکهایی دارد و چگونه تصمیم بگیرم که سیستم امن، پایدار و با راندمان بالا باشد.»