نقش حیاتی مبدلهای حرارتی در صنایع غذایی
در صنایع غذایی، مبدلهای حرارتی فقط یک تجهیز فرآیندی ساده نیستند؛ بلکه یکی از حساسترین و حیاتیترین اجزای خط تولید محسوب میشوند. دلیل این اهمیت، ماهیت محصولات غذایی است که به شدت نسبت به دما، آلودگی میکروبی، تغییرات ساختاری و کیفیت حرارتی حساس هستند.
در این صنایع، هدف از استفاده از مبدل حرارتی صرفاً انتقال گرما نیست، بلکه ترکیبی از اهداف زیر دنبال میشود:
- پاستوریزاسیون (Pasteurization)
- استریلیزاسیون (Sterilization)
- خنکسازی سریع (Rapid Cooling)
- حفظ کیفیت ارگانولپتیک (طعم، رنگ، بافت)
- جلوگیری از رشد میکروبی
به همین دلیل، طراحی مبدل های حرارتی در صنایع غذایی تحت عنوان Hygienic Heat Exchanger Design شناخته میشود که الزامات بسیار سختگیرانهای دارد.
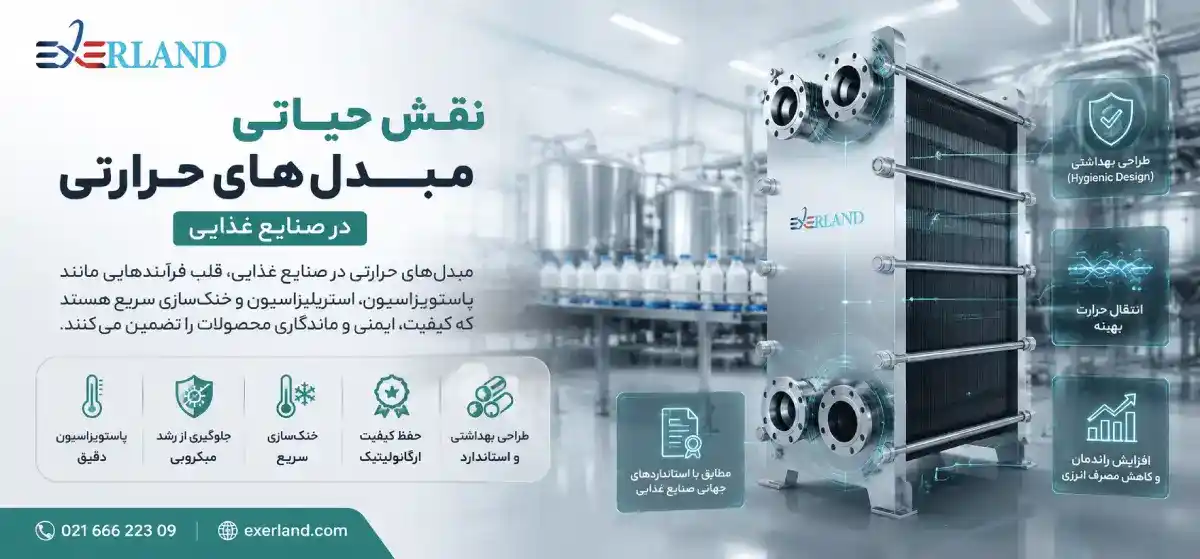
اهمیت طراحی بهداشتی (Hygienic Design) در مبدلهای صنایع غذایی
در طراحی مبدلهای حرارتی صنعتی معمولی، هدف اصلی راندمان است. اما در صنایع غذایی، یک هدف مهمتر اضافه میشود:
جلوگیری از آلودگی میکروبی و رسوب مواد غذایی
اصول طراحی بهداشتی:
- عدم وجود نقاط مرده (Dead Zones)
- قابلیت شستشوی کامل (CIP)
- قابلیت استریلیزاسیون (SIP)
- سطح داخلی کاملاً صیقلی
- جلوگیری از تجمع ذرات غذایی
در مقابل، مبدل حرارتی رادیاتوری پرهای (Finned Radiator Heat Exchanger) که معمولاً در سیستمهای گرمایشی، تهویه مطبوع یا خنککاری صنعتی استفاده میشود، ساختاری متشکل از لولهها و پرههای متعدد فلزی دارد که هدف آن افزایش سطح انتقال حرارت است. هرچند این طراحی از نظر حرارتی بسیار مؤثر است، اما به دلیل وجود فاصلههای بین پرهها و هندسه پیچیده، تمیزکاری کامل آن دشوارتر است.
به همین دلیل مبدلهای رادیاتوری پرهای معمولاً برای کاربردهای بهداشتی مانند صنایع غذایی یا دارویی استفاده نمیشوند و بیشتر در سیستمهای حرارتی عمومی، رادیاتورها، کویلهای گرمایشی و تجهیزات تهویه کاربرد دارند؛ جایی که الزامات بهداشتی سختگیرانه مانند CIP و SIP ضروری نیست.
استانداردهای مهم:
- FDA (Food and Drug Administration)
- EHEDG (European Hygienic Engineering & Design Group)
- 3-A Sanitary Standards
انواع مبدلهای حرارتی در صنایع غذایی
1) مبدل حرارتی صفحهای (Plate Heat Exchanger)
یکی از پرکاربردترین انواع در صنایع لبنی و نوشیدنیها.
ویژگیها:
- راندمان حرارتی بالا
- سطح تماس زیاد
- قابلیت CIP مناسب
محدودیت:
- حساس به ذرات جامد
- مناسب سیالات تمیز
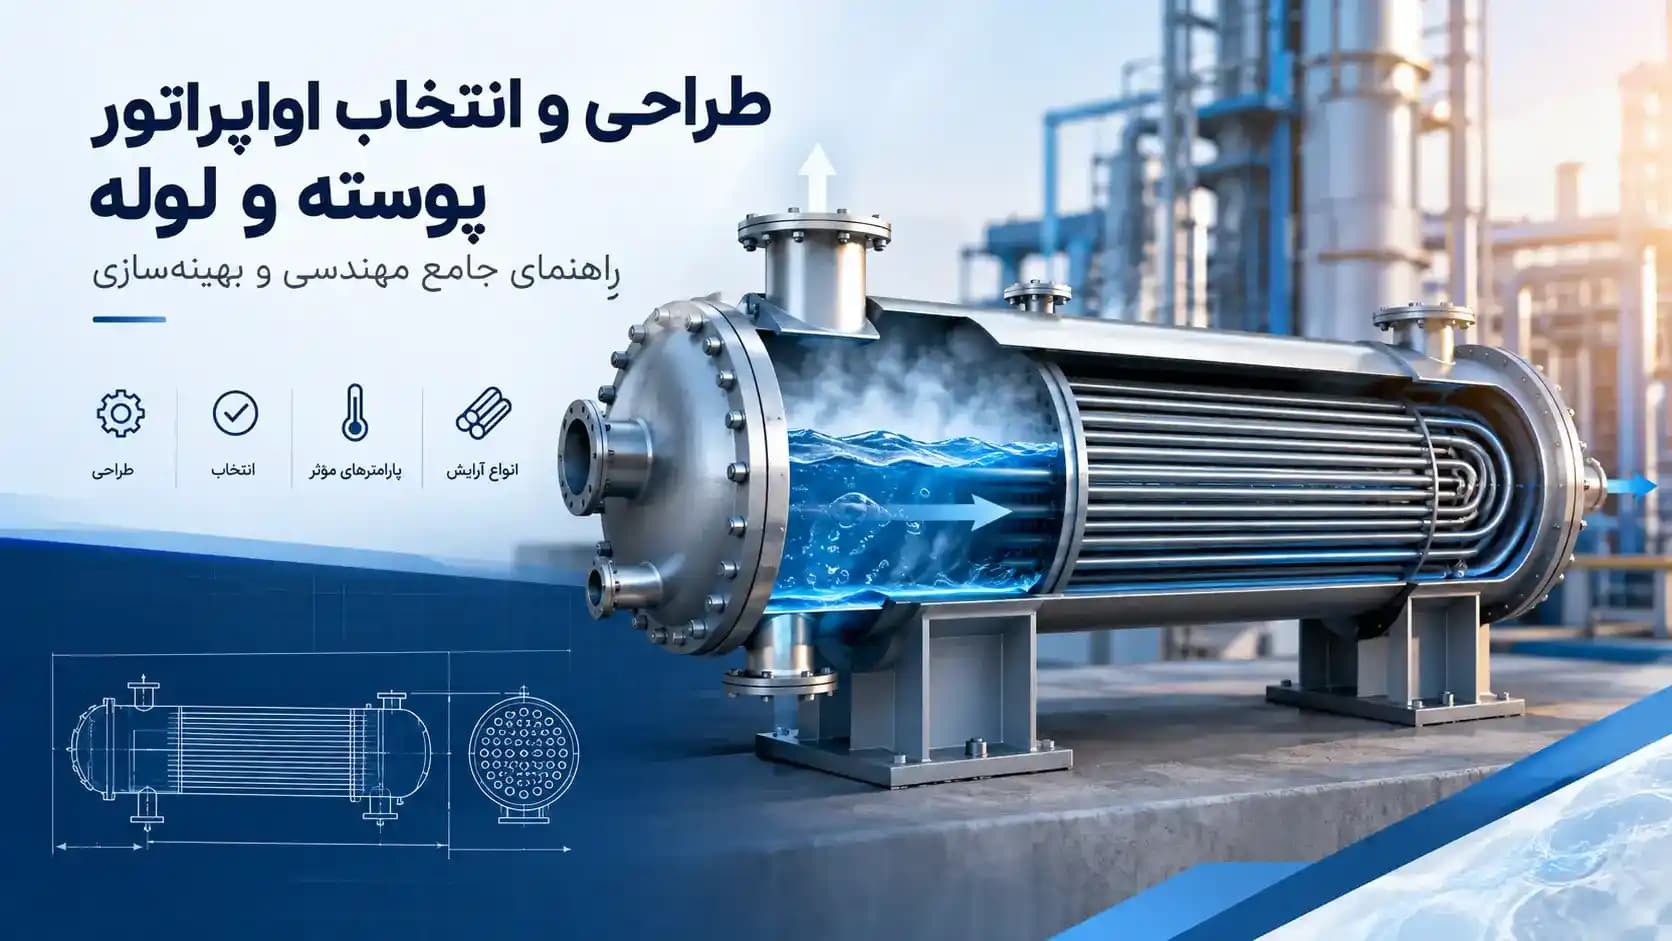
2) مبدل پوسته و لوله (Shell & Tube)
نام فرمول: انتقال حرارت کلی
ویژگیها:
- مناسب سیالات ویسکوز
- تحمل فشار بالا
- کاربرد در صنایع سنگین غذایی
محدودیت:
- راندمان کمتر نسبت به Plate
- تمیزکاری دشوارتر
3) مبدل سطح خراشنده (Scraped Surface Heat Exchanger)
کاربرد:
- شکلات
- کرمها
- محصولات غلیظ
ویژگی:
- جلوگیری از چسبندگی محصول
- انتقال حرارت یکنواخت
الزامات کلیدی طراحی مبدلهای غذایی
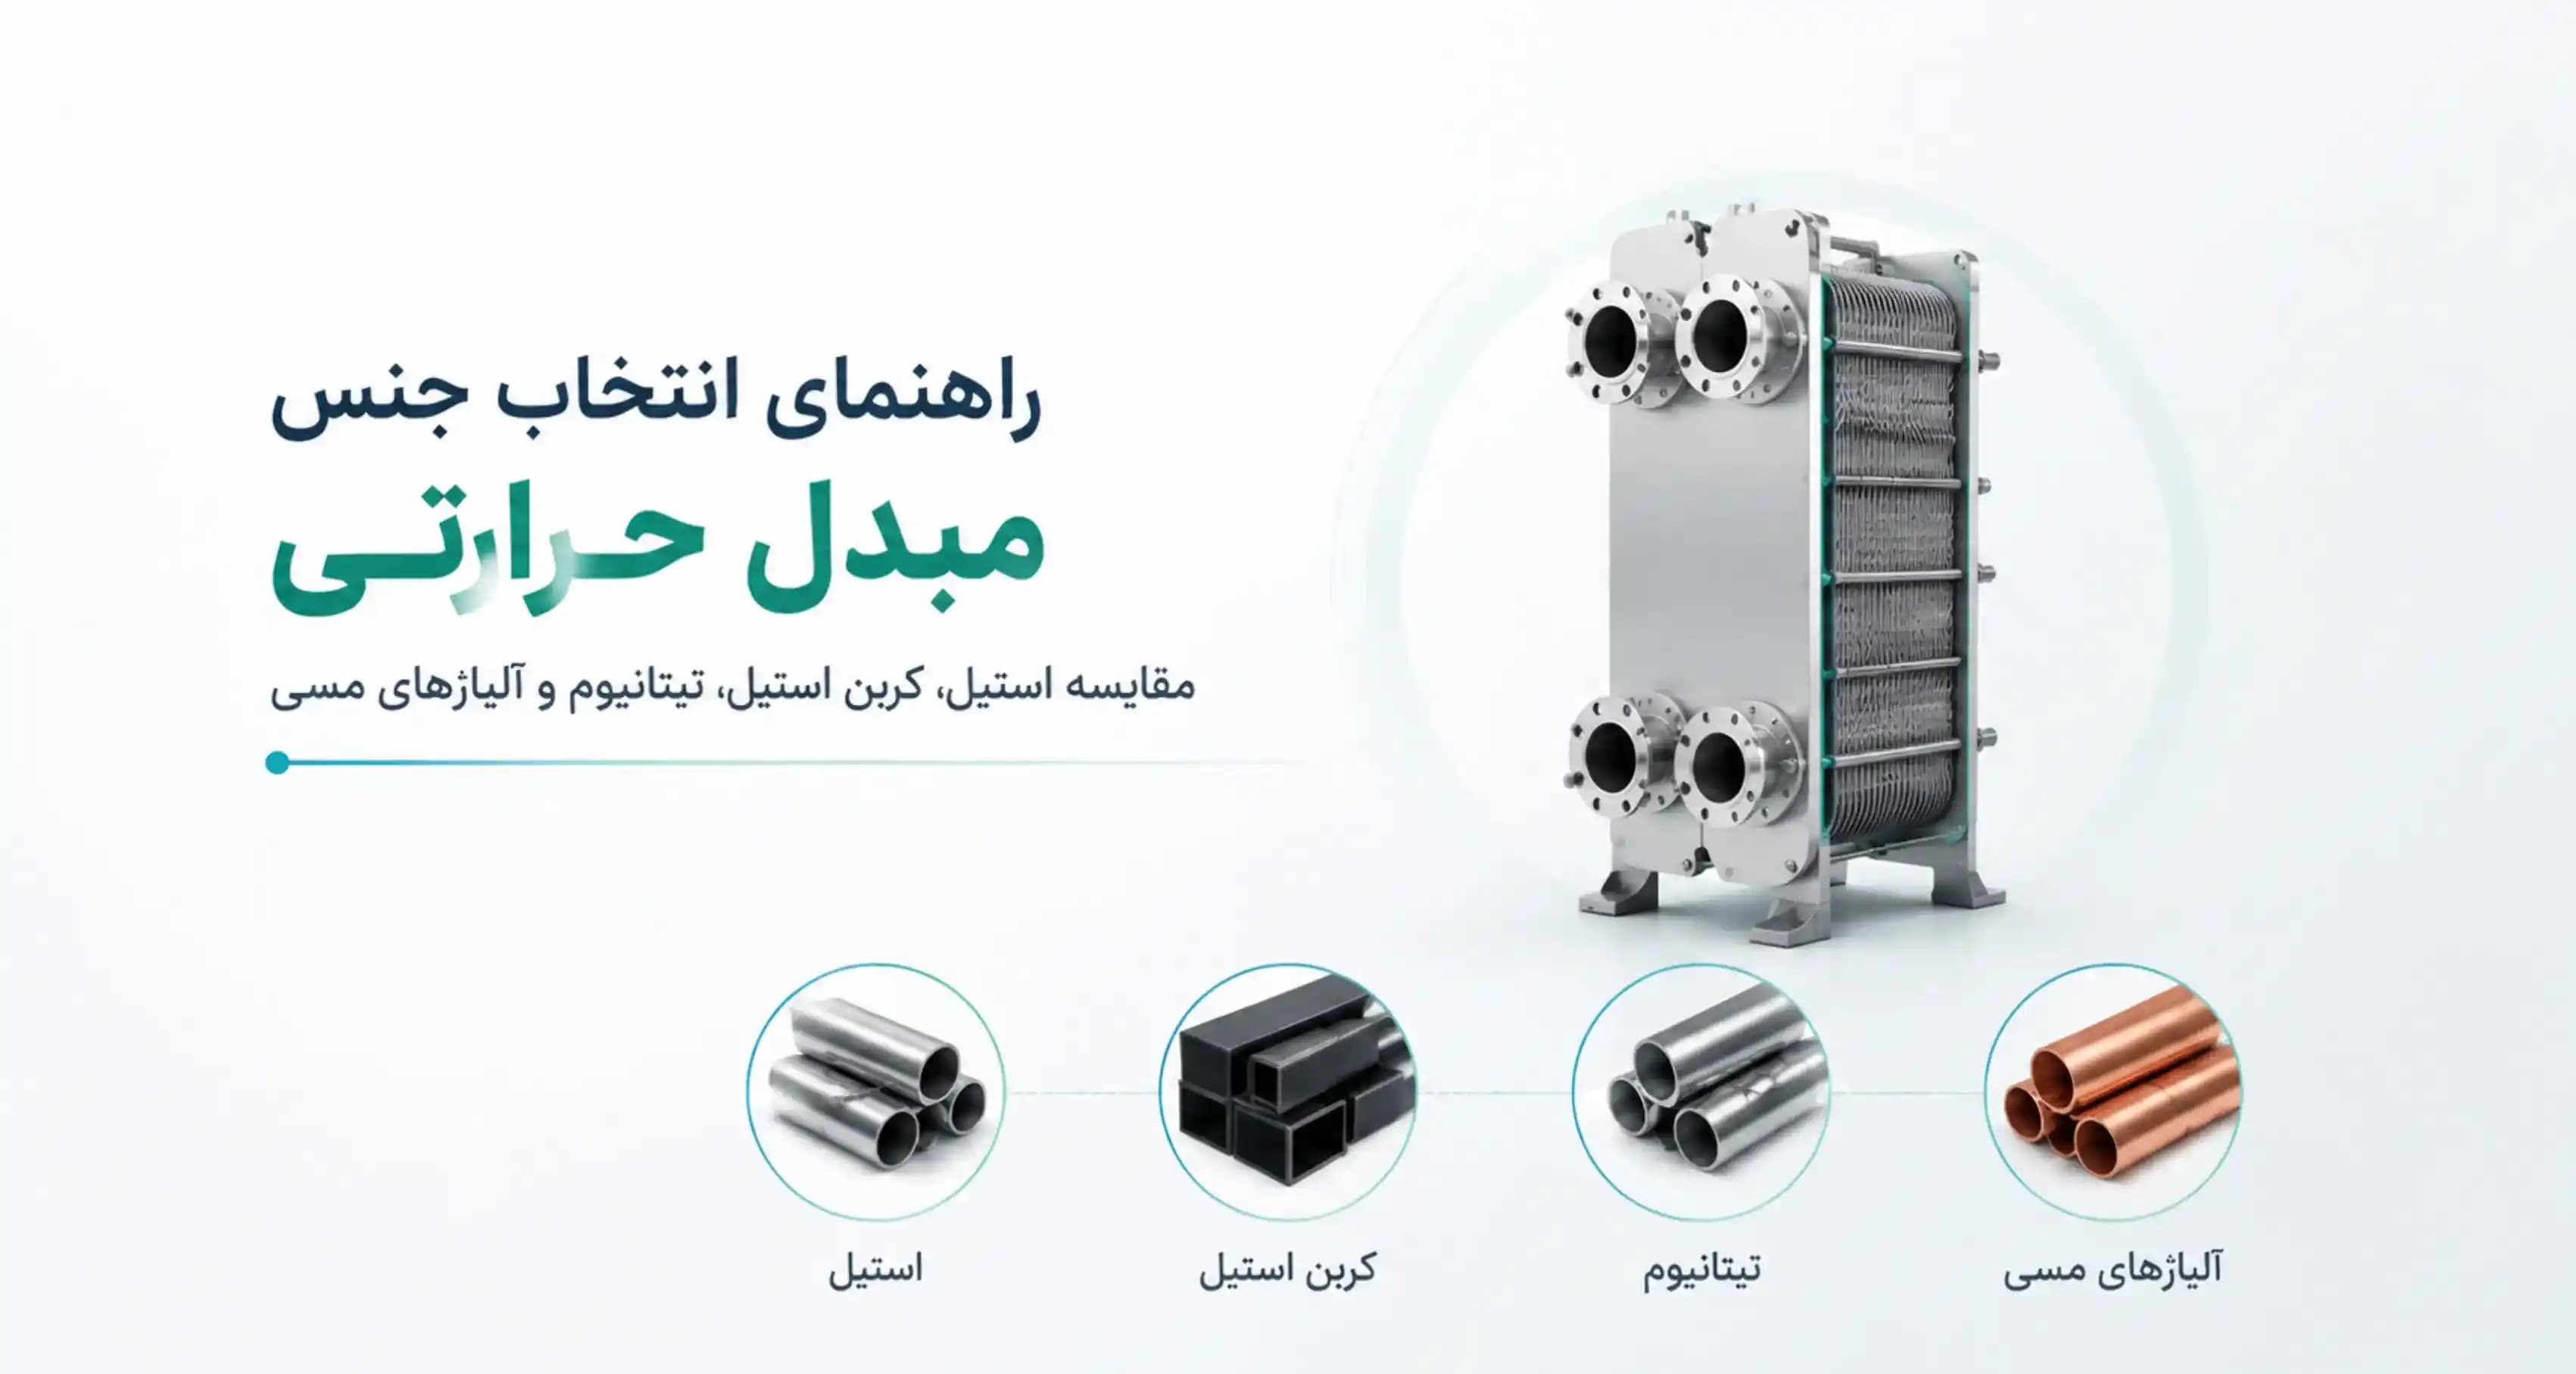
1) انتخاب متریال (Material Selection)
در صنایع غذایی معمولاً از استنلس استیل استفاده میشود:
- SS304
- SS316L (استاندارد طلایی)
دلیل انتخاب SS316L:
- مقاومت در برابر خوردگی
- سطح صاف و غیر واکنشی
- سازگاری با مواد غذایی اسیدی
2) صافی سطح (Surface Roughness)
سطح داخلی باید بسیار صاف باشد:
- Ra < 0.8 µm (استاندارد بهداشتی)
اهمیت:
سطح زبر → تجمع باکتری → آلودگی محصول
3) طراحی بدون Dead Zone
نقاط مرده مناطقی هستند که:
- جریان سیال ضعیف است
- امکان تجمع مواد وجود دارد
- شستشو سخت است
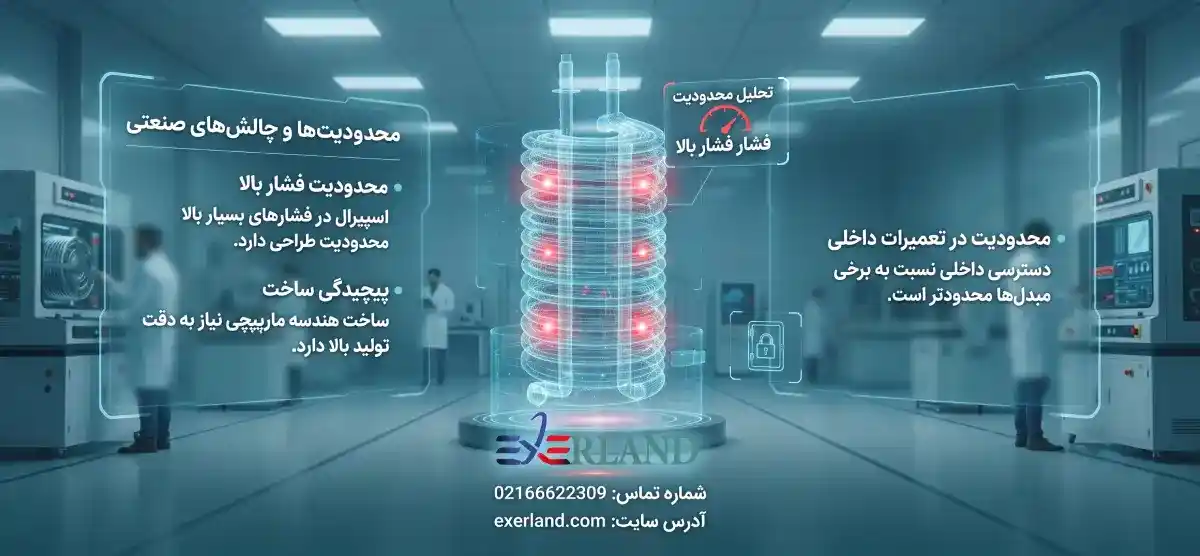
تحلیل انتقال حرارت در صنایع غذایی
در فرآیندهای غذایی، سیالات معمولاً ویژگیهای خاصی دارند:
- ویسکوزیته بالا
- حساس به دما
- غیر نیوتنی در برخی موارد
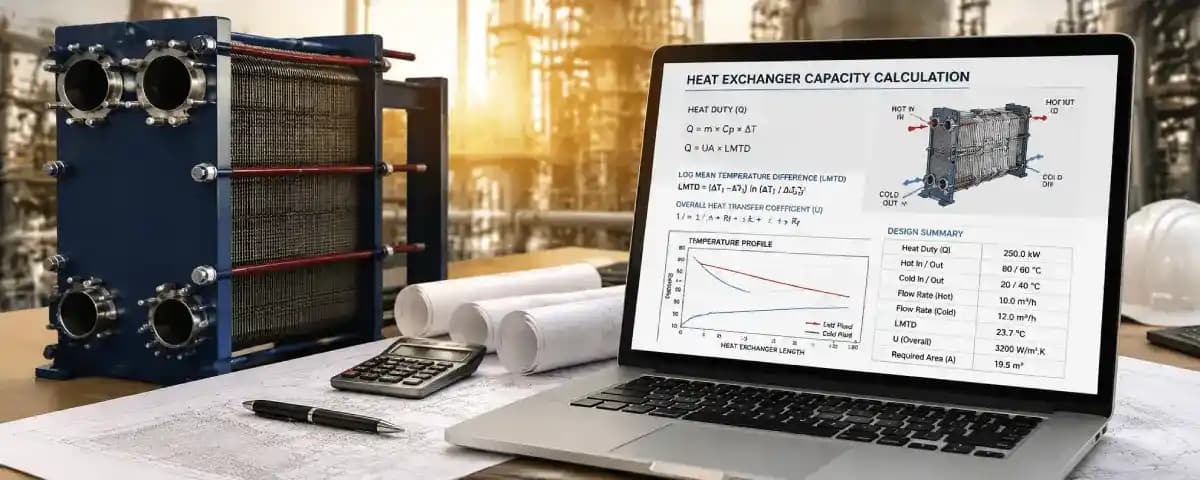
معادله پایه انتقال حرارت:
نام فرمول: انتقال حرارت کلی
تحلیل مهندسی:
- U: تابعی از ویسکوزیته و نوع جریان
- A: سطح انتقال حرارت
- ΔT_lm: اختلاف دمای میانگین لگاریتمی
نکته مهم:
در صنایع غذایی، معمولاً محدودیت اصلی آسیب حرارتی به محصول است، نه فقط راندمان.در مبدل حرارتی لوله مارپیچ، انتقال حرارت به دلیل جریان مارپیچی و سطح تماس زیاد، برای سیالات با ویسکوزیته بالا و حساس به دما بسیار مناسب است. این نوع مبدل بهخصوص برای سیالات غیر نیوتنی مانند خمیر، شیر غلیظ یا سسها کاربرد دارد، زیرا جریان مارپیچ باعث کاهش نقاط مرده و بهبود اختلاط میشود.
الزامات دمایی در فرآیندهای غذایی
پاستوریزاسیون:
- شیر: 72°C به مدت 15 ثانیه
- هدف: کاهش میکروارگانیسمها
استریلیزاسیون:
- دماهای بالاتر از 100°C
- هدف: حذف کامل میکروارگانیسمها
جدول مقایسه مبدلهای حرارتی در صنایع غذایی
| محدودیت | کاربرد | قابلیت CIP | راندمان حرارتی | نوع مبدل |
|---|---|---|---|---|
| ذرات جامد | لبنیات | عالی | بسیار بالا | Plate |
| راندمان کمتر | فرآیندهای سنگین | متوسط | متوسط | Shell & Tube |
| هزینه بالا | مواد غلیظ | خوب | بالا | Scraped Surface |
بیشتر بخوانید:راهنمای جامع طراحی و مدیریت حرارتی و سرمایش دیتاسنترها
سیستم CIP (Clean-In-Place) در مبدلهای حرارتی
CIP یکی از مهمترین الزامات صنایع غذایی است.
مراحل CIP:
- شستشو با آب گرم
- شستشو با مواد قلیایی
- شستشو با اسید
- آبکشی نهایی
اهمیت CIP:
- جلوگیری از آلودگی متقاطع
- افزایش عمر تجهیزات
- حفظ کیفیت محصول
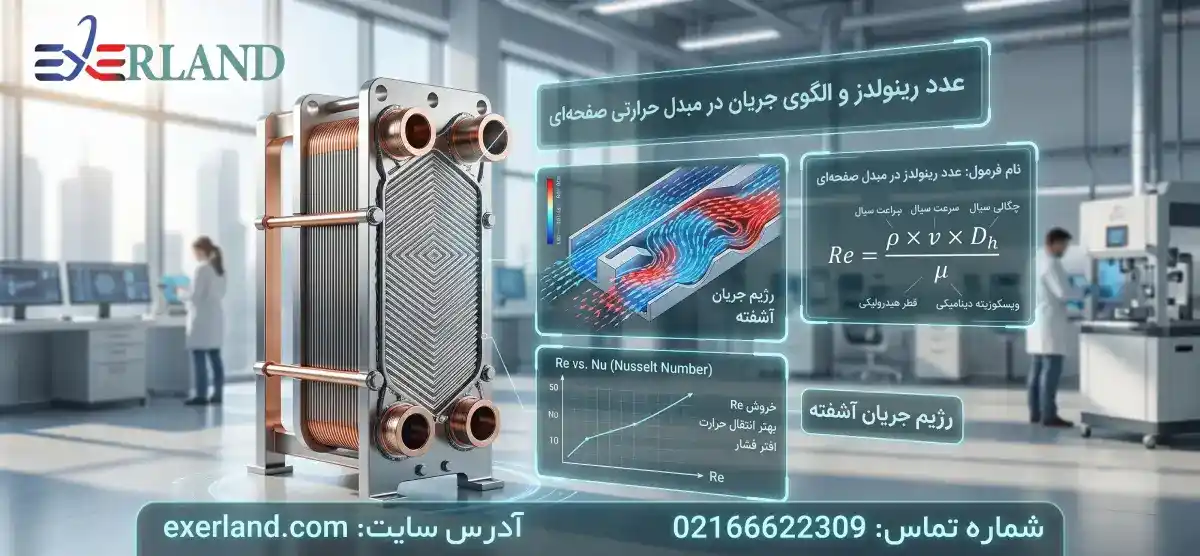
تحلیل جریان سیال در مبدلهای غذایی
در صنایع غذایی، نوع جریان بسیار مهم است:
- جریان لامینار → انتقال حرارت کمتر
- جریان آشفته → انتقال حرارت بهتر
عدد رینولدز:
نام فرمول: عدد رینولدز
نکته مهندسی:
در بسیاری از سیالات غذایی، به دلیل ویسکوزیته بالا، رسیدن به جریان آشفته چالشبرانگیز است.
چالش های طراحی در صنایع غذایی
1) حساسیت حرارتی محصول
- تغییر طعم در دمای بالا
- تخریب ویتامینها
2) آلودگی میکروبی
- رشد سریع در نقاط مرده
3) ویسکوزیته بالا
- کاهش راندمان انتقال حرارت
4) رسوبگذاری (Fouling)
- کاهش ظرفیت سیستم
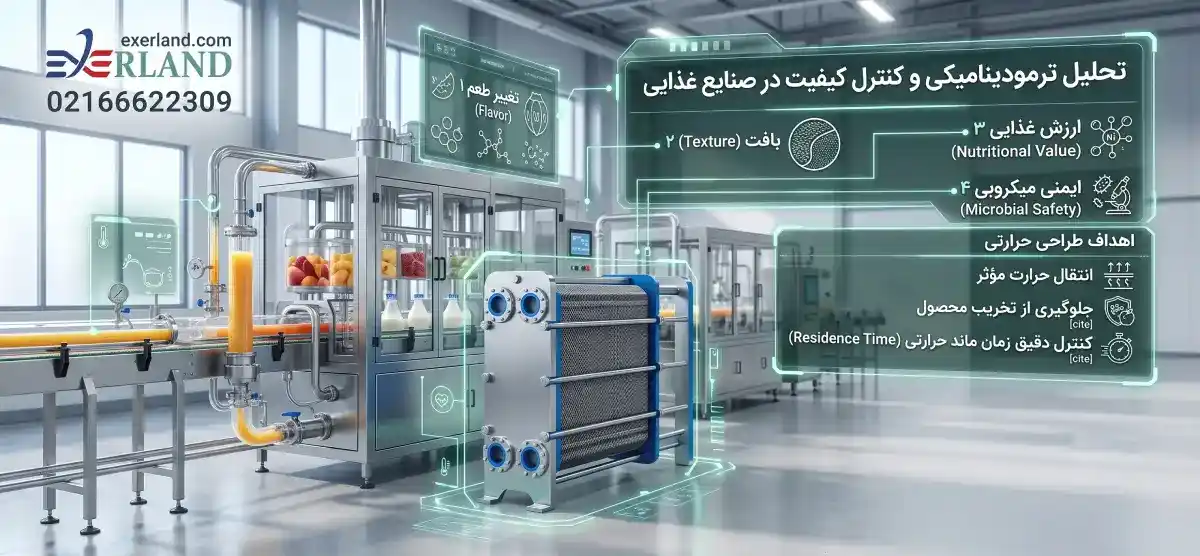
چرا تحلیل ترمودینامیکی در صنایع غذایی حساستر از صنایع دیگر است؟
در صنایع غذایی، مبدل حرارتی فقط یک تجهیز انتقال انرژی نیست، بلکه یک ابزار کنترل کیفیت محصول است. برخلاف صنایع نفت و گاز یا نیروگاهی، در اینجا کوچکترین تغییر در دما میتواند باعث تغییر:
- طعم (Flavor)
- بافت (Texture)
- ارزش غذایی (Nutritional Value)
- ایمنی میکروبی (Microbial Safety)
شود.
بنابراین طراحی حرارتی در این حوزه باید همزمان سه هدف را تأمین کند:
- انتقال حرارت مؤثر
- جلوگیری از تخریب محصول
- کنترل دقیق زمان ماند حرارتی (Residence Time)
بخش اول: معادله پایه انتقال حرارت در مبدلهای غذایی
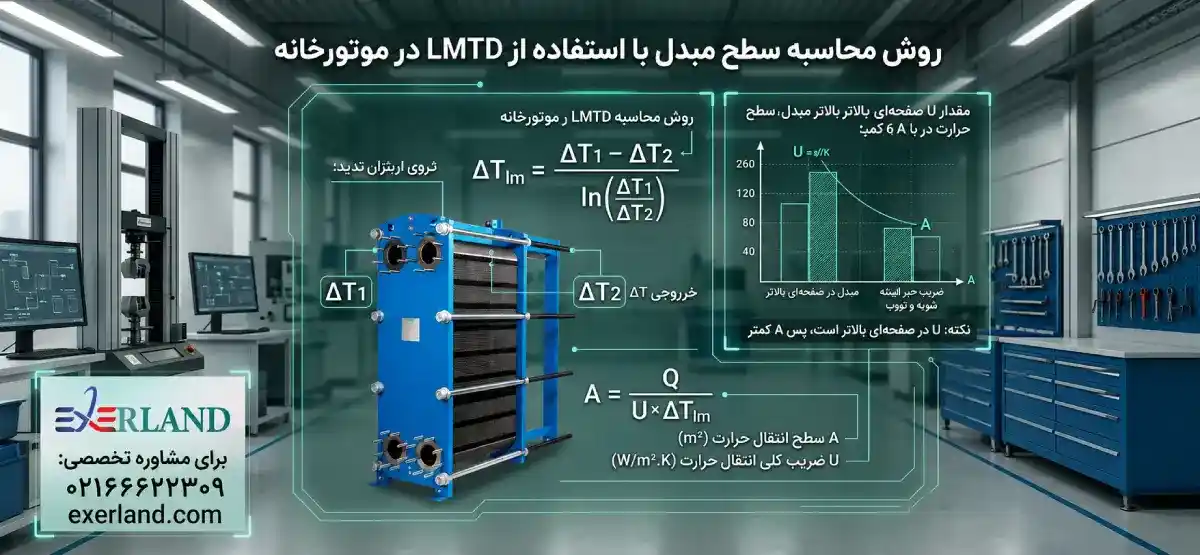
اصل بنیادی طراحی، همان معادله انتقال حرارت کلی است:
نام فرمول: انتقال حرارت کلی در مبدل
تحلیل مهندسی:
- Q: نرخ انتقال حرارت
- U: ضریب انتقال حرارت کلی
- A: سطح انتقال حرارت
- ΔT_lm: اختلاف دمای میانگین لگاریتمی
در دیگ حرارتی صنعتی (Industrial Boiler یا Steam Boiler) که در بسیاری از کارخانههای غذایی برای تولید بخار استفاده میشود، همین معادله مبنای طراحی است.
نکته مهم در صنایع غذایی:
در این صنعت، افزایش Q همیشه هدف نیست، بلکه کنترل Q برای جلوگیری از آسیب حرارتی اهمیت بیشتری دارد.
بخش دوم: اختلاف دمای میانگین لگاریتمی (LMTD)
در مبدلهای غذایی، دما در طول مسیر تغییر میکند، بنابراین از LMTD استفاده میشود:
نام فرمول: اختلاف دمای میانگین لگاریتمی
تحلیل مهندسی:
- ΔT1: اختلاف دمای ورودی
- ΔT2: اختلاف دمای خروجی
نکته کلیدی:
در فرآیندهایی مانند پاستوریزاسیون شیر، کنترل دقیق ΔT_lm تعیینکننده کیفیت نهایی محصول است.
بخش سوم: روش NTU در طراحی مبدلهای غذایی
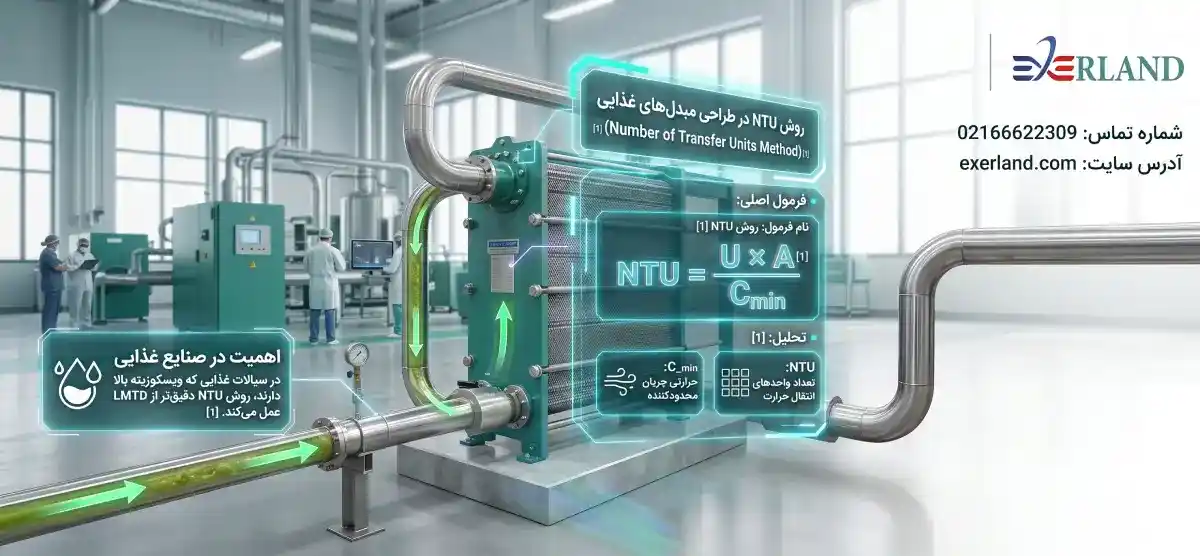
در شرایطی که دمای خروجی مشخص نیست، از روش NTU استفاده میشود:
نام فرمول: روش NTU
تحلیل:
- C_min: ظرفیت حرارتی جریان محدودکننده
- NTU: تعداد واحدهای انتقال حرارت
اهمیت در صنایع غذایی:
در سیالات غذایی که ویسکوزیته بالا دارند، روش NTU دقیقتر از LMTD عمل میکند.
بخش چهارم: ظرفیت حرارتی سیالات غذایی
ظرفیت حرارتی یکی از پارامترهای کلیدی است:
نام فرمول: ظرفیت حرارتی
تحلیل مهندسی:
- Cp در مواد غذایی ثابت نیست
- به دما و ترکیب شیمیایی وابسته است
مثال:
- شیر: Cp بالا → انتقال حرارت کندتر
- روغنها: Cp پایین → تغییر دمای سریعتر
بخش پنجم: اثر ویسکوزیته بر انتقال حرارت
در صنایع غذایی، بسیاری از سیالات غیر نیوتنی هستند.
اثرات ویسکوزیته بالا:
- کاهش عدد رینولدز
- کاهش آشفتگی جریان
- کاهش U
رابطه رینولدز:
نام فرمول: عدد رینولدز
Re = (ρ × V × D) / μ
نتیجه مهندسی:
هرچه μ (ویسکوزیته) بیشتر باشد:
- جریان به سمت لامینار میرود
- انتقال حرارت ضعیفتر میشود
بخش ششم: ضریب انتقال حرارت کلی (U) در مواد غذایی
نام فرمول: ضریب انتقال حرارت کلی
در صنایع غذایی:
- ho (سمت محصول) معمولاً محدودکننده اصلی است
- به دلیل ویسکوزیته بالا و جریان آرام
نکته مهندسی:
افزایش اختلاط (Mixing) میتواند U را به شدت افزایش دهد.
بخش هفتم: اثر دمای فرآیند بر کیفیت محصول
در صنایع غذایی، دما فقط یک پارامتر انرژی نیست، بلکه یک پارامتر کیفیت است.
اثرات دما:
- تخریب پروتئینها
- تغییر رنگ
- از دست رفتن ویتامینها
مثال صنعتی:
- شیر در دمای بالا → تغییر طعم
- آبمیوه → از دست رفتن ویتامین C
بخش هشتم: تحلیل زمان ماند حرارتی (Residence Time)
زمان ماند یکی از پارامترهای کلیدی طراحی است:
نام فرمول: زمان ماند
t = V / Q_v
تحلیل مهندسی:
- t زیاد → آسیب حرارتی
- t کم → پاستوریزاسیون ناقص
نتیجه:
طراحی باید تعادل بین زمان ماند و کیفیت محصول ایجاد کند.
بخش نهم: تحلیل جریان در مبدلهای غذایی
انواع جریان:
- همسو (Co-current)
- خلافجریان (Counter-current)
تحلیل:
- Counter-current → راندمان بالاتر
- Co-current → کنترل بهتر دما
نکته مهندسی:
در صنایع غذایی، Counter-current بیشتر استفاده میشود.
بخش دهم: مثال مهندسی طراحی (Case Study ساده)
فرض:
- Q = 50 kW
- U = 800 W/m²K
- ΔT_lm = 20°C
نام فرمول: سطح انتقال حرارت
A = Q / (U × ΔT_lm)
نتیجه:
سطح مورد نیاز مبدل بهصورت مستقیم از این رابطه به دست میآید.
تحلیل صنعتی، بهداشتی، انرژی و بهرهبرداری مبدلهای حرارتی در صنایع غذایی (CIP/SIP, LCC & Industrial Operation)
مقدمه: از طراحی تا واقعیت صنعتی
مبدلهای حرارتی صنایع غذایی از دید طراحی و ترمودینامیک بررسی شدند. اما در صنعت واقعی، مسئله اصلی فقط “طراحی خوب” نیست، بلکه قابلیت کارکرد پایدار، بهداشتی و اقتصادی در محیط تولید واقعی است.
در کارخانههای غذایی، مبدل حرارتی باید همزمان سه نقش حیاتی را انجام دهد:
- حفظ کیفیت محصول در طول زمان
- تضمین ایمنی میکروبی (Food Safety)
- حداقلسازی هزینه انرژی و نگهداری
در این فاز، وارد لایه واقعی مهندسی میشویم: بهرهبرداری صنعتی، CIP/SIP، انرژی و اقتصاد سیستم
بخش اول: سیستم CIP (Clean-In-Place) در مبدلهای حرارتی غذایی
CIP یکی از مهمترین الزامات در طراحی مبدل های حرارتی صفحه ای واشردار صنایع غذایی است. این سیستم اجازه میدهد بدون باز کردن تجهیزات، کل مسیر جریان شستشو و ضدعفونی شود.
مراحل استاندارد CIP:
- Pre-rinse (آب اولیه)
- شستشوی قلیایی (Alkaline wash)
- شستشوی اسیدی (Acid wash)
- Final rinse (آب نهایی)
تحلیل مهندسی عملکرد CIP:
هدف CIP حذف سه نوع آلودگی است:
- چربیها (Fats)
- پروتئینها (Proteins)
- رسوبات معدنی (Scaling)
اهمیت سرعت جریان در CIP:
نام فرمول: سرعت بحرانی شستشو
تحلیل:
برای عملکرد مناسب CIP، جریان باید در حالت آشفته (Turbulent) باشد تا:
- جدایش آلودگی بهتر انجام شود
- سطح کاملاً تمیز شود
- نقاط مرده حذف شوند
نکته مهندسی:
اگر طراحی مبدل باعث ایجاد Dead Zone شود، CIP عملاً ناکارآمد خواهد شد.
بخش دوم: سیستم SIP (Sterilization-In-Place)
SIP مرحله استریلسازی تجهیزات است که معمولاً با بخار داغ انجام میشود.
شرایط SIP:
- دما: 121°C یا بالاتر
- فشار: بالاتر از اتمسفر
- زمان: 15 تا 30 دقیقه
هدف SIP:
- حذف کامل میکروارگانیسمها
- جلوگیری از آلودگی متقاطع
- تضمین ایمنی غذایی
نکته مهندسی:
در طراحی مبدل، باید انبساط حرارتی و تنشهای حرارتی ناشی از SIP در نظر گرفته شود.
بخش سوم: تحلیل انرژی در مبدلهای صنایع غذایی
در صنعت غذایی، مصرف انرژی یکی از مهمترین عوامل هزینه است.
توان حرارتی سیستم:
نام فرمول: توان حرارتی
Q = m × Cp × ΔT
تحلیل:
- Q بالا → مصرف انرژی بالا
- کنترل Q = کنترل هزینه
مصرف انرژی در CIP:
CIP خود یک فرآیند انرژیبر است:
- پمپهای قوی
- گرم کردن محلول شستشو
- گردش طولانی مدت سیال
نتیجه مهندسی:
در برخی کارخانهها، CIP تا 30% مصرف انرژی کل سیستم را شامل میشود.
بخش چهارم: هزینه چرخه عمر (Life Cycle Cost - LCC)
در طراحی صنعتی، هزینه اولیه مهم نیست؛ بلکه هزینه کل عمر سیستم اهمیت دارد.
اجزای LCC:
1) CAPEX:
- خرید مبدل
- نصب
- تجهیزات جانبی
2) OPEX:
- انرژی
- CIP و SIP
- تعمیرات
- توقف تولید
رابطه هزینه انرژی:
نام فرمول: هزینه انرژی سالانه
Cost = W_total × Hours × Tariff
تحلیل مهندسی:
در صنایع غذایی:
- OPEX معمولاً 3 تا 5 برابر CAPEX در طول عمر سیستم است
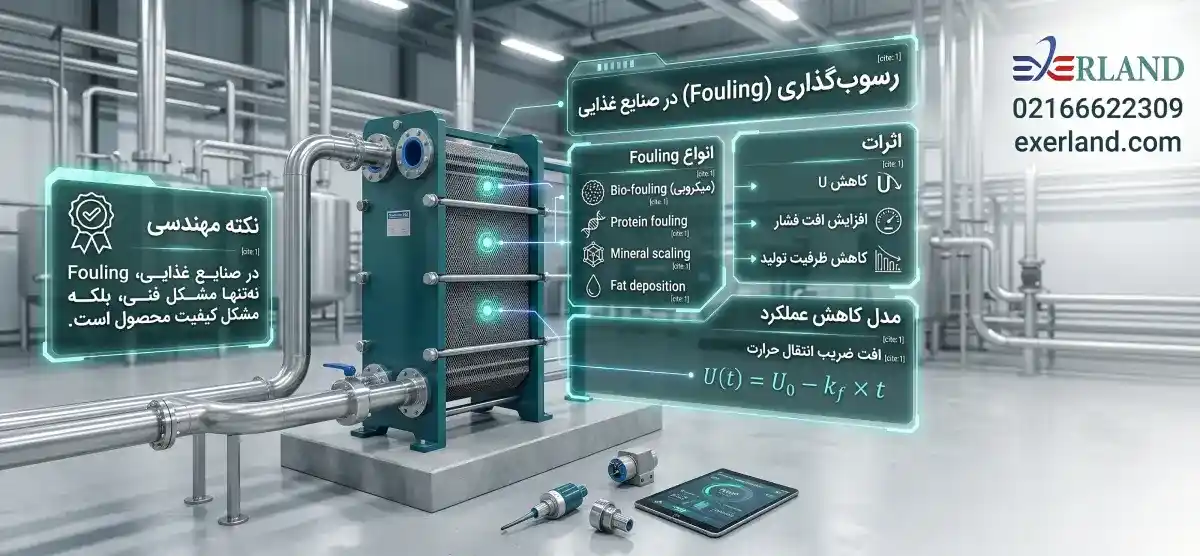
بخش پنجم: رسوبگذاری (Fouling) در صنایع غذایی
Fouling یکی از مهمترین مشکلات عملیاتی است.
انواع Fouling:
- Bio-fouling (میکروبی)
- Protein fouling
- Mineral scaling
- Fat deposition
اثرات:
- کاهش U
- افزایش افت فشار
- کاهش ظرفیت تولید
مدل کاهش عملکرد:
نام فرمول: افت ضریب انتقال حرارت
نکته مهندسی:در صنایع غذایی، Fouling نهتنها مشکل فنی، بلکه مشکل کیفیت محصول است.
بخش ششم: استانداردهای بهداشتی (FDA & EHEDG)
FDA:
- الزامات تماس مستقیم با غذا
- مواد مجاز
- طراحی قابل شستشو
EHEDG:
- طراحی بدون نقاط مرده
- قابلیت CIP کامل
- سطح صیقلی داخلی
معیارهای طراحی بهداشتی:
- Ra < 0.8 µm
- جوشکاری بدون درز
- تخلیه کامل سیال
بخش هفتم: انتخاب مواد در محیط صنعتی غذایی
مواد رایج:
- SS304
- SS316L (استاندارد طلایی)
دلیل استفاده از SS316L:
- مقاومت در برابر اسیدها
- عدم واکنش با مواد غذایی
- سطح صاف و قابل استریل
نکته مهندسی:
در صنایع لبنی، SS316L تقریباً استاندارد اجباری است.
بخش هشتم: مقایسه اقتصادی مبدلها در صنایع غذایی
| کاربرد | CIP | راندمان | هزینه اولیه | نوع مبدل |
|---|---|---|---|---|
| لبنیات | عالی | بالا | متوسط | Plate |
| مایعات ویسکوز | متوسط | متوسط | بالا | Shell & Tube |
| محصولات غلیظ | خوب | بالا | بسیار بالا | Scraped Surface |
تحلیل:
- Plate → بهترین انتخاب اقتصادی
- Scraped → بهترین برای مواد غلیظ
- Shell & Tube → مناسب فشار بالا
بخش نهم: توقف تولید (Downtime) و اثر آن
در صنایع غذایی، توقف خط تولید بسیار پرهزینه است.
عوامل توقف:
- Fouling شدید
- خرابی مبدل
- CIP ناکارآمد
- نشتی حرارتی
هر ساعت توقف تولید میتواند هزاران دلار خسارت ایجاد کند.در این میان، مبدل حرارتی الکتریکی (Electric Heat Exchanger) نیز در برخی واحدهای فرآوری غذایی برای تأمین سریع و کنترلپذیر گرما مورد استفاده قرار میگیرد.