مقایسه مبدل حرارتی صفحهای Brazed و Welded؛ انتخاب مهندسی بر اساس عملکرد و هزینه
مبدلهای حرارتی صفحهای Brazed و Welded هر دو در گروه مبدلهای فشرده و غیرقابل بازشدن قرار میگیرند، اما تفاوت اصلی آنها در روش اتصال صفحات است.
در مبدل Brazed، صفحات توسط فرآیند لحیمکاری به یکدیگر متصل میشوند، در حالی که در مبدل Welded اتصال صفحات با جوشکاری انجام میشود. همین تفاوت ساختاری باعث ایجاد اختلاف قابل توجه در تحمل فشار، محدوده دمای کاری، مقاومت در برابر شرایط سخت و هزینههای چرخه عمر میشود.
انتخاب بین این دو نوع مبدل صرفاً یک تصمیم بر اساس قیمت اولیه نیست؛ بلکه باید بر اساس شرایط واقعی پروژه مانند نوع سیال، فشار و دما، حساسیت فرآیند، هزینه توقف سیستم و الزامات نگهداری انجام شود.
در این مقاله، مبدلهای Brazed و Welded از دیدگاه عملکرد حرارتی، دوام، هزینه سرمایهگذاری (CAPEX)، هزینه بهرهبرداری (OPEX) و ریسک عملیاتی بررسی میشوند.
برای آشنایی با ساختار مبدلهای Brazed، محدودیت تعمیرات و دلیل غیرقابل بازشدن بودن این تجهیزات، مطالعه مقاله «چرا مبدلهای بریز قابل باز شدن نیستند؟» پیشنهاد میشود.
شروع از یک واقعیت صنعتی (مسئلهای که خیلیها تجربه کردند)
در یکی از پروژههای صنعتی حوزه تهویه مطبوع، یک مبدل حرارتی صفحه ای اکسرلند از نوع Brazed برای سیستم انتخاب شد؛ انتخابی که در نگاه اول کاملاً اقتصادی و منطقی به نظر میرسید. اما پس از چند ماه بهرهبرداری، افت راندمان، افزایش افت فشار و در نهایت نشتی داخلی، کل سیستم را با اختلال مواجه کرد.
بررسی دقیقتر نشان داد که سیال مورد استفاده، دارای خاصیت خورندگی بوده و شرایط عملیاتی نیز فراتر از محدوده طراحی مبدل لحیمی بوده است. نتیجه؟ تعویض کامل مبدل، توقف خط و هزینهای که چند برابر انتخاب اولیه شد.
این سناریو، تنها یک مثال ساده از اهمیت انتخاب صحیح بین مبدلهای حرارتی صفحهای Brazed و Welded است. انتخابی که اگر بهدرستی انجام نشود، مستقیماً روی راندمان سیستم، هزینههای بهرهبرداری و طول عمر تجهیزات اثر میگذارد.
بیشتر بخوانید: بررسی مهندسی مبدل های حرارتی خنک کننده روغن: اصول عملکرد، کاربردها و مشخصات فنی
چرا انتخاب بین Brazed و Welded یک تصمیم ساده نیست؟
در نگاه اول ممکن است تصور شود که انتخاب بین این دو فقط به هزینه بستگی دارد، اما واقعیت این است که پارامترهای متعددی در این تصمیم دخیل هستند:
- نوع سیال (خورنده، تمیز، ویسکوز)
- فشار و دمای کاری
- حساسیت به نشتی
- نیاز به تعمیر و نگهداری
- راندمان حرارتی مورد انتظار
نادیده گرفتن هر یک از این عوامل، میتواند باعث افت عملکرد سیستم یا حتی خرابی کامل شود.
مبانی فیزیکی انتقال حرارت در مبدلهای صفحهای
برای درک واقعی تفاوت عملکرد Brazed و Welded، باید به سراغ فیزیک انتقال حرارت برویم.
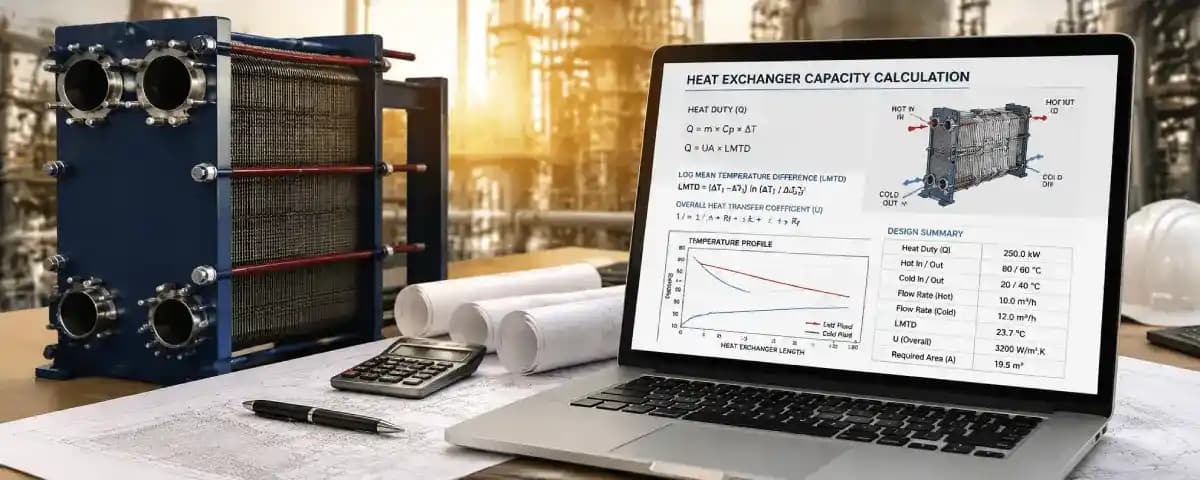
میزان انتقال حرارت در مبدلها به صورت مستقیم به ضریب انتقال حرارت کلی، سطح تبادل و اختلاف دما بستگی دارد:
نام فرمول:
Q = U × A × ΔT
که در آن:
- Q: نرخ انتقال حرارت
- U: ضریب انتقال حرارت کلی
- A: سطح تبادل حرارتی
- ΔT: اختلاف دما
در مبدلهای صفحهای، به دلیل ایجاد جریان آشفته، مقدار U افزایش مییابد و این یعنی راندمان بالاتر نسبت به بسیاری از مبدلهای سنتی.از سوی دیگر، مبدل حرارتی U-Tube به دلیل طراحی لولهای خمیده، امکان استفاده در فشار و دمای بالا را فراهم میکند و برای سیالاتی که نیاز به عبور طولانی مسیر دارند مناسب است. اگرچه ضریب انتقال حرارت () در U-Tube نسبت به صفحهای کمتر است، اما محدودیتهای فشار و دمای شدید، مقاومت مکانیکی بالا و امکان سرویس آسان برای لولهها از مزایای آن محسوب میشوند.
اختلاف دمای لگاریتمی (LMTD) و نقش آن در طراحی
یکی از مهمترین پارامترها در طراحی مبدلهای حرارتی، اختلاف دمای لگاریتمی است که رفتار واقعی انتقال حرارت را بهتر توصیف میکند:
نام فرمول:
LMTD = (ΔT1 - ΔT2) / ln(ΔT1 / ΔT2)
این پارامتر کمک میکند تا در شرایطی که دمای سیالات در طول مسیر تغییر میکند، طراحی دقیقتری انجام شود.
بیشتر بخوانید:طراحی مبدل حرارتی برای سیالات خورنده
نقش جریان آشفته در افزایش راندمان
در مبدلهای صفحهای، طراحی صفحات باعث ایجاد جریان آشفته میشود که نقش مهمی در افزایش انتقال حرارت دارد.
برای تحلیل این موضوع از عدد رینولدز استفاده میشود:
نام فرمول:
Re = (ρ × V × D) / μ
افزایش عدد رینولدز به معنی حرکت از جریان آرام به آشفته است، که در آن:
- انتقال حرارت افزایش مییابد
- اما افت فشار نیز بیشتر میشود
این دقیقاً همان جایی است که تفاوت طراحی بین Brazed و Welded خودش را نشان میدهد.همچنین، در مبدل حرارتی صفحهای واشردار (Gasketed Plate Heat Exchanger)، علاوه بر ایجاد جریان آشفته، واشرهای بین صفحات امکان تغییر مسیر جریان و کنترل الگوی جریان را فراهم میکنند. این طراحی باعث میشود راندمان حرارتی بالا حفظ شود و در عین حال سرویس و نگهداری مبدل آسانتر باشد، زیرا امکان باز کردن صفحات برای شستشو یا تعمیر وجود دارد—چیزی که در Brazed یا Welded به راحتی ممکن نیست.
تحلیل اولیه از دید عملکرد واقعی
در بررسیهای انجامشده روی پروژههای صنعتی (از جمله تحلیلهای انجامشده در اکسرلند)، مشاهده میشود که:
- مبدلهای Brazed معمولاً راندمان حرارتی بالاتری در شرایط تمیز دارند
- اما در برابر رسوب، شوک حرارتی و سیالات خورنده حساستر هستند
- مبدلهای Welded در شرایط سخت، عملکرد پایدارتر و قابل اطمینانتری ارائه میدهند
این یعنی هیچکدام «بهتر مطلق» نیستند، بلکه انتخاب آنها کاملاً وابسته به شرایط واقعی پروژه است.
مقایسه فنی مبدلهای Brazed و Welded در شرایط عملیاتی واقعی
تحلیل مهندسی راندمان، افت فشار و دوام در پروژههای صنعتی
چرا مقایسه ساده کافی نیست؟
در بسیاری از پروژهها، انتخاب بین مبدلهای صفحهای Brazed و Welded صرفاً بر اساس قیمت اولیه انجام میشود؛ اما تجربههای عملی نشان میدهد این رویکرد یکی از رایجترین خطاهای طراحی است.
واقعیت این است که رفتار این دو نوع مبدل در شرایط واقعی—نه در کاتالوگ—کاملاً متفاوت است.
پارامترهایی مثل افت فشار، رسوبگذاری، نوسانات دما و حتی نوع سیال میتوانند عملکرد واقعی سیستم را تغییر دهند. به همین دلیل، یک مقایسه مهندسی باید بر پایه تحلیل چندپارامتری و شرایط بهرهبرداری انجام شود، نه صرفاً دادههای اسمی.
در همین راستا، مبدل حرارتی پوسته و لوله دوپاس (Two-Pass Shell & Tube Heat Exchanger) نیز مثال بسیار خوبی از اهمیت طراحی واقعی در برابر مقایسه ساده است. در این نوع مبدل، سیال در مسیر لولهای دو بار عبور میکند که باعث افزایش زمان تماس حرارتی و بهبود راندمان انتقال حرارت میشود. با این حال، همین طراحی میتواند افت فشار بیشتری نسبت به حالت تکپاس ایجاد کند و در نتیجه انتخاب آن باید با در نظر گرفتن شرایط واقعی بهرهبرداری، دبی جریان و محدودیتهای پمپاژ انجام شود.
بنابراین، چه در مبدلهای صفحهای و چه در مبدلهای پوسته و لوله، تصمیم نهایی باید بر اساس تحلیل مهندسی سیستم باشد، نه صرفاً مقایسه ساده مشخصات فنی.
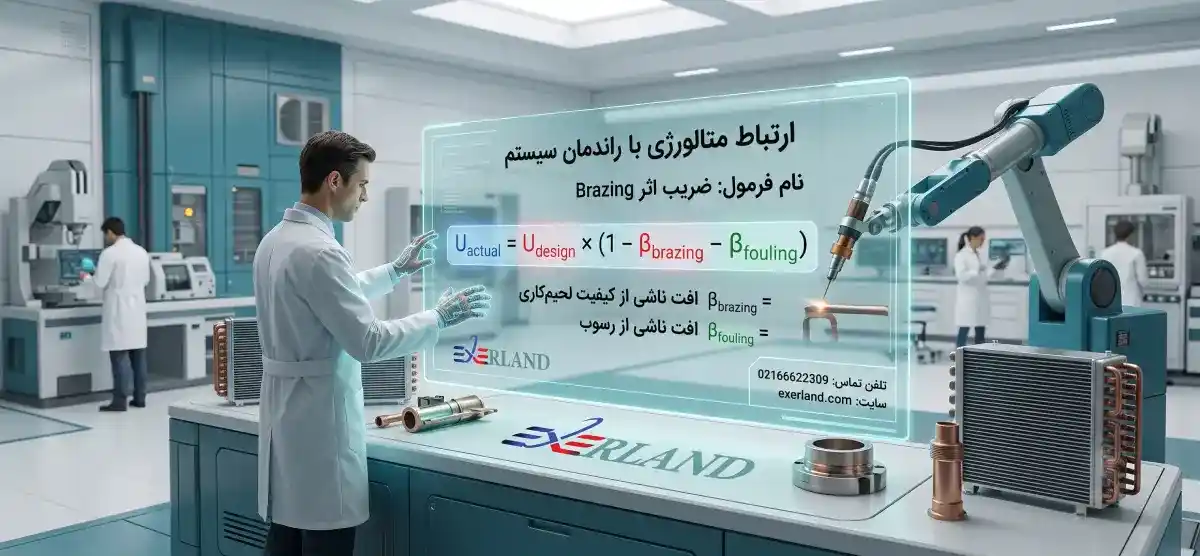
جدول مقایسه مهندسی Brazed vs Welded
| Welded Plate Heat Exchanger | Brazed Plate Heat Exchanger | پارامتر |
|---|---|---|
| بالا ولی کمی کمتر از Brazed | بسیار بالا (به دلیل تماس مستقیم صفحات) | راندمان حرارتی |
| متوسط تا بالا | بالا (Compact Design) | ضریب انتقال حرارت (U) |
| قابل کنترل و طراحیپذیر | نسبتاً بالا | افت فشار |
| بسیار بالا (تا چندین برابر Brazed) | محدود (معمولاً تا ~30 bar) | تحمل فشار کاری |
| بسیار بالا | محدود | تحمل دما |
| بسیار بالا (بدون لحیم) | وابسته به متریال لحیم (ضعیفتر در محیط خورنده) | مقاومت در برابر خوردگی |
| در برخی طراحیها قابل تعمیر | ندارد | قابلیت تعمیر |
| بالا در شرایط صنعتی سخت | متوسط | طول عمر |
| بالا | پایین | هزینه اولیه (CAPEX) |
| پایدار در شرایط سخت | در شرایط تمیز پایین | هزینه بهرهبرداری (OPEX) |
بیشتر بخوانید: تحلیل عملکرد و بهینه سازی خنک کاری مطمئن روغن های صنعتی با استفاده از مبدل های حرارتی روغن به هوا
تحلیل عمیق پارامترهای کلیدی
راندمان حرارتی (Heat Transfer Efficiency)
مبدلهای Brazed به دلیل طراحی فشرده و حذف فاصله بین صفحات، ضریب انتقال حرارت بالاتری دارند. این موضوع باعث میشود در شرایط ایدهآل، انتقال حرارت سریعتر و مؤثرتر انجام شود.
اما در عمل، یک نکته مهم وجود دارد:
با افزایش رسوب (Fouling)، این مزیت به سرعت کاهش پیدا میکند. چون امکان باز کردن و تمیزکاری وجود ندارد، عملکرد به مرور افت میکند.
در مقابل، مبدلهای Welded اگرچه ممکن است U اولیه کمتری داشته باشند، اما در شرایط واقعی پایدارتر عمل میکنند.
افت فشار (Pressure Drop)
در مبدلهای صفحهای، افزایش آشفتگی جریان باعث افزایش انتقال حرارت میشود، اما همزمان افت فشار را نیز بالا میبرد.
برای تحلیل افت فشار از رابطه زیر استفاده میشود:
نام فرمول:
ΔP = f × (L/D) × (ρV²/2)
در مبدلهای Brazed، به دلیل طراحی فشرده و کانالهای باریک، سرعت سیال بالا رفته و در نتیجه افت فشار بیشتر میشود.
در مقابل، در مبدلهای Welded امکان طراحی مسیر جریان وجود دارد و میتوان افت فشار را بهتر مدیریت کرد.
تحلیل رژیم جریان (Reynolds Number)
نوع جریان نقش تعیینکنندهای در عملکرد حرارتی دارد:
نام فرمول:
Re = (ρ × V × D) / μ
در هر دو نوع مبدل، هدف ایجاد جریان آشفته است؛ اما در Brazed این حالت به صورت ذاتی و با شدت بیشتر رخ میدهد، در حالی که در Welded قابل تنظیم است.
این یعنی Brazed در انتقال حرارت قویتر است، اما کنترلپذیری کمتری دارد.
بیشتر بخوانید: مبدل حرارتی آب داغ صنعتی | طراحی، محاسبات حرارتی، مشخصات فنی و معیارهای انتخاب مهندسی
ضریب انتقال حرارت و عدد ناسلت
برای بررسی دقیقتر عملکرد حرارتی از عدد ناسلت استفاده میشود:
نام فرمول:
Nu = h × D / k
عدد ناسلت بالاتر نشاندهنده انتقال حرارت مؤثرتر است.
در Brazed به دلیل جریان آشفته شدید، مقدار Nu بالاتر است، اما در شرایط Fouling این مقدار افت میکند.
تحمل فشار و دما
یکی از مهمترین تفاوتهای این دو مبدل در همین بخش است.
- Brazed به دلیل استفاده از لحیم، محدودیتهایی در فشار و دما دارد
- Welded به دلیل ساختار جوشی، در فشار و دماهای بالا عملکرد بسیار پایدارتری دارد
در پروژههای صنعتی با شرایط سخت، این تفاوت میتواند تعیینکننده باشد.
مقاومت در برابر خوردگی
در محیطهایی با سیالات خورنده (مثل آمونیاک یا اسیدها):
- مبدلهای Brazed به دلیل وجود فلز لحیم (مثل مس)، آسیبپذیرتر هستند
- مبدلهای Welded، به ویژه با متریال استنلس استیل یا آلیاژهای خاص، مقاومت بسیار بالاتری دارند
این موضوع یکی از دلایل اصلی استفاده از Welded در صنایع پتروشیمی است.
در این میان، مبدل حرارتی فین پلیت (Fin-Plate Heat Exchanger) نیز کاربرد دارد. این مبدلها با استفاده از فینهای آلومینیومی یا استیل روی صفحات، سطح انتقال حرارت را افزایش میدهند و راندمان حرارتی را بهبود میبخشند. همچنین، فینها میتوانند جریان آشفته ایجاد کنند و برای سیالات با دبی پایین یا اختلاف دمای کم گزینه مناسبی باشند.
رفتار در شرایط عملیاتی واقعی
عملکرد در بار جزئی (Part Load)
در شرایط بار جزئی، مبدل Brazed به دلیل حجم کم و پاسخ سریع، عملکرد بهتری دارد؛ اما در صورت تغییرات شدید، ناپایداری نیز بیشتر است.
مبدل Welded در این شرایط رفتار پایدارتر و قابل پیشبینیتری دارد.
نوسانات دمایی (Thermal Shock)
یکی از نقاط ضعف Brazed، حساسیت به شوک حرارتی است.
تغییرات ناگهانی دما میتواند باعث ایجاد تنش در محل لحیم شود.
در مقابل، Welded در برابر این تغییرات مقاومتر است.
رسوبگذاری (Fouling)
در شرایط واقعی، رسوبگذاری اجتنابناپذیر است.
- در Brazed: کاهش شدید راندمان و عدم امکان تمیزکاری
- در Welded: امکان طراحی برای کاهش Fouling و در برخی موارد قابلیت سرویس
تحلیلهای انجامشده در پروژههای صنعتی نشان میدهد که در محیطهای با آب سخت یا سیالات آلوده، عملکرد بلندمدت کندانسور Welded قابل اعتمادتر است.
چرا انتخاب مبدل فقط یک تصمیم فنی نیست؟
در پروژههای صنعتی واقعی، انتخاب مبدل حرارتی صفحهای صرفاً یک انتخاب تجهیز نیست، بلکه ترکیبی از تحلیل فنی، اقتصادی و ریسک عملیاتی است.
در ظاهر، مبدلهای Brazed و Welded هر دو وظیفه مشابهی دارند، اما در شرایط واقعی بهرهبرداری، رفتار آنها کاملاً متفاوت است.
بزرگترین اشتباه در پروژهها این است که انتخاب بر اساس کاتالوگ انجام شود، نه شرایط واقعی. همین موضوع باعث افزایش هزینههای بهرهبرداری و کاهش عمر سیستم میشود.حالا اینجاست که موضوع به سیستمهای واقعی مثل مینی چیلر تراکمی (Vapor Compression Mini Chiller) وصل میشه.
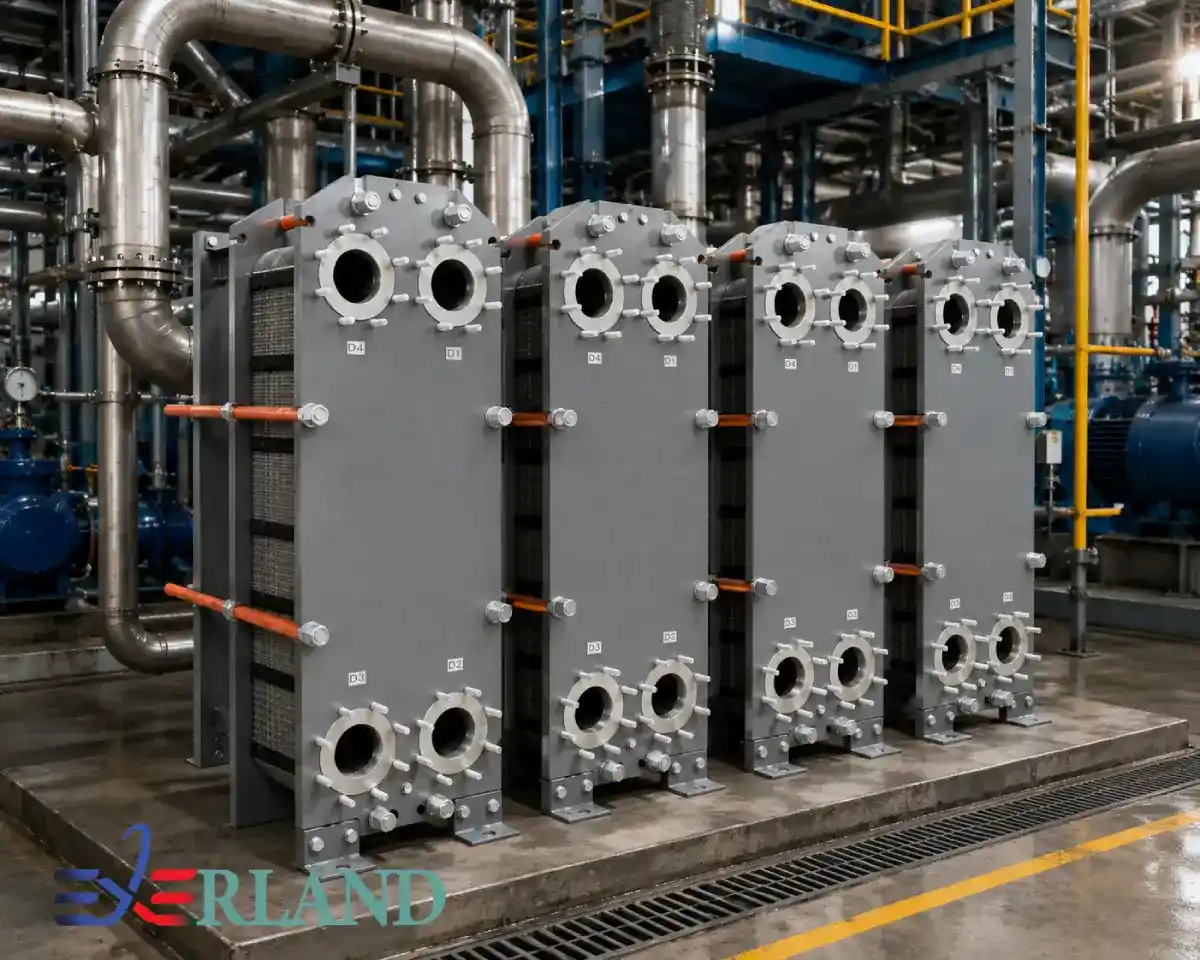
سناریوی واقعی صنعتی برای انتخاب مبدل Brazed و Welded
مطالعه موردی: سیستم سرمایش یک کارخانه صنعتی
در یک کارخانه تولید مواد غذایی:
- سیال: آب صنعتی با املاح متوسط
- دمای ورودی: 10 تا 12 درجه سانتیگراد
- دمای خروجی مورد نیاز: 4 تا 6 درجه سانتیگراد
- کارکرد: 24 ساعته بدون توقف
- حساسیت فرآیند: بسیار بالا
- محدودیت: توقف سیستم = توقف تولید
در این شرایط، انتخاب بین مبدل Brazed و Welded یک تصمیم حیاتی است، نه صرفاً فنی.همچنین در بسیاری از کارخانههای مواد غذایی، مبدل حرارتی پوسته و لوله (Shell & Tube Heat Exchanger) نیز بهعنوان یک گزینه رایج مورد استفاده قرار میگیرد. این مبدلها به دلیل استحکام مکانیکی بالا، تحمل مناسب در برابر فشار و دما، و قابلیت عملکرد پایدار در سرویسهای 24 ساعته، برای سیستمهای سرمایش و گرمایش صنعتی گزینهای قابل اعتماد هستند. در پروژههایی که دسترسی برای تعمیرات و شستشوی دورهای اهمیت بالایی دارد، مبدلهای پوسته و لوله میتوانند مزیت قابل توجهی نسبت به برخی مبدلهای فشرده داشته باشند.
تحلیل مهندسی انتخاب مبدل Brazed و Welded
بررسی نوع سیال در انتخاب مبدل Brazed و Welded
اولین پارامتر در انتخاب مبدل:
- سیالات تمیز → مناسب برای Brazed
- سیالات دارای املاح یا خورنده → مناسب برای Welded
مبدل Brazed به دلیل ساختار لحیمی، در برابر رسوب و خوردگی حساستر است. در مقابل، مبدل Welded در محیطهای سخت عملکرد پایدارتری دارد.
تاثیر فشار و دما در انتخاب مبدل Brazed و Welded
در شرایط فشار و دمای بالا:
- مبدل Brazed:
- محدودیت تحمل فشار
- حساس به دمای بالا
- احتمال ضعف در محل لحیم
- مبدل Welded:
- تحمل فشار بالا
- عملکرد پایدار در دمای شدید
- مناسب برای صنایع سنگین
تحلیل تنش حرارتی در مبدل Brazed و Welded
نام فرمول:
Thermal Stress = E × α × ΔT
در این رابطه:
- E: مدول الاستیسیته
- α: ضریب انبساط حرارتی
- ΔT: تغییر دما
در مبدل Brazed، تنش حرارتی میتواند به اتصال لحیمی آسیب وارد کند، اما در Welded ساختار یکپارچه مقاومت بیشتری ایجاد میکند.در سیستمهای تهویه صنعتی، به ویژه چیلر تراکمی هواخنک اسکرو (Air-Cooled Screw Chiller)، انتخاب بین مبدل Brazed و Welded اهمیت بالایی دارد. به دلیل فشار بالای مبرد و دمای عملیاتی قابل توجه، مبدل Welded معمولاً ترجیح داده میشود، زیرا توانایی تحمل فشار و دمای مبرد را دارد و عملکرد بلندمدت و پایداری در سرمایش تراکمی ارائه میدهد، در حالی که مبدل Brazed بیشتر در کاربردهای با ظرفیت پایین و سیالات تمیز کاربرد دارد.
عملکرد مبدل Brazed و Welded در بار جزئی (Part Load)
در بسیاری از سیستمها، مبدل همیشه در ظرفیت کامل کار نمیکند.
مبدل Brazed:
- واکنش سریع به تغییرات بار
- راندمان بالا در شرایط پایدار
- نوسان عملکرد در بارهای متغیر
مبدل Welded:
- عملکرد پایدار در شرایط مختلف
- مناسب برای سیستمهای 24/7
- کنترل بهتر در بارهای متغیر
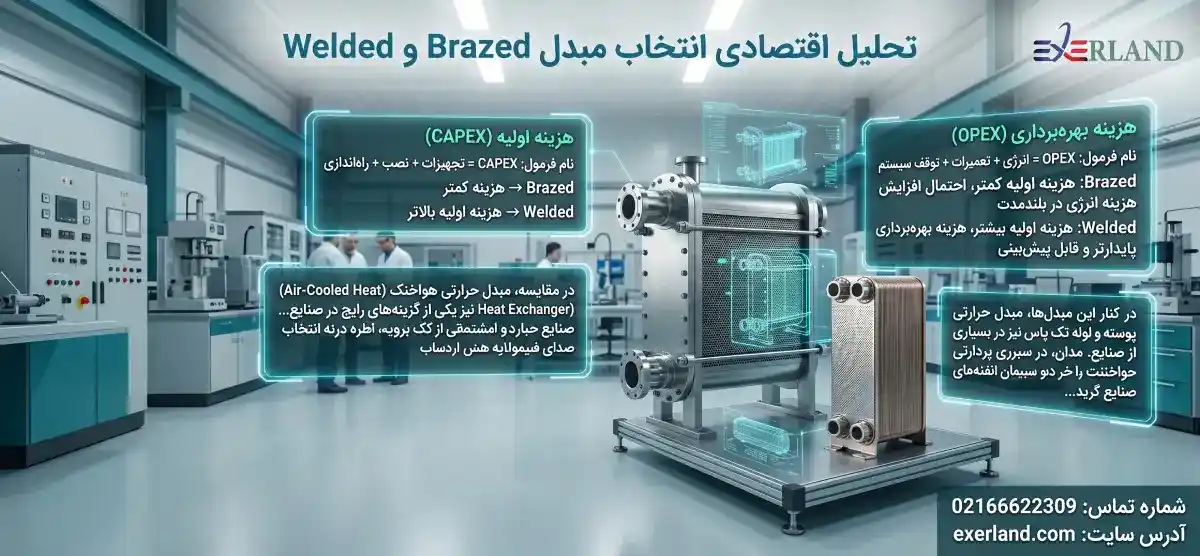
تحلیل افت فشار در مبدل Brazed و Welded
افت فشار یکی از عوامل کلیدی در انتخاب مبدل است:
نام فرمول:
ΔP = f × (L/D) × (ρV²/2)
مبدل Brazed:
- کانالهای باریکتر
- سرعت جریان بالاتر
- افت فشار بیشتر
مبدل Welded:
- طراحی قابل کنترل
- امکان مدیریت بهتر افت فشار
- بهینهتر در سیستمهای بزرگ
مقایسه راندمان حرارتی مبدل Brazed و Welded
نام فرمول:
Q = U × A × ΔT
مبدل Brazed:
- ضریب انتقال حرارت بالاتر (U بیشتر)
- راندمان اولیه بهتر
- افت راندمان در صورت رسوبگذاری
مبدل Welded:
- U کمی پایینتر
- اما راندمان پایدار در طول زمان
- عملکرد قابل اعتماد در شرایط واقعی
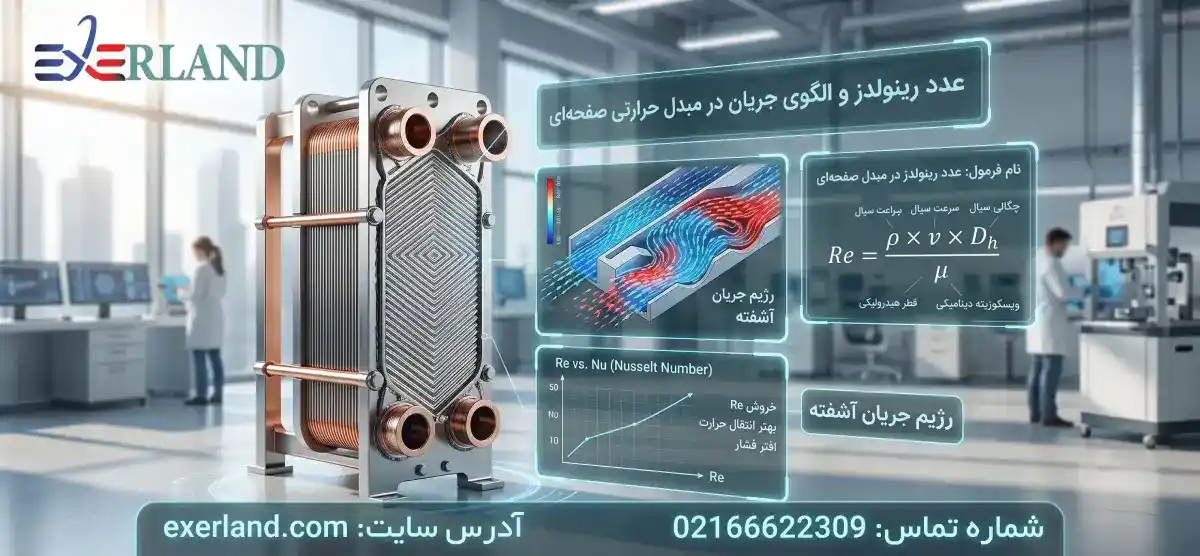
تحلیل رسوب گذاری (Fouling) در مبدل Brazed و Welded
- مبدل Brazed:
- عدم امکان باز کردن
- کاهش تدریجی راندمان
- افزایش افت فشار در طول زمان
- مبدل Welded:
- امکان طراحی مقاومتر
- کنترل بهتر جریان
- عملکرد پایدارتر در بلندمدت
تحلیل اقتصادی انتخاب مبدل Brazed و Welded
هزینه اولیه (CAPEX)
نام فرمول: CAPEX =
تجهیزات + نصب + راهاندازی
- Brazed → هزینه کمتر
- Welded → هزینه اولیه بالاتر
در مقایسه، مبدل حرارتی هواخنک (Air-Cooled Heat Exchanger) نیز یکی از گزینههای رایج در صنایع با نیاز به خنکسازی بدون استفاده از سیال ثانویه است. این مبدلها معمولاً هزینه اولیه بیشتری نسبت به Brazed دارند، اما به دلیل عدم نیاز به سیستم خنککننده با آب یا سیالات فرآیندی و کاهش هزینههای بهرهبرداری بلندمدت، در بسیاری از پروژههای صنعتی با شرایط محیطی مناسب، سرمایهگذاری اقتصادی منطقی محسوب میشوند.
هزینه بهرهبرداری (OPEX)
نام فرمول: OPEX =
انرژی + تعمیرات + توقف سیستم
در عمل:
- Brazed:
- هزینه اولیه کمتر
- احتمال افزایش هزینه انرژی در بلندمدت
- Welded:
- هزینه اولیه بیشتر
- هزینه بهرهبرداری پایدارتر و قابل پیشبینی
در کنار این مبدلها، مبدل حرارتی پوسته و لوله تک پاس نیز در بسیاری از صنایع مورد استفاده قرار میگیرد. این نوع مبدل با عبور سیال از یک مسیر مشخص در داخل لولهها و سیال دیگر در پوسته، راهکاری قابل اطمینان و با نگهداری ساده برای انتقال حرارت است. مزیت اصلی آن، قابلیت مدیریت جریانهای با دبی بالا و فشارهای عملیاتی متغیر است و در مقایسه با Brazed و Welded، هزینه انرژی معمولاً قابل پیشبینی و پایدار است، به ویژه در سیستمهای بزرگ صنعتی.
تحلیل ریسک در انتخاب مبدل Brazed و Welded
مبدل Brazed:
- حساس به شوک حرارتی
- غیرقابل تعمیر
- ریسک نشتی در شرایط سخت
مبدل Welded:
- پایداری بالا در شرایط بحرانی
- مناسب برای فرآیندهای حساس
- ریسک عملیاتی کمتر
چک لیست مهندسی انتخاب مبدل Brazed و Welded
قبل از انتخاب نهایی باید بررسی شود:
- نوع سیال (تمیز یا خورنده)
- فشار و دمای کاری واقعی
- میزان کارکرد سالانه سیستم
- حساسیت فرآیند به توقف
- هزینه انرژی در بلندمدت
- قابلیت سرویس و نگهداری
- شرایط محیطی نصب
همچنین، در کنار مبدلهای Brazed و Welded، مبدل حرارتی الکتریکی (Electric Heat Exchanger) نیز گزینهای کاربردی است، بهویژه در سیستمهایی که نیاز به کنترل دقیق دما، راهاندازی سریع و یا عدم استفاده از سیالات ثانویه دارند. این نوع مبدل با استفاده از المنتهای برقی، حرارت مستقیم به سیال منتقل میکند و در صنایعی مانند شیمیایی، غذایی و سیستمهای گرمایش صنعتی مورد استفاده قرار میگیرد.
خرابی، نگهداری و پایش مبدلهای Brazed و Welded .
مودهای خرابی Brazed و Welded
تفاوت مودهای خرابی Brazed و Welded
| نوع مبدل | خرابی اصلی |
|---|---|
| Brazed | شکست لحیم (Brazing Failure) |
| Welded | شکست خط جوش (Weld Failure) |
شکست خطوط جوش (Weld Failure)
یکی از مهمترین خرابیهای اختصاصی مبدلهای صفحهای جوشی، شکست در ناحیه جوش است. در این حالت، آسیب معمولاً در محل تمرکز تنشهای مکانیکی و حرارتی ایجاد میشود.
عوامل اصلی ایجاد شکست جوش:
- تنش حرارتی مکرر:
تغییرات سریع دما باعث انبساط و انقباض متوالی فلز میشود. این سیکلهای حرارتی میتوانند به مرور زمان باعث ایجاد ترکهای ریز در خطوط جوش شوند. - ارتعاشات مکانیکی:
ارتعاش ناشی از تجهیزاتی مانند کمپرسورها، پمپها و سیستمهای دوار میتواند تنش اضافی به نقاط اتصال وارد کند. - نوسانات فشار:
افزایش و کاهش ناگهانی فشار سیال باعث ایجاد بارهای دینامیکی روی صفحات و خطوط جوش میشود.
ترک در نقاط لحیم (Brazing Failure)
در مدل بریز، اتصال صفحات توسط فلز لحیم انجام میشود. این نقاط حساسترین بخش سیستم هستند.
دلایل اصلی شکست:
- شوک حرارتی شدید
- سیکلهای دمایی مکرر
- فشار بیش از حد طراحی
- ضعف کیفیت ساخت
نتیجه احتمالی:
- نشتی داخلی
- افت راندمان غیرقابل جبران
جدول تکمیلی مودهای خرابی
| قابلیت تعمیر | اثر | علت | نوع خرابی |
| ندارد | نشتی داخلی | شوک حرارتی | شکست لحیم |
| ندارد | افت راندمان | تنش مکانیکی | ترک جوش |
| محدود | انسداد جریان | آب آلوده | رسوب شدید |
| ندارد | تخریب داخلی | سیال خورنده | خوردگی |
| ندارد | خرابی فرآیند | شکست داخلی | اختلاط سیال |
فرمول تنش حرارتی
σ = E × α × ΔT
هرچه ΔT بیشتر باشد، احتمال ایجاد تنش حرارتی و در نتیجه احتمال شکست افزایش مییابد.
نشانههای خرابی در مبدل صفحهای جوشی
- کاهش تدریجی راندمان انتقال حرارت
- افزایش غیرعادی افت فشار
- تغییر در دمای خروجی سیالات
- ایجاد نشتی داخلی بین دو مدار سیال
- کاهش ظرفیت واقعی تجهیز نسبت به شرایط طراحی
استراتژی نگهداری پیشرفته (CBM و PdM)
نگهداری مبتنی بر وضعیت (Condition Based Maintenance - CBM)
در این روش، بهجای استفاده از یک زمانبندی ثابت، وضعیت واقعی تجهیز بهصورت مستمر بررسی میشود.
پارامترهای کلیدی پایش:
- دمای ورودی و خروجی
- اختلاف دمای عملکردی
- افت فشار دو سمت
- نرخ تغییر راندمان حرارتی
نگهداری پیشبینانه (Predictive Maintenance - PdM)
در این روش از دادههای روندی برای شناسایی نشانههای اولیه خرابی استفاده میشود.
مهمترین روندهای قابل بررسی عبارتاند از:
- افزایش تدریجی ΔP
- کاهش تدریجی ΔT
- تغییر رفتار حرارتی سیستم
با شناسایی این روندها میتوان احتمال خرابی را پیش از وقوع تشخیص داد و برای اقدامات پیشگیرانه برنامهریزی کرد.
فلسفه نگهداری در مبدلهای Brazed و Welded
فلسفه نگهداری در این تجهیزات باید از:
Repair-based Maintenance به Condition-based Prevention تغییر کند.
برخلاف مبدل گسکتدار که امکان باز کردن، تمیزکاری دستی و تعویض قطعات وجود دارد، در مبدلهای بریز و جوشی دسترسی داخلی بسیار محدود یا عملاً غیرممکن است. بنابراین عملکرد پایدار این تجهیزات بیش از هر چیز به پیشگیری، پایش مستمر و تشخیص زودهنگام وابسته است.
شاخصهای کلیدی عملکرد (KPIs)
مهمترین شاخصهای عملکرد مبدل عبارتاند از:
- Heat Transfer Efficiency — راندمان حرارتی
- Pressure Drop — افت فشار
- Approach Temperature — اختلاف دمای نزدیکشدن
- Flow Stability — پایداری جریان
تحلیل افت راندمان در طول زمان
Efficiency Loss ∝ Fouling + Thermal Stress + Flow Degradation
این رابطه نشان میدهد که افت راندمان میتواند تحت تأثیر عواملی مانند:
- رسوبگذاری (Fouling)
- تنش حرارتی (Thermal Stress)
- افت کیفیت و پایداری جریان (Flow Degradation)
قرار گیرد.
مانیتورینگ صنعتی
1. مانیتورینگ دما
- کنترل لحظهای دمای ورودی و خروجی
- بررسی اختلاف دمای واقعی با شرایط طراحی
- تشخیص کاهش تدریجی انتقال حرارت
2. مانیتورینگ فشار
افزایش تدریجی افت فشار یکی از نخستین نشانههای احتمالی گرفتگی یا افزایش مقاومت جریان در داخل مبدل است.
3. مانیتورینگ انرژی
افزایش مصرف انرژی کمپرسور یا پمپ میتواند یکی از نشانههای افت راندمان مبدل و افزایش مقاومت سیستم باشد.
نقش دادهمحوری در نگهداری
Data Driven Maintenance
سه ابزار اصلی عبارتاند از:
- Trend Analysis
- Alarm Thresholds
- Historical Comparison
جدول نگهداری پیشرفته مبدل بریز و جوشی
| فعالیت | روش | هدف |
| پایش دما | آنلاین | تشخیص افت راندمان |
| پایش فشار | سنسوری | تشخیص گرفتگی |
| تحلیل روند | نرمافزاری | پیشبینی خرابی |
| کنترل کیفیت سیال | آزمایشگاهی | جلوگیری از رسوب |
| بررسی انرژی | مصرف برق | تشخیص Inefficiency |
روشهای افزایش عمر تجهیز
1. کنترل کیفیت سیال
- فیلتراسیون دقیق
- حذف ذرات معلق
- کنترل سختی آب
2. کنترل شوک حرارتی
σ = E × α × ΔT
هرچه ΔT کنترلشدهتر و کمتر باشد، تنش حرارتی کاهش یافته و احتمال افزایش عمر تجهیز بیشتر میشود.
3. کنترل نرخ تغییر دما (Ramp Rate Control)
افزایش یا کاهش دما باید تا حد امکان بهصورت تدریجی انجام شود و از تغییرات ناگهانی دما جلوگیری شود.
4. جلوگیری از Overload عملیاتی
- عدم افزایش دبی بیش از مقدار طراحی
- عدم افزایش فشار سیستم خارج از محدوده مجاز
- جلوگیری از کارکرد تجهیز خارج از محدوده طراحی
خطاهای رایج در نگهداری
اتکا به تعمیر بهجای پیشگیری
این موضوع یکی از مهمترین اشتباهات در نگهداری تجهیزات کمدسترسی است.
نادیده گرفتن تغییرات کوچک عملکرد
تغییرات کوچک در دما، فشار یا راندمان میتوانند از نخستین نشانههای شروع یک خرابی جدی باشند.
عدم استفاده از مانیتورینگ
بدون دادههای واقعی و روندهای عملکردی، تصمیمگیری در نگهداری تا حد زیادی مبتنی بر حدس خواهد بود.
استفاده خارج از محدوده طراحی
کارکرد تجهیز خارج از محدوده طراحی یکی از اصلیترین عوامل شکست زودهنگام محسوب میشود.